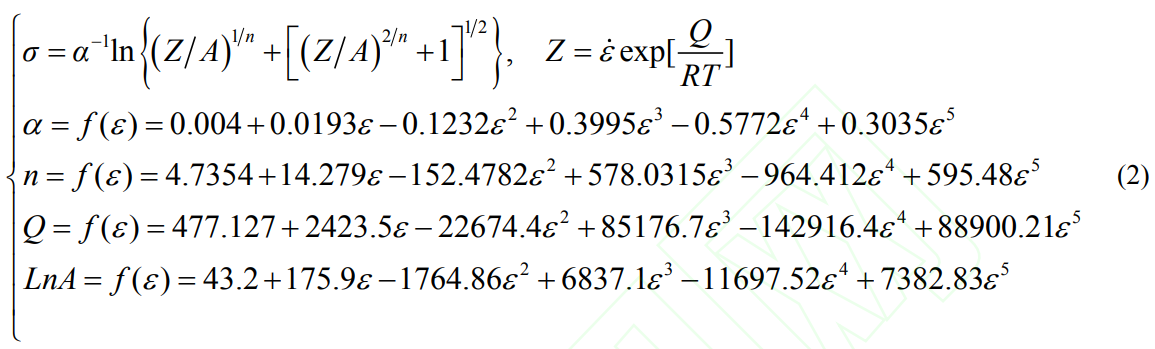
式中, ε ˙為應變速率; α為應力水平參數(shù); Q為變形激活能; n為應力指數(shù); A為結構因數(shù); σ為變形過程中的瞬時應力; R為氣體常數(shù), T為變形溫度。然而式(1)沒有描述應變對流動應力的影響作用,基于此,將待求參數(shù) α、 n、 Q、 A看作應變的函數(shù),即基于應變補償?shù)?Arrhenius雙曲正弦本構模型,如式(2)所示,式中各待求參數(shù)通過開展不同變形條件(溫度、應變速率、變形量)下熱模擬壓縮實驗所獲的流動應力-應變數(shù)據確定。
根據式(2)計算不同變形條件下的應力值,繪制出對應的流動應力曲線并與熱模擬壓縮實驗值進行對比,如圖 1所示。從對比圖中可以看到,所建立的本構方程具有較好的預測精度,實驗值和預測值的平均相對誤差為 9.12%,表明該流動應力宏觀本構模型具有足夠的預測精度。
1.2微觀組織預測模型
GH4169合金不僅會在變形階段發(fā)生動態(tài)再結晶,還會在加熱階段發(fā)生晶粒長大行為。目前各國學者一般多采用阿夫拉米方程描述再結晶動力學轉變 [14]。然而 δ相的存在極大影響了GH4169合金動態(tài)再結晶行為,因此提出考慮 δ相的動態(tài)再結晶方程,如下式所示:
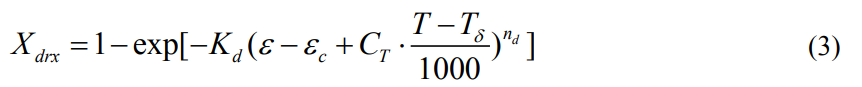
式中, X drx 為動態(tài)再結晶分數(shù); ε c 為發(fā)生動態(tài)再結晶時的臨界應變,可以描述為溫度和應變速率的函數(shù); T δ 為 δ的溶解溫度,本文取 T δ = 1000 °C; K d 和 n d 為待確定的方程參數(shù); C T 為溫度系數(shù)。通常動態(tài)再結晶晶粒尺寸 d drx 可以描述為溫度和應變速率的函數(shù)。通過擬合熱模擬壓縮有關再結晶分數(shù)和晶粒尺寸的實驗數(shù)據,可以得到GH4169合金的動態(tài)再結晶及再結晶晶粒尺寸模型為:
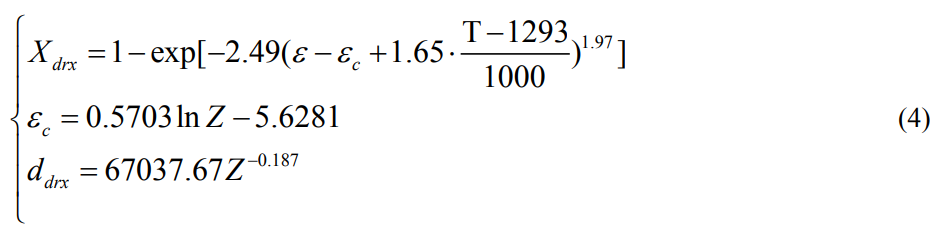
GH4169合金的靜態(tài)晶粒長大模型則參考吳桂芳 [15]的研究工作,結合不同加熱溫度和保溫時間下靜態(tài)晶粒長大實驗數(shù)據,確定該模型如下式所示:
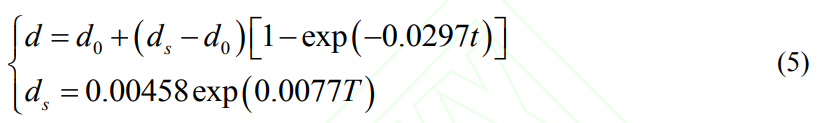
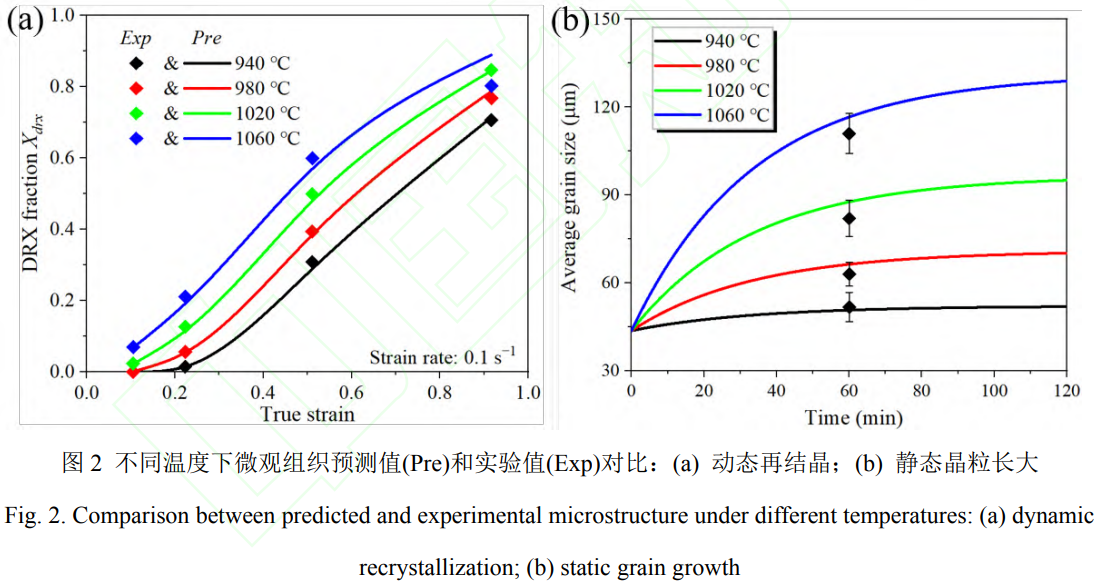
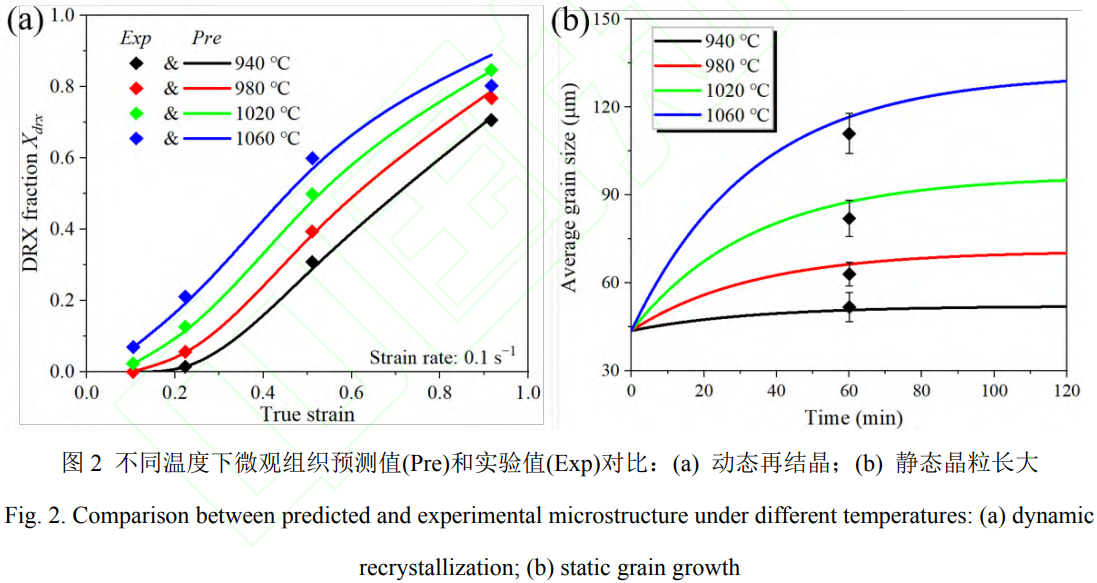
式中, d為靜態(tài)晶粒長大過程的平均晶粒尺寸; d 0 為初始晶粒尺寸; d s 為靜態(tài)晶粒長大的極限晶粒尺寸; t為加熱時間。圖 2為動態(tài)再結晶分數(shù)和靜態(tài)晶粒長大預測值與實驗值的對比,從圖中可以看出,本文所建立的模型很好地描述了 GH4169合金動態(tài)再結晶和靜態(tài)晶粒長大行為。
2、GH4169合金盤件鍛造全過程宏微觀耦合有限元建模
2.1全過程工藝關鍵工序
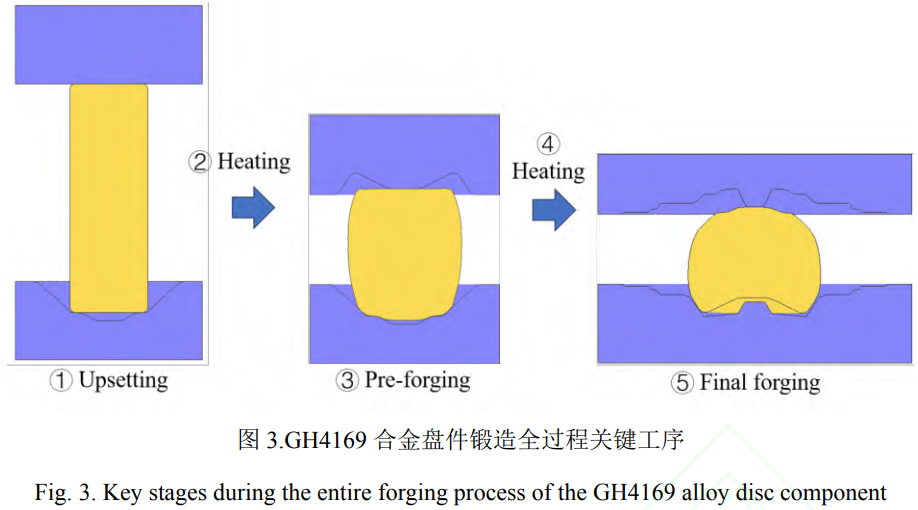
某型航空發(fā)動機GH4169合金盤鍛件最終形狀復雜,帶有中心槽等特征。根據實際生產工藝,全流程主要包括:下料→鐓粗→加熱→預鍛→加熱→終鍛→切邊。全過程仿真研究主要聚焦于從鐓粗、中間加熱、預鍛、中間加熱到終鍛的關鍵熱成形過程,如圖3所示。考慮全過程幾何與晶粒數(shù)據的遺傳關系,基于Simufact.forming軟件平臺建立全過程各工序的宏微觀耦合有限元模型,實現(xiàn)全過程幾何與晶粒尺寸演變的預測。
2.2全過程宏微觀有限元建模技術
2.2.1幾何與晶粒數(shù)據的遺傳
利用Simufact.forming軟件的多工序數(shù)據遺傳功能,實現(xiàn)了全流程幾何與晶粒尺寸信息的自動傳遞。鐓粗工序的坯料與模具幾何模型在UGNX中預先設計并導入軟件,坯料初始晶粒尺寸由實測棒料確定。后續(xù)工序中,加熱、預鍛、終鍛的坯料幾何與晶粒尺寸數(shù)據均自動繼承自上一工序結果,模具幾何則重新導入并定位。由于工序間存在回爐加熱,溫度、應力、應變場重置,因此僅遺傳幾何與晶粒尺寸信息,確保了全過程數(shù)據傳遞的連續(xù)性與準確性。
2.2.2網格劃分策略
為保證計算精度與效率,采用以下網格策略:初始坯料采用四面體單元劃分,變形平緩區(qū)域設置較大單元尺寸以提高效率;全程開啟網格重劃分功能,當網格畸變時自動重劃分,并通過映射算法將溫度、應變、晶粒尺寸等場變量傳遞至新網格,有效避免求解中斷,保證多工序模擬的穩(wěn)定性與數(shù)據連續(xù)性。
2.2.3邊界條件設置
邊界條件的合理定義是確保仿真實際工況真實性的關鍵要素。在熱邊界條件方面,坯料的初始溫度根據材料的變形溫度設定為1000℃,該溫度接近GH4169合金中8相溶解溫度,可以有效抑制鍛造過程中晶粒的長大行為。變形工序之間加熱過程中的溫度也設置為1000℃,模具溫度設定為400℃。坯料與模具間的接觸熱傳導系數(shù)取5000 W/(m2K)[16],與空氣的對流換熱系數(shù)為20 W/(m2K)[17],坯料表面輻射率設為0.7[18]。熱源主要考慮塑性變形功轉化為熱(轉換效率0.9)以及摩擦生熱,其中90%的熱量分配進入坯料。在力學邊界條件中,摩擦模型采用剪切摩擦形式,摩擦因子設為0.3。設備運動方面,上模為主動運動部件,其運動規(guī)律基于液壓機特性設定,鐓粗和預鍛過程中模具的下壓速度為8mm/s,終鍛的下壓速度較慢,控制在1~3mm/s,以促進材料填充與溫度均勻性。模具約束設置為下模固定,上模沿軸向運動。GH4169合金的初始組織為擠壓態(tài)棒料,其初始晶粒度約為6級[19],因此棒料鐓粗過程初始晶粒尺寸設置為43.7μm。
2.2.4宏微觀本構數(shù)值化開發(fā)
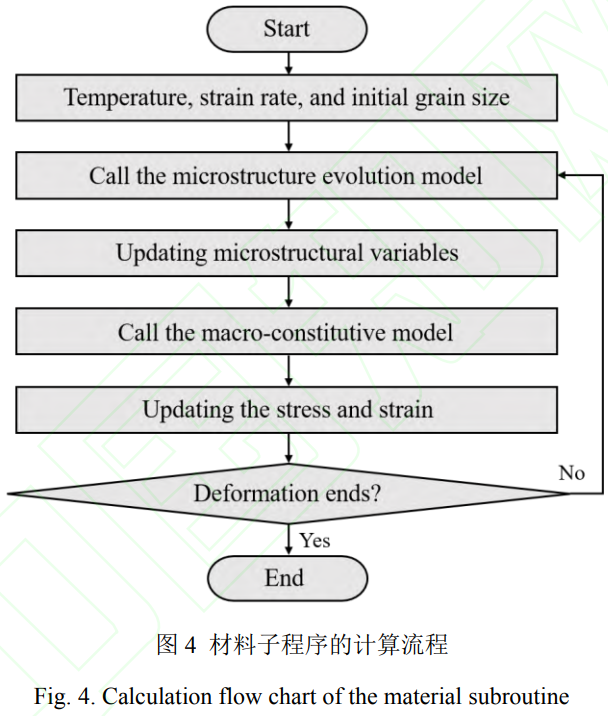
Simufact Forming支持用 FORTRAN編程語言編寫的用戶子程序。通過用戶子程序,在Simufac Forming中通過分析方程自定義的材料規(guī)律[20]。模擬過程中材料的流動應力和微觀組織可以通過材料子程序二次開發(fā),其計算流程如圖4所示。具體步驟為:通過用戶材料接口實現(xiàn)主求解器與子程序間的數(shù)據傳遞,每個增量步交換溫度、應變、應變速率及晶粒尺寸。動態(tài)再結晶模塊根據臨界應變判斷是否啟動,計算再結晶分數(shù)與晶粒尺寸;加熱工序則調用靜態(tài)晶粒長大模型,根據溫度和時間更新晶粒尺寸,求解應變補償?shù)腁rrhenius方程得到流動應力。子程序將微觀組織變量存儲為狀態(tài)變量,通過數(shù)據映射功能,實現(xiàn)多工序間場變量的自動繼承,確保全流程模擬的連續(xù)性。上述二次開發(fā)成功實現(xiàn)了GH4169合金鍛造全流程晶粒尺寸演變的精準預測。
3、GH4169合金盤件鍛造全過程晶粒尺寸演變規(guī)律
3.1鐓粗過程晶粒尺寸分布規(guī)律
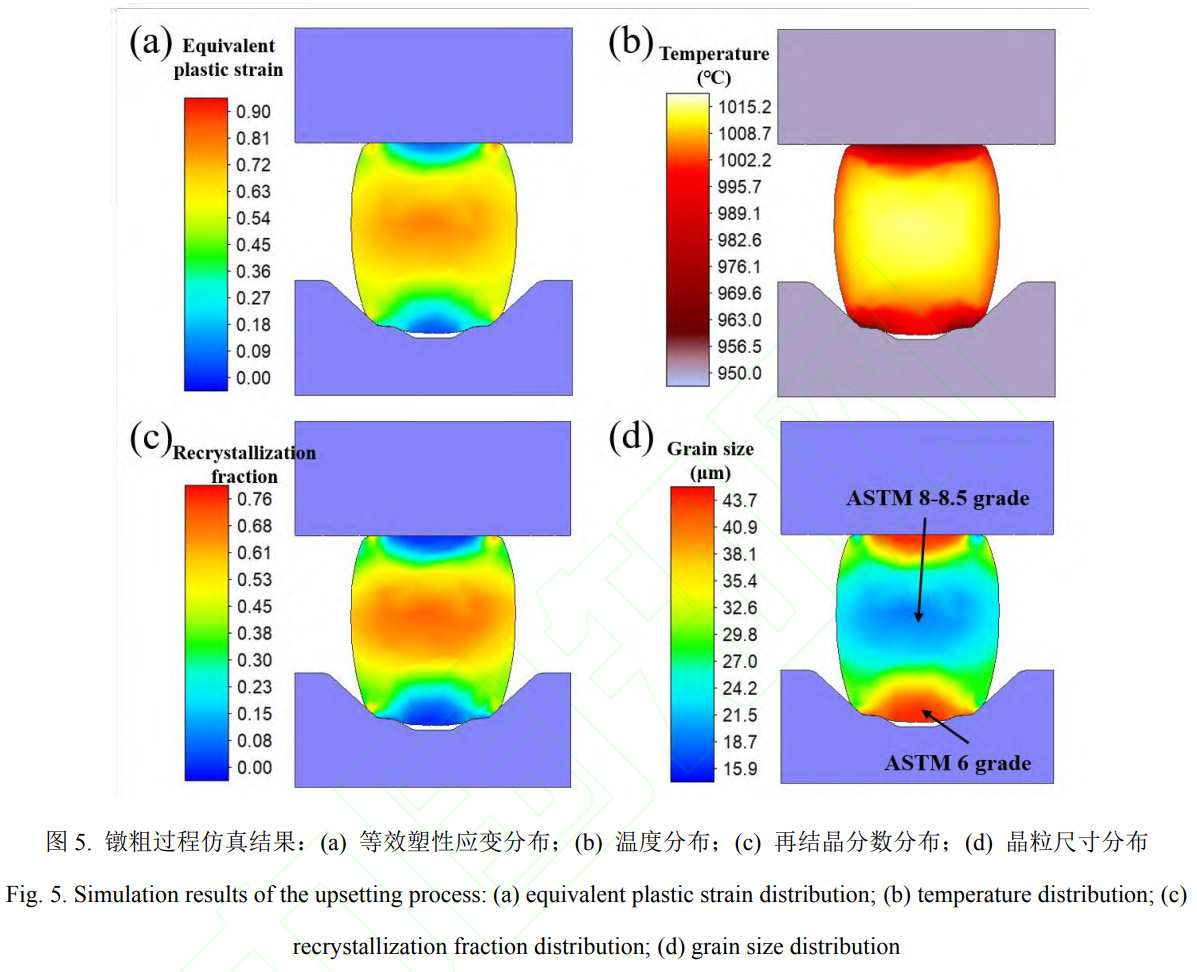
鐓粗過程的仿真模擬結果如圖5所示。可以看出,坯料心部由于受到三向壓應力,應變迅速累積,成為主要的塑性變形區(qū)。上下端面附近因模具接觸摩擦作用,形成小變形區(qū),因此應變較小。由于鐓粗過程中坯料兩個端面與溫度較低的模具之間存在熱交換,故其溫度低于坯料的中間部位。此外坯料中間部位由于強烈的塑性變形產生了較多的變形熱,使坯料中間部分產生溫升而略高于所設定的鍛造溫度。
坯料應變和溫度的分布差異直接導致了再結晶的不均勻發(fā)生。在高溫、高應變的心部區(qū)域(圖5c),很快達到并超過動態(tài)再結晶臨界應變,動態(tài)再結晶迅速啟動。模擬結果顯示,當鐓粗完成后,心部區(qū)域的再結晶分數(shù)已超過了60%,新生成的再結晶晶粒細小,使得該區(qū)域的平均晶粒尺寸從初始的ASTM6級晶粒度(43.7μm)顯著細化至ASTM 8-8.5級晶粒度(約為19μm)。而在坯料上下小變形區(qū),由于應變和溫度條件均不利,動態(tài)再結晶發(fā)生程度很低。該區(qū)域主要以原始變形晶粒為主,未得到有效的晶粒細化。
3.2第一次加熱過程晶粒尺寸分布規(guī)律
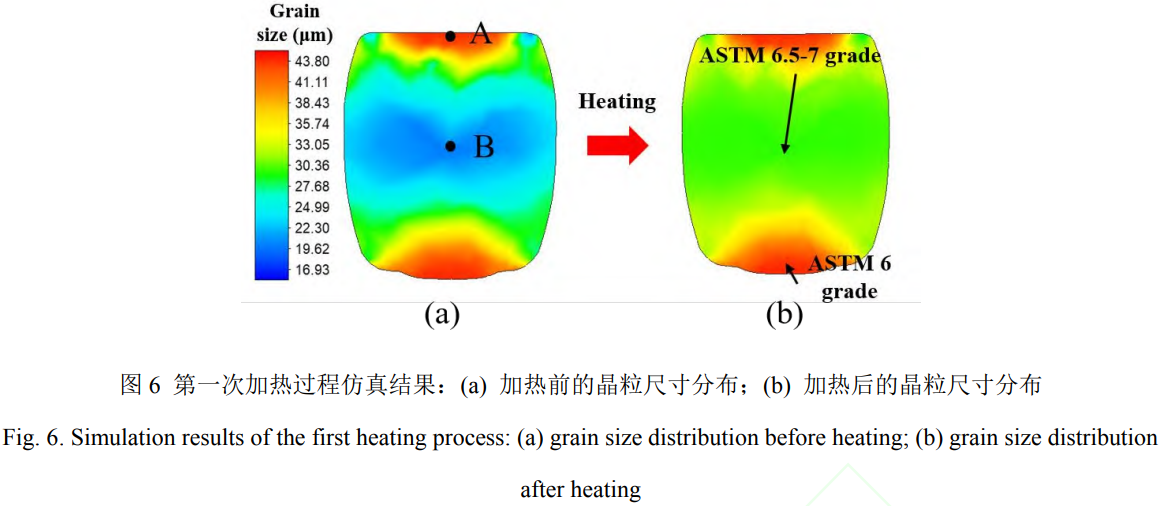
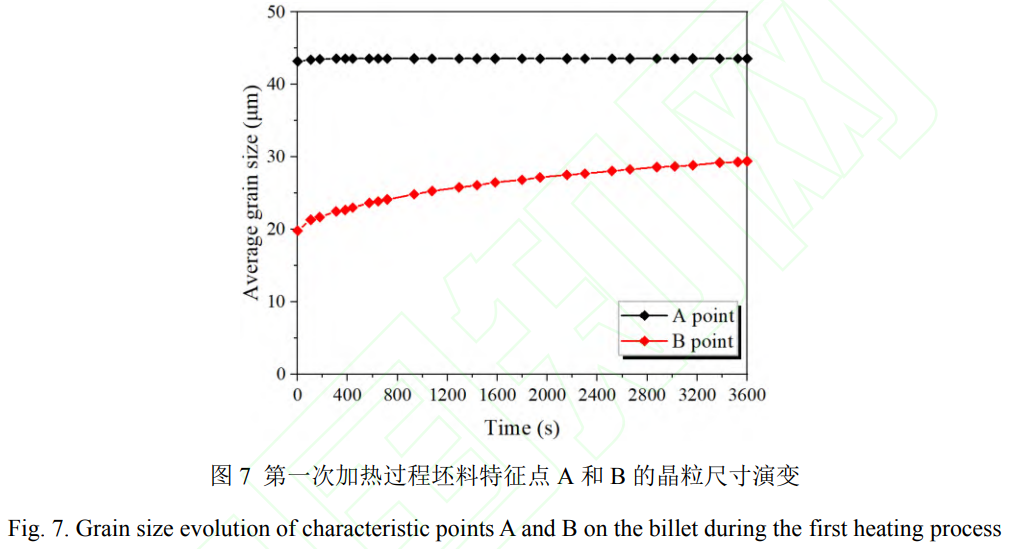
第一次加熱過程的晶粒尺寸分布仿真結果如圖6所示。圖6a遺傳了上一道次鐓粗熱變形的晶粒組織。隨著加熱時間的延長,鍛件的晶粒尺寸在晶界曲率驅動下不斷增大,如圖6b所示。通常,晶粒尺寸的長大驅動力與瞬時晶粒尺寸大小有關,即驅動力正比于瞬時晶粒尺寸的倒數(shù)。因此,晶粒尺寸較小的區(qū)域中晶粒長大的速度會更快。為了研究不同區(qū)域晶粒尺寸隨加熱時間的變化規(guī)律,在鍛件上選擇了兩個特征點A和B,其分別為鐓粗過程中坯料的頂部小變形區(qū)域和中間大變形區(qū)域,這些特征點能體現(xiàn)出加熱過程晶粒的演變規(guī)律。這兩個特征點的晶粒尺寸隨著加熱時間的演變情況如圖7所示。從圖中可以看出,盡管B點的初始晶粒尺寸更小,然而該區(qū)域的晶粒長大驅動力也更大,在加熱時間達到1h后,鍛件各個區(qū)域的晶粒尺寸差距逐漸變小,因而更加均勻。
3.3預鍛過程晶粒尺寸分布規(guī)律
預鍛模具型腔成形高溫合金盤件的基本形狀是金屬流動從簡單的軸向壓縮變?yōu)閺碗s的多向流動(圖8)。結果表明,坯料應變主要集中在與上模接觸的位置,該區(qū)域塑性應變大,溫升明顯,因而動態(tài)再結晶分數(shù)較大。與下模接觸的區(qū)域為小變形區(qū)域,且與模具接觸導致溫度下降,因此該區(qū)域幾乎不發(fā)生再結晶。
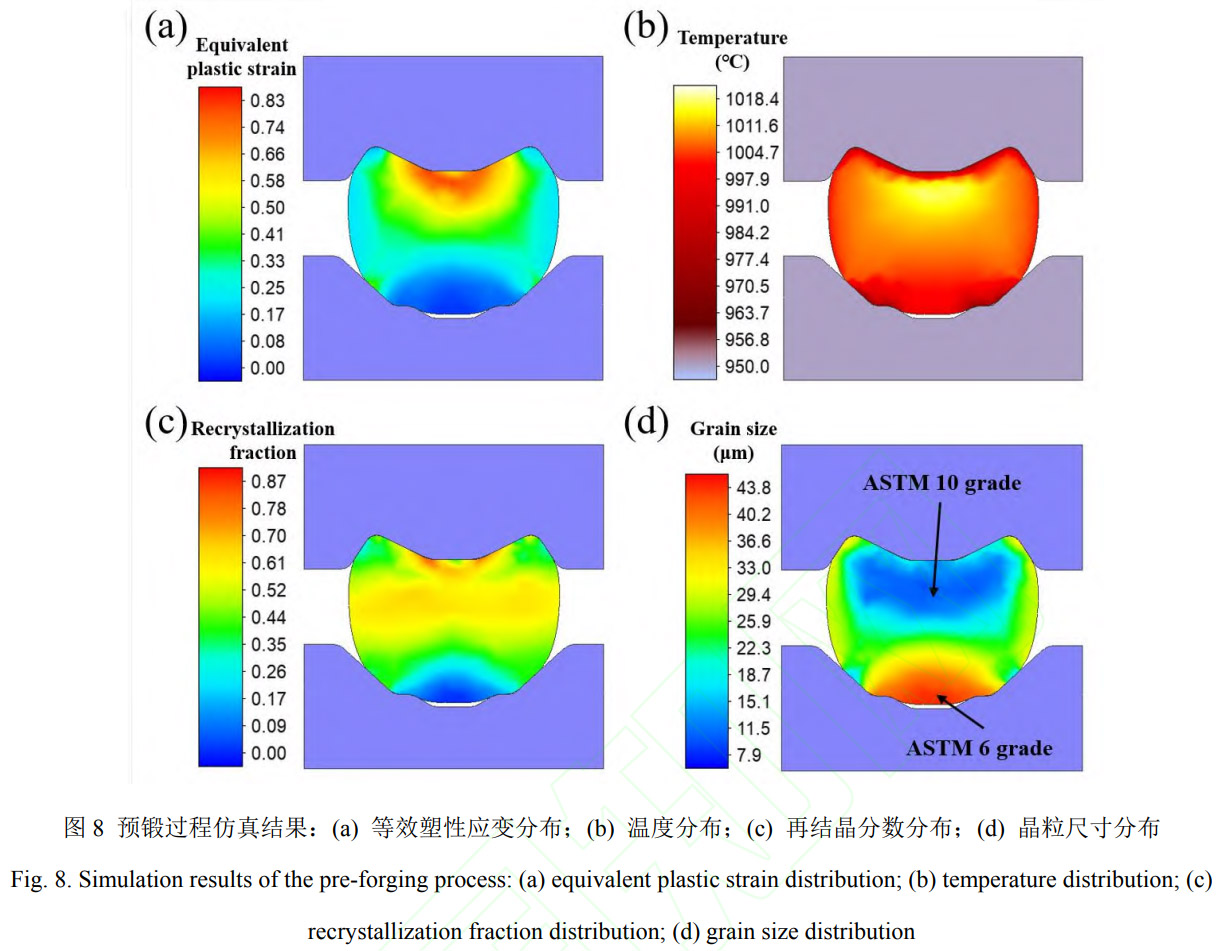
相較于鐓粗產生的不均勻晶粒分布,預鍛通過局部不均勻大變形,有效細化了與上模接觸區(qū)域的晶粒尺寸。該區(qū)域的再結晶分數(shù)約為70%,平均晶粒度細化至ASTM10級(約為10μm)。而與下模接觸的區(qū)域變形較小,仍然保持上一工序遺傳下來的粗大晶粒尺寸。可以看出,預鍛工序通過大變形,在關鍵區(qū)域實現(xiàn)了晶粒的二次顯著細化,但也在鍛件內部形成了新的、更復雜的晶粒尺寸分布格局,即“晶粒細化區(qū)”與“相對粗大區(qū)”同時出現(xiàn)。
3.4第二次加熱過程晶粒尺寸分布規(guī)律
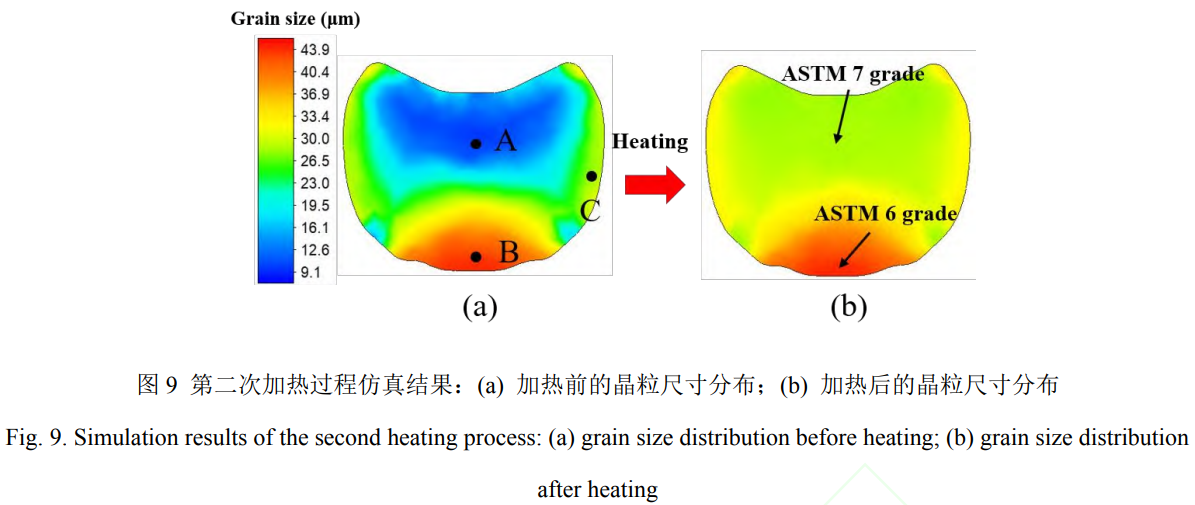
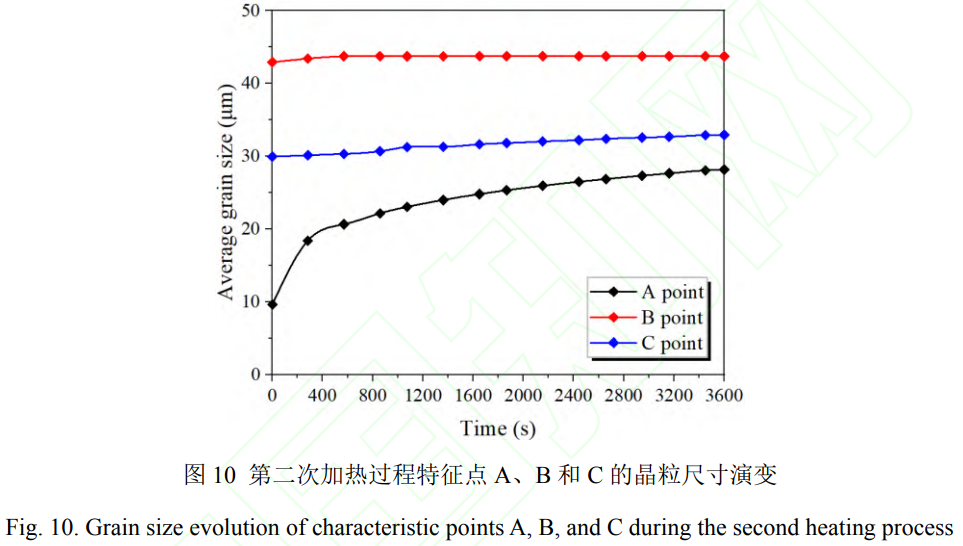
第二次加熱過程的晶粒尺寸分布仿真結果如圖9所示。圖9a遺傳了預鍛后坯料的晶粒組織。當保溫時間達到1h時,如圖9b所示,坯料下端區(qū)域的晶粒尺寸達到了1000℃下的晶粒長大極限尺寸,該區(qū)域仍保持上一工序繼承下來的晶粒尺寸。而坯料其余區(qū)域的晶粒組織基本均勻,長大至ASTM7級晶粒度(約為28μm)。這是由于預鍛熱變形后的再結晶程度較高,鍛造后除去坯料下端區(qū)域外的晶粒尺寸分布較為均勻外,在加熱過程中,各個區(qū)域的晶粒尺寸均趨于穩(wěn)定晶粒尺寸。為了對比預鍛后坯料不同位置在加熱過程中晶粒的演變情況,選擇坯料上不同變形程度下的3個特征點A、B和C,其分別代表了坯料的大變形區(qū)域、底部小變形區(qū)域和側邊區(qū)域。特征點A、B和C的晶粒尺寸隨加熱時間的演變情況如圖10所示。可以看出,特征點A位置的晶粒長大迅速,而特征點B和C位置的晶粒長大不明顯。
3.5終鍛過程晶粒尺寸分布規(guī)律
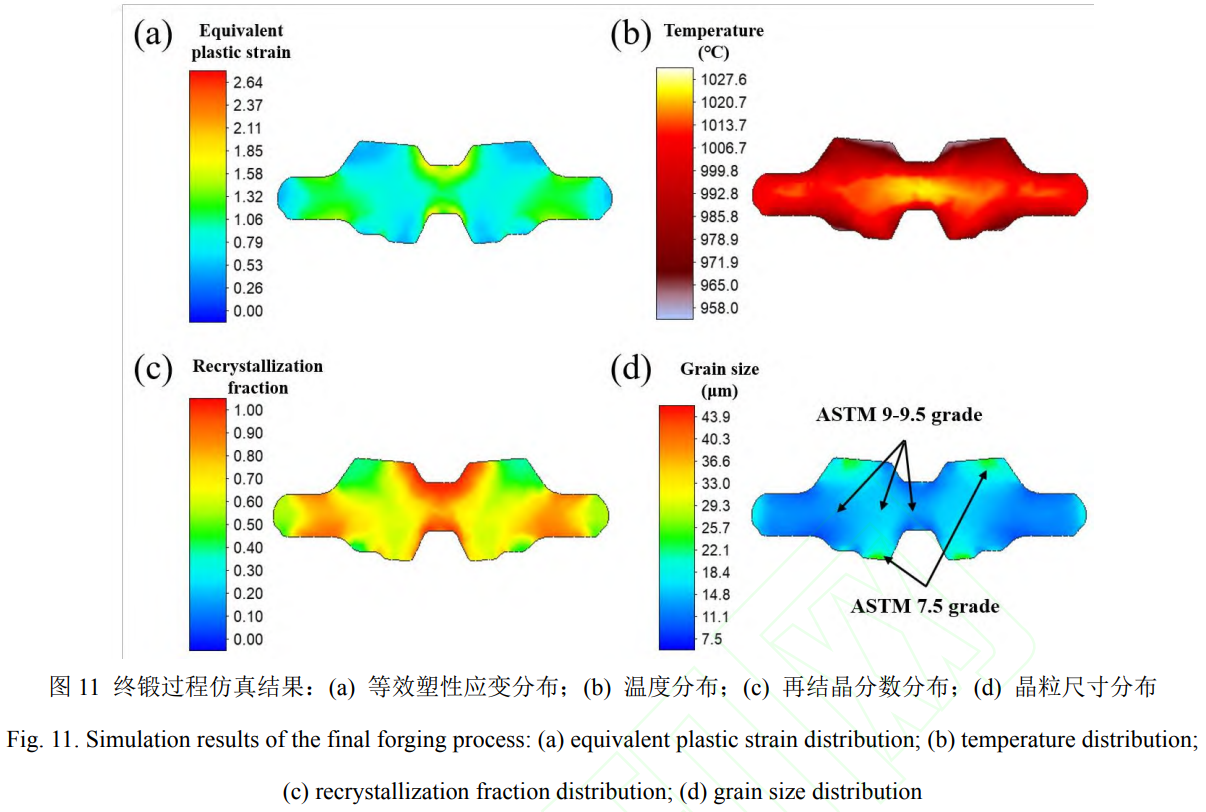
終鍛的模擬仿真結果如圖11所示。可以看出,金屬充滿整個模具型腔,并且鍛件的塑性應變分布均勻性相對更好。在終鍛過程中,鍛件的中心溫度較高,而與上下模接觸的位置溫度較低。在等溫、慢速(低應變速率)的有利條件下,終鍛變形足以驅動鍛件幾乎所有區(qū)域發(fā)生動態(tài)再結晶。由圖11c可以看出,終鍛結束后,除極少數(shù)與模具接觸而導致溫度較低的區(qū)域外,鍛件的再結晶分數(shù)都基本大于80%。因此,鍛件的晶粒尺寸整體被有效細化,如圖11d所示。鍛件整體的晶粒度被細化至ASTM9-9.5級(約為12~14μm)。然而,鍛件仍有一些小變形區(qū)域的晶粒尺寸僅被細化至ASTM 7.5級晶粒度(約為23μm),且這些區(qū)域的再結晶分數(shù)在 50%左右。
4、結論
(1)本研究建立了適用于GH4169合金盤件鍛造全過程的三個宏微觀本構模型:基于應變補償?shù)腁rrhenius型宏觀流動應力模型,其參數(shù)隨應變呈多項式變化,可準確描述不同變形條件下的流動應力;考慮 δ相影響的動態(tài)再結晶模型,能夠定量計算再結晶分數(shù)、臨界應變及再結晶晶粒尺寸;以及靜態(tài)晶粒長大模型,用于描述加熱過程中晶粒尺寸隨溫度和時間的升高而長大。上述模型為后續(xù)全過程仿真提供了材料基礎。
(2)構建了能夠反映GH4169合金多工序鍛造特點的宏微觀耦合仿真模型,通過實現(xiàn)工序間幾何形狀與晶粒尺寸數(shù)據的遺傳傳遞、采用網格重劃分與場變量映射技術、合理定義熱-力邊界條件,并借助用戶子程序將所建本構模型數(shù)值化嵌入Simufact.Forming軟件,從而實現(xiàn)了對全流程中晶粒尺寸時空演變的預測。
(3)揭示了GH4169合金盤件“鐓粗→加熱→預鍛→加熱→終鍛”全過程的晶粒尺寸演變規(guī)律:鐓粗與預鍛通過局部不均勻大變形實現(xiàn)原始組織的初步細化,但導致晶粒尺寸分布不均;中間加熱利用大、小晶粒長大速度差異使晶粒尺寸趨于均勻化;終鍛在低速、等溫條件下促使絕大部分區(qū)域發(fā)生充分動態(tài)再結晶,整體晶粒細化至9~9.5級,僅在與模具接觸的局部小變形區(qū)殘留約7.5級的粗大晶粒。
參考文獻:
[1]鄭亮,張國慶,張利沖,許文勇,李周.高溫合金制備工藝精確定制:策略、方法與驗證[J].航空材料學報,2025,45(5): 1-25. DOI: 10.11868/j.issn.1005-5053.2025.000158.
ZHENG L, ZHANG G Q, ZHANG L C, XV W Y, LI Z. Precision customization of superalloy preparation processes:strategies, methods and validation[J]. Journal of Aeronautical Materials, 2025, 45(5): 1-25.
[2]梁偉,楊東丹,韋文濤,喬邁.高溫合金渦輪盤鍛件成形工藝研究[J].鍛壓裝備與制造技術,2016,51(3):79-81.DOI:10.16316/j.issn.1672-0121.2016.03.024.
LIANG W, YANG D D, WEI W T, QIAO M. Research on forming process of superalloy turbine disc forging[J].Metalforming Equipment& Manufacturing Technology,2016,51(3):79-81.
[3]李震龍,朱雪彤,徐淵斐,董國磊,焦永星,陳慧琴,李榮斌.GH4169合金固溶時效行為及工藝參數(shù)優(yōu)化[J].金屬熱處理,2025,50(12):111-6.DOI:10.13281/j.issn.0254-6051.2025.12.017.
LI Z L,ZHU X T,XU Y F,DONG G L,JIAO Y X,CHEN H Q,LI R B. Solution and aging behavior and process parameter optimization of GH4169 alloy[J]. Heat Treatment of Metals, 2025, 50(12): 111-116.
[4]丁燦軍,王開先,王植,王澤冠,王開來.不同成型制備工藝對GH4169鎳基高溫合金組織及性能的影響[J].冶金與材料,2025,45(11):175-7.DOI:10.3969/j.issn.2096-4854.2025.11.060.
DING C J, WANG K X, WANG Z, WANG Z G, WANG K L. Effect of different forming processes on microstructure and properties of GH4169 nickel-based superalloy[J]. Metallurgy and Materials, 2025, 45(11): 175-177.
[5]王志剛,李鳳艷,王艾竹,沈國劬.高溫合金棒坯鍛造過程的熱變形和動態(tài)再結晶行為[J].大型鑄鍛件,2024,(6):1-9.DOI:10.14147/j.cnki.51-1396/tg.2024.06.004.
WANG Z G, LI F Y, WANG A Z, SHEN G Q. Hot deformation and dynamic recrystallization behavior of superalloy billet during forging process[J]. Heavy Castings and Forgings, 2024,(6): 1-9.
[6]劉孝山,宋旼,夏圣旭,郭建政.數(shù)值模擬技術在高溫合金中的應用[J].鑄造,2025,74(7):880-94.DOI:10.3969/j.issn.1001-4977.2025.07.004.
LIU X S, SONG M, XIA S X, GUO J Z. Application of numerical simulation technology in superalloys[J]. Foundry, 2025,74(7):880-894.
[7]溫紅寧,金俊松,章一丁,龔攀,王新云,陳俊志,馬向東,郭建政.基于響應面法的FGH4113A高溫合金渦輪盤鍛造工藝參數(shù)優(yōu)化[J].稀有金屬材料與工程, 2024, 53(9): 2633-41.DOI: 10.12442/j.issn.1002-185X.20230479.
WEN H N, JIN J S, ZHANG Y D, GONG P, WANG X Y, CHEN J Z, MA X D, GUO J Z. Optimization of forging process parameters for FGH4113A superalloy turbine disc based on response surface methodology[J]. Rare Metal Materials and Engineering,2024,53(9):2633-2641.
[8]石曉玲,余新平,王繼偉,張嘉明.高溫合金盤熱成形工藝多尺度數(shù)值模擬及驗證[J].塑性工程學報,2023,30(12):31-46.DOI:10.3969/j.issn.1007-2012.2023.12.005.
SHI X L, YU X P, WANG J W, ZHANG J M. Multi-scale numerical simulation and verification of superalloy disc hot forming process[J]. Journal of Plasticity Engineering, 2023,30(12): 31-46.
[9]張洪偉,陳濤,閆錫超,史松宜,謝明昭,秦海龍.GH4169蠕變本構模型建立及渦輪盤變形分析[J].中國表面工程,2025,38(6):362-70.DOI:10.11933/j.issn.1007-9289.20240224001.
ZHANG H W, CHEN T, YAN X C, SHI S Y, XIE Z Y, QIN H L. Establishment of creep constitutive model and deformation analysis of turbine disc for GH4169 alloy[J]. China Surface Engineering, 2025, 38(6): 362-370.
[10]周星,董瑞峰,解玉昌,李泳寬,張偉,曲敬龍,王慶增,李劍,徐天元,新巴雅爾,汪威.GH4720Li高溫合金盤鍛件不同變形區(qū)的組織演變及力學性能[J].鍛壓技術,2025, 50(08): 11-8.
DOI:10.13330/j.issn.1000-3940.2025.08.002.
ZHOU X,DONG R F,XIE Y C,LI Y K,ZHANG W,QV J L,WANG Q Z,LI J,XV T Y,XIN B,WANG W. Microstructure evolution and mechanical properties in different deformation zones of GH4720Li superalloy disc forging[J]. Forging&Stamping Technology,2025,50(08):11-18.
[11]馬博乾.渦輪盤用高返回比GH4169合金全流程制備及組織演變規(guī)律研究[D].河北科技大學,2025.
MA B Q. Study on the whole-process preparation and microstructure evolution of high revert ratio GH4169 alloy for turbine disc[D]. Shijiazhuang: Hebei University of Science and Technology, 2025.
[12] SELLARS C M, MCTEGART W J. On the mechanism of hot deformation[J]. Acta Metallurgica, 1966, 14(9): 1136-8.DOI: 10.1016/0001-6160(66)90207-0.
[13] MEDINA S F, HERNANDEZ C A. General expression of the Zener-Hollomon parameter as a function of the chemical composition of low alloy and microalloyed steels[J]. Acta Materialia, 1996, 44(1):10.1016/1359-6454(95)00151-0.
[14] SELLARS C M, WHITEMAN J A. Recrystallization and grain growth in hot rolling[J]. Metal Science Journal, 1978,13(3-4):187-94.DOI:10.1179/msc.1979.13.3-4.187.
[15]吳桂芳.GH4169高溫合金熱加工微觀組織仿真預測研究[D].秦皇島:燕山大學,2014.
WU G F. Simulation and prediction of microstructure of GH4169 superalloy during hot working[D]. Qinhuangdao: Yanshan University,2014.
[16]張文文,李虎成,劉云龍.GH4742高溫合金熱成形過程組織演化模擬及驗證[J].塑性工程學報,2025,32(9):235-249. DOI:10.3969/j.issn.1007-2012.2025.09.023.
ZHANG W W, LI H C, LIU Y L. Simulation and verification of microstructure evolution of GH4742 superalloy in hot forming process[J]. Journal of Plasticity Engineering, 2025,32(9):235-249.
[17] WEI Z, JIANG H, DONG J. A new evaluation method of mixed-grain in finite element simulation during ring-rolling of superalloy[J].Journal of Materials Research and Technology, 2025, 36: 1912-1916. DOI:10.1016/J.JMRT.2025.03.247.
[18] YACUTA C T, CASTRO R G, AMADOR M A. Analysis of the stress field by finite element model in boride layers formed in the Inconel 718 superalloy. Surface& Coatings Technology, 2025, 498: 131874-131874. DOI:10.1016/J.SURFCOAT.2025.131874.
[19]鄧丞志.FGH4096熱等靜壓有限元模擬及鍛造組織性能研究[D].哈爾濱:哈爾濱工業(yè)大學,2024.
DENG C Z. Finite element simulation of hot isostatic pressing and study on forging microstructure and properties of FGH4096 superalloy[D]. Harbin: Harbin Institute of Technology,2024.
[20]彭沖.GH4169異形環(huán)件成形工藝鏈多尺度建模仿真研究[D].西安:西北工業(yè)大學,2023.
PENG C. Multi-scale modeling and simulation research on forming process chain of GH4169 special-shaped ring[D]. Xi'an:Northwestern Polytechnical University,2023.
(注,原文標題:GH4169合金盤件鍛造全過程晶粒尺寸演變規(guī)律仿真研究_周子煜)
