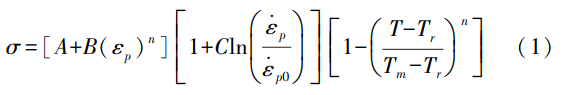
1.2材料本構(gòu)和損傷準(zhǔn)則
為了模擬材料去除和切屑分離,需提供材料的流動(dòng)應(yīng)力模型作為應(yīng)變、應(yīng)變率和溫度的函數(shù)。流動(dòng)應(yīng)力與應(yīng)變、應(yīng)變率和溫度之間的關(guān)系由數(shù)學(xué)關(guān)系(本構(gòu)方程)定義。材料本構(gòu)模型是成功模擬切削過程的最重要因素,且是仿真計(jì)算中的核心問題之一,不同的本構(gòu)模型參數(shù)會(huì)對(duì)模型產(chǎn)生不同的影響。J-C模型[17]于1983年提出后備受關(guān)注,其主要應(yīng)用于金屬材料在大變形、高應(yīng)變率、高溫條件的本構(gòu)模型。而材料的切削過程就是一個(gè)在高速情況下的變形響應(yīng),J-C本構(gòu)模型可描述應(yīng)變、應(yīng)變率和溫度三者的耦合對(duì)應(yīng)力的影響,其表達(dá)式(1)如下所示。
式中:p為等效塑性應(yīng)變率; 為等效塑性應(yīng)變; 為等效流動(dòng)應(yīng)力;po為準(zhǔn)靜態(tài)塑性應(yīng)變率;T、T、Tm分別為瞬時(shí)溫度、環(huán)境溫度、工件材料的熔點(diǎn)溫度;A、B、C、n和m為材料常數(shù),具體數(shù)值,見表 。
表1 GH4169J-C本構(gòu)模型參數(shù)
| A/MPa | B/MPa | C | m | n |
| 985 | 949 | 0.01 | 1.61 | 0.4 |
工件材料切屑的分離準(zhǔn)則可以表現(xiàn)出切削過程的物理本質(zhì)。當(dāng)材料的溫度和應(yīng)變率增加時(shí),材料失效的可能性也會(huì)隨之增加。本文采用了 J-C斷裂準(zhǔn)則 ,該準(zhǔn)則適用于材料在高速高壓下的變形,綜合考慮了應(yīng)變、應(yīng)變率、應(yīng)力和溫度對(duì)切削過程的影響。公式的表達(dá)為式(2)、式(3), D1-D5參數(shù),見表 2。 G H4169的其他性能參數(shù),見表 。
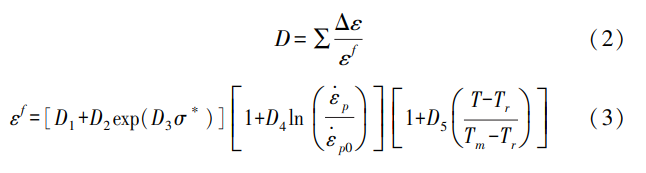
表2 GH4169J-C斷裂準(zhǔn)則參數(shù)
| D2 | D3 | D4 | D5 | |
| -0.239 | 0.456 | 0.3 | 0.07 | 2.5 |
表3 GH4169其他性能參數(shù)
| 參數(shù) | 參數(shù)值 |
| 密度/(kg·m-3) | 8190 |
| 導(dǎo)熱系數(shù)/ [W·(m℃)-1] | 13.4(20℃),15.9(200℃),18.3(400℃), 21.2(600℃),23.6(800℃),30.4(900℃) |
| 比熱容/ [(J·kg℃)-1] | 451(20℃),482(200℃),494(400℃),539 (600℃),615(800℃),707(900℃) |
| 彈性模量/GPa | 201(20℃),192(200℃),185(400℃),173 (600℃),154(800℃) |
| 泊松比 | 0.3 |
| 線膨脹系數(shù)/ | 1.3e-5 |
1.3仿真參數(shù)設(shè)置
各組仿真切削參數(shù)見表4。模擬不同切削參數(shù)在常規(guī)切削和超聲振動(dòng)切削下的切削性能,常規(guī)切削仿真為 CM1、CM2、CM3,超聲振動(dòng)仿真切削仿真為 UAM1、UAM2、UAM3。超聲振動(dòng)仿真切削參數(shù)與常規(guī)銑削相同,分別在工件的 X方向(切削速度方向)和 Y方向(切削深度方向)賦予簡(jiǎn)諧振動(dòng)的幅值函數(shù),其中頻率 ,縱向振幅 橫向振幅B=1μm初始相位角為β=90°。
表4仿真參數(shù)
| 仿真編號(hào) | 切削速度/ (m·min-1) | 切削 深度/mm | 振動(dòng)載荷 | ||
| f/kHz | A/μm | B/μm | |||
| CM1 | 56.52 | 0.2 | 0 | 0 | 0 |
| UAM1 | 56.52 | 0.2 | 10 | 1 | 1 |
| CM2 | 75.36 | 0.2 | 0 | 0 | 0 |
| UAM2 | 75.36 | 0.2 | 10 | 1 | 1 |
| CM3 | 75.36 | 0.4 | 0 | 0 | 0 |
| UAM3 | 75.36 | 0.4 | 10 | 1 | 1 |
1.4仿真結(jié)果分析
1.4.1應(yīng)力場(chǎng)、溫度場(chǎng)仿真
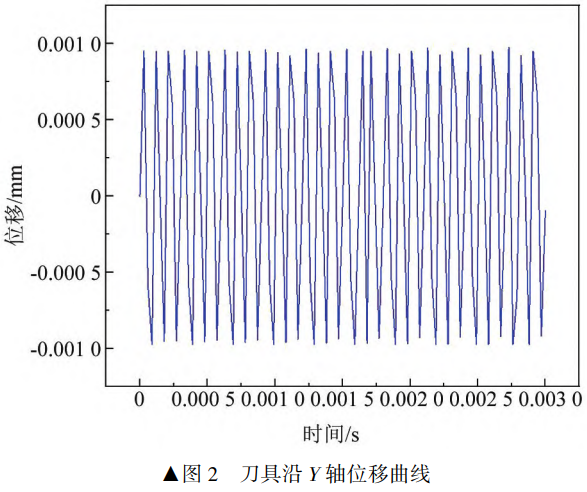
如圖2所示,為隨機(jī)整個(gè)時(shí)間段工件位移曲線,工件的振動(dòng)頻率在 ,振幅在 ,與設(shè)置的超聲振動(dòng)參數(shù)完全吻合。如圖 3所示,為仿真切削過程中的應(yīng)力場(chǎng)云圖(CM3、UAM3)。
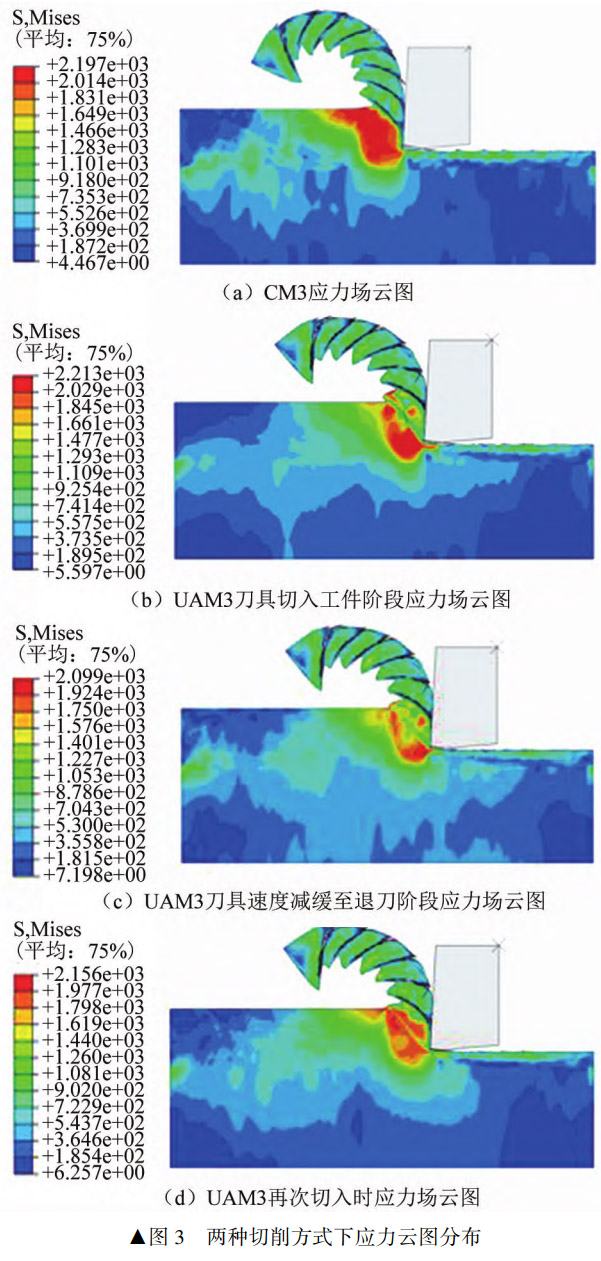
通過分析發(fā)現(xiàn),切削過程中在第一變形區(qū)產(chǎn)生了應(yīng)力集中,這是由于切削時(shí)發(fā)生了剪切滑移變形所導(dǎo)致的。在超聲振動(dòng)切削過程中,由于刀具在切削方向上存在超聲振動(dòng),因此切削是斷續(xù)進(jìn)行的。在一個(gè)振動(dòng)周期內(nèi),刀具只有部分時(shí)間在有效切削,其切削過程分為刀具切削退出過程以及刀具切削進(jìn)入過程。在一個(gè)周期內(nèi),刀具以極高的峰值速度沖擊材料,最大Mises應(yīng)力分布于剪切區(qū)。隨后速度減緩,導(dǎo)致最大Mises應(yīng)力值下降。隨后速度進(jìn)一步降低至退刀。完成退刀后,刀具再次沖擊切屑,并循環(huán)進(jìn)行。
超聲振動(dòng)的應(yīng)力集中區(qū)域明顯低于常規(guī)切削,這是因?yàn)檎駝?dòng)切削能夠改變切削過程中材料的應(yīng)變行為,降低切削過程中的流動(dòng)應(yīng)力,從而改善加工效果和工件的加工質(zhì)量。超聲振動(dòng)對(duì)切削區(qū)域的應(yīng)力有一定影響,可以在一定程度上減少切削過程中產(chǎn)生的應(yīng)力。如圖3兩種切削方式下應(yīng)力云圖分布。常規(guī)切削的最大應(yīng)力為2197MPa,而超聲振動(dòng)切削在刀具切入工件階段時(shí),由于工件第一變形區(qū)受到擠壓,其最大應(yīng)力為2213MPa高于常規(guī)切削。而在刀具速度減緩至退刀階段(卸載過程)及再次切入階段的最大應(yīng)力均低于常規(guī)切削。
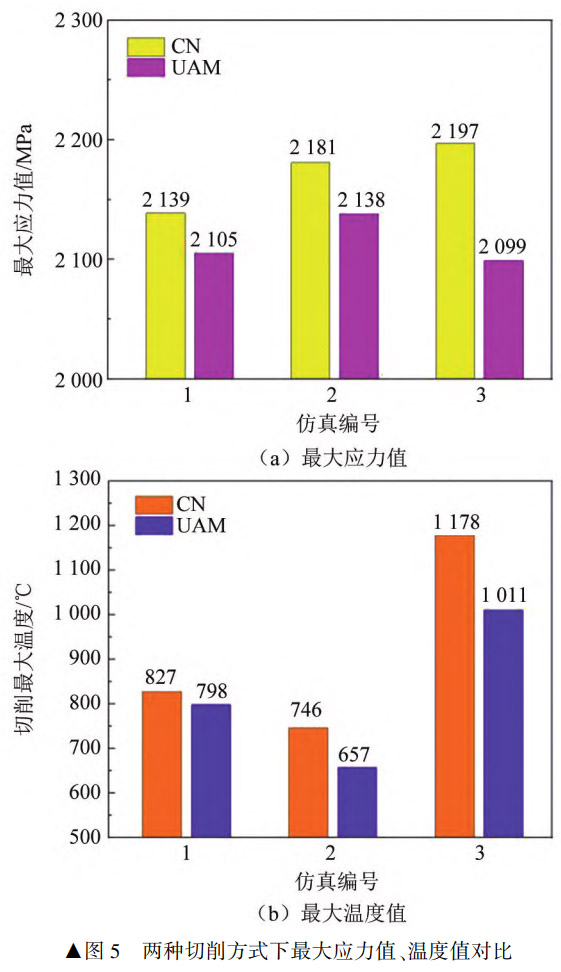
統(tǒng)計(jì)刀具速度減緩至退刀階段最大應(yīng)力結(jié)果與常規(guī)切削最大應(yīng)力結(jié)果后發(fā)現(xiàn),UAM1對(duì)比CM1下降1.5%,UAM2對(duì)比CM2下降1.9%,UAM3對(duì)比CM3下降4.4%,如圖5(a)所示。
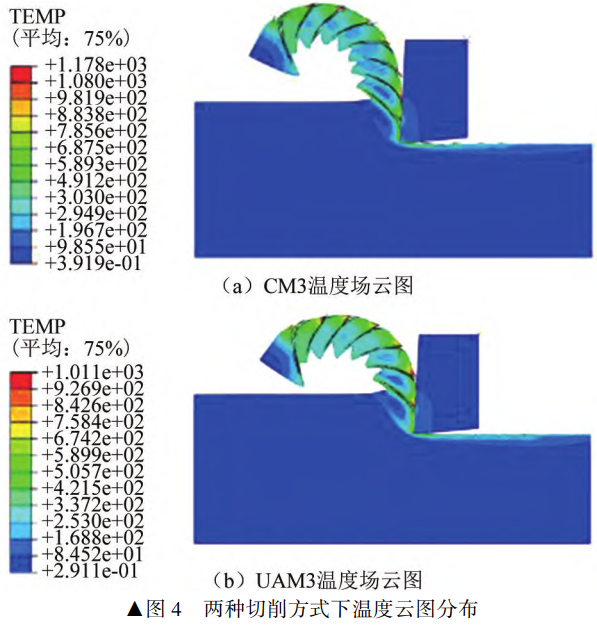
如圖4所示,為CM3、UAM3仿真切削的最大溫度結(jié)果。通過觀察發(fā)現(xiàn)施加超聲振動(dòng)后切削區(qū)最大溫度會(huì)明顯降低,如圖5(b)所示UAM1對(duì)比CM1下降3.5%,UAM2對(duì)比CM2下降11.9%,UAM3對(duì)比CM3下降14.2%。主要原因?yàn)槌曊駝?dòng)切削的振動(dòng)作用使得刀具與工件頻繁的分離,分離是沒有進(jìn)行切削,振動(dòng)切削刀具的高頻振動(dòng)作用下,切削速度加快,切削頻率增加,使得切削區(qū)域內(nèi)的熱量更快地被釋放出來。并且超聲振動(dòng)切削時(shí)會(huì)使工件摩擦系數(shù)降低[20],摩擦熱會(huì)相應(yīng)減少。
1.4.2切削力
通過對(duì)刀具反力的輸出提取切削力的變化情況,如圖6所示。
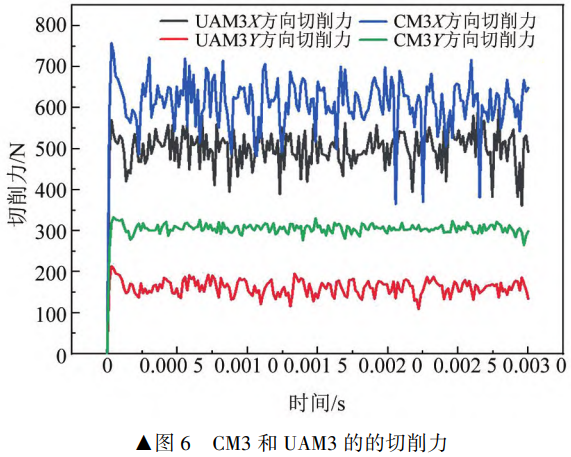
通過分析發(fā)現(xiàn)超聲振動(dòng)切削能大幅度的減小切削力。刀具與工件的周期性分離會(huì)降低加工過程中的平均切削力2]。提取各組切削力的平均值進(jìn)行對(duì)比,如圖7所示。
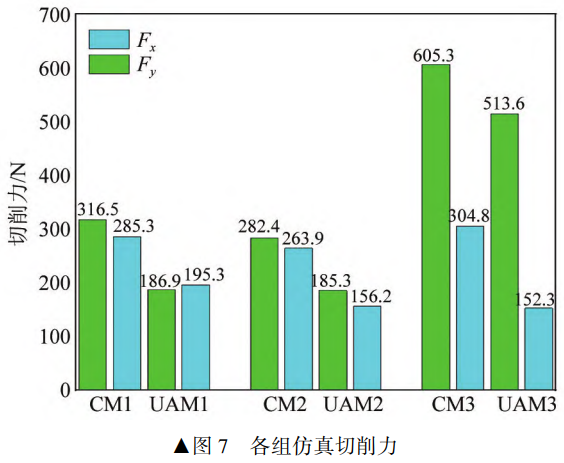
UAM1對(duì)比CM1的切削力在X方向下降了40.9%,Y方向下降了31.5%,UAM2對(duì)比CM2的切削力在X方向下降了34.4%,Y方向下降了40.8%,UAM3對(duì)比CM3的切削力在X方向下降了15.1%,Y方向下降了50%。仿真結(jié)果表明,超聲振動(dòng)切削可以減小刀具進(jìn)給方向和垂直方向切削力,且通過分析仿真結(jié)果數(shù)據(jù),最大可減小50%的切削力,最小可減小11%的切削力。
2、試驗(yàn)材料與方法
2.1試驗(yàn)條件
加工系統(tǒng)如圖8所示。
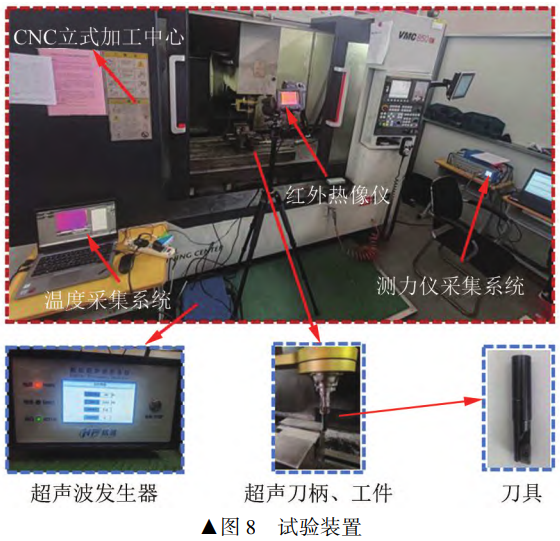
包含CNC立式加工中心、FLIR T630sc熱像儀、瑞士kistler力傳感器和Dynoware軟件構(gòu)成的切削力測(cè)量系統(tǒng)以及數(shù)控波超聲發(fā)生器以及超聲刀柄組成的超聲振動(dòng)切削系統(tǒng)。試驗(yàn)材料為50mm6mm10mm的GH4169高溫合金,刀片為硬質(zhì)合金材質(zhì),刀具為直徑12mm的單刃方肩銑刀。加工過程中使用測(cè)力儀測(cè)量系統(tǒng)輸出切削力,通過紅外相機(jī)實(shí)時(shí)測(cè)量切削溫度。試驗(yàn)完成后,使用VHX-2000C超景深光學(xué)顯微鏡觀察工件表面形貌與刀具磨損,使用便攜式粗糙度儀測(cè)量粗糙度。
2.2試驗(yàn)參數(shù)
設(shè)計(jì)了常規(guī)與超聲振動(dòng)三因素三水平的正交對(duì)比試驗(yàn),進(jìn)行正交分析與對(duì)比分析,常規(guī)試驗(yàn)切削參數(shù)見表5,銑削寬度固定為10mm。超聲振動(dòng)試驗(yàn)切削參數(shù)與常規(guī)試驗(yàn)相同,并在此基礎(chǔ)上增加超聲振動(dòng)載荷。超聲波發(fā)生器提供20000Hz的超聲頻率,通過超聲刀柄轉(zhuǎn)化為振幅,振幅值為1μm,達(dá)到超聲振動(dòng)銑削的效果。
表5正交試驗(yàn)參數(shù)表
| 編號(hào) | 主軸轉(zhuǎn)速/(r·min-1) | 每齒進(jìn)給量/(mm·r-1) | 切深/mm |
| 1 | 1500 | 0.03 | 0.2 |
| 2 | 1500 | 0.05 | 0.3 |
| 3 | 1500 | 0.07 | 0.4 |
| 4 | 2000 | 0.03 | 0.4 |
| 5 | 2000 | 0.05 | 0.3 |
| 6 | 2000 | 0.07 | 0.2 |
| 7 | 2 500 | 0.03 | 0.3 |
| 8 | 2500 | 0.05 | 0.2 |
| 9 | 2 500 | 0.07 | 0.4 |
3、結(jié)果與討論
3.1切削力和切削溫度分析
通過分析測(cè)力儀采集的切削力原始數(shù)據(jù)如圖9所示、熱像儀采集的溫度場(chǎng)數(shù)據(jù)如圖10所示,得到切削力和切削表面溫度的試驗(yàn)結(jié)果, 為徑向切削力, 為軸向切削力, 為進(jìn)給切削力。提取銑刀每轉(zhuǎn)過一刃階段三個(gè)方向的切削力峰值的平均值,提取熱像儀右側(cè)圖例中的最大溫度為切削溫度,見表6、表7。
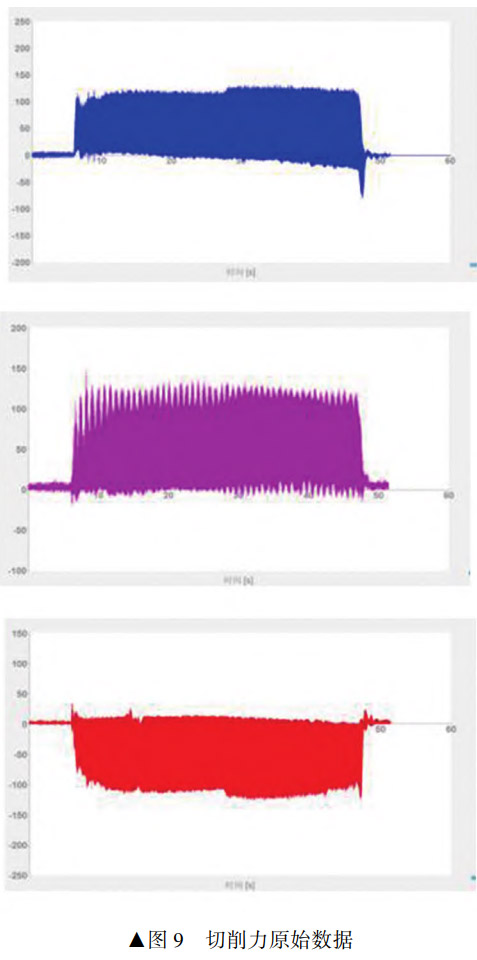
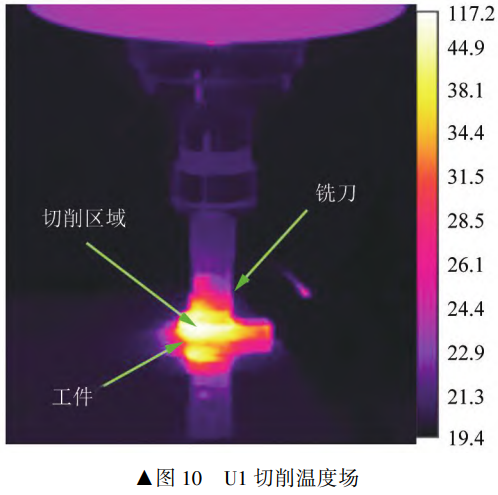
表6常規(guī)試驗(yàn)切削力、切削溫度結(jié)果
| 試驗(yàn)編號(hào) | F/N | Fy/N | F/N | 切削溫度/℃ |
| C1 | 219.635 | 209.839 | 234.558 | 130.8 |
| C2 | 334.869 | 285.492 | 342.529 | 245.9 |
| C3 | 553.619 | 438.934 | 352.509 | 277.3 |
| C4 | 266.693 | 310.76 | 315.369 | 178.0 |
| C5 | 344.452 | 233.215 | 277.374 | 176.1 |
| C6 | 172.668 | 68.6951 | 200.5 | 154.0 |
| C7 | 210.114 | 169.373 | 207.947 | 152.8 |
| C8 | 214.478 | 135.742 | 184.875 | 106.1 |
| C9 | 647.98 | 561.615 | 390.686 | 316.7 |
表7超聲振動(dòng)試驗(yàn)切削力、切削溫度結(jié)果
| 試驗(yàn)編號(hào) | Fy/N | 切削溫度/℃ | ||
| U1 | 176.086 | 197.1 | 201.202 | 117.2 |
| U2 | 310.303 | 279.8 | 251.3 | 161.6 |
| U3 | 417.48 | 408.722 | 335.907 | 242.9 |
| U4 | 149.567 | 191.956 | 192.383 | 153.4 |
| U5 | 150.726 | 68.2373 | 177.887 | 136.9 |
| U6 | 133.575 | 67.4133 | 115.051 | 103.7 |
| U7 | 125.183 | 126.709 | 126.038 | 152.8 |
| U8 | 166.534 | 109.802 | 119.965 | 110.6 |
| U9 | 384.827 | 260.468 | 281.403 | 311.0 |
通過分析發(fā)現(xiàn),超聲振動(dòng)銑削對(duì)比常規(guī)銑削切削力下降顯著,F(xiàn)xU5較C5下降率最高約為56%,U2較C2下降率最低約為7%。FyU5較C5下降率最高約為70%,U6較C6下降率較低約為1.8%。F2U6較C6下降率最高約為42%,U3較C3下降率最低約為4.7%。超聲振動(dòng)切削的切削力下降主要原因?yàn)?切削過程中材料的降低屈服閾值,超聲振動(dòng)切削可以通過振動(dòng)作用改變切削區(qū)域材料的應(yīng)力狀態(tài),降低了材料的屈服極限,使材料更容易發(fā)生塑性變形,并改善了切削過程的穩(wěn)定性,減小了切削區(qū)域的摩擦阻力,從而降低了切削力的大小。切削溫度下降率最高可至34%(U2)。U1至U6對(duì)比C1至C6切削溫度下降較大,分別為10%、34%、12%、14%、22%、32%,而U7、U8、U9的切削溫度下降較低。其原因在于切削速度大在切削區(qū)域產(chǎn)生了較高的熱量,但是在超聲振動(dòng)切削過程中,由于振動(dòng)作用可能會(huì)導(dǎo)致切削區(qū)域內(nèi)的局部熱量積累,影響了切削溫度的下降。因此,超聲振動(dòng)切削并不能有效降低較高切削速度的局部熱量積累。
3.2刀具磨損及已加工表面分析
使用表面粗糙度儀,如圖11所示。分別在已加工表面選取5個(gè)測(cè)試點(diǎn)進(jìn)行測(cè)量,將測(cè)量結(jié)果取平均值得到每組試驗(yàn)的表面粗糙度值。
采用VHXJ250超景深三維立體光學(xué)顯微鏡對(duì)表面形貌和刀具磨損進(jìn)行檢測(cè)如圖12所示,測(cè)量數(shù)據(jù)見表8。
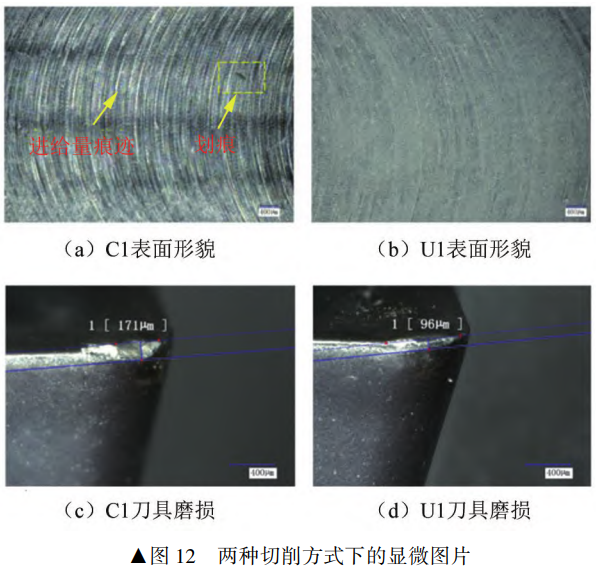
表8表面粗糙度及刀具磨損試驗(yàn)結(jié)果
| 試驗(yàn)編號(hào) | 表面粗糙度度Ra/μm | 刀具磨損/μm | 試驗(yàn) 編號(hào) | 表面粗糙度 Ra/μm | 刀具磨損/μm |
| C1 | 0.272 | 171 | U1 | 0.162 | 96 |
| C2 | 0.433 | 236 | U2 | 0.270 | 110 |
| C3 | 0.549 | 253 | U3 | 0.350 | 225 |
| C4 | 0.501 | 220 | U4 | 0.256 | 129 |
| C5 | 0.231 | 276 | U5 | 0.150 | 101 |
| C6 | 0.227 | 175 | U6 | 0.174 | 88 |
| C7 | 0.202 | 152 | U7 | 0.174 | 112 |
| C8 | 0.239 | 162 | U8 | 0.156 | 129 |
| C9 | 0.262 | 314 | U9 | 0.197 | 244 |
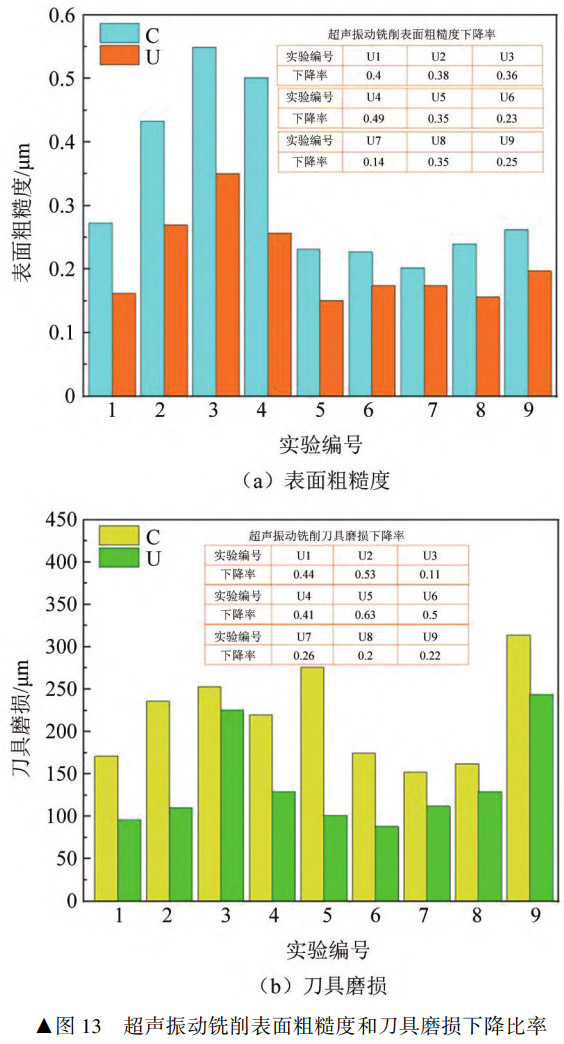
通過表面形貌觀察到,常規(guī)加工時(shí),已加工表面出現(xiàn)較多的劃痕和明顯進(jìn)給量的痕跡,而超聲振動(dòng)切削痕跡不是很明顯,進(jìn)給量痕跡被超聲振動(dòng)切削痕跡所覆蓋。通過引入高頻微小振動(dòng),能夠降低切削區(qū)域的摩擦阻力,減小切削力,降低切削溫度,從而減少表面熱損傷和切削變形,提高加工表面粗糙度,且振動(dòng)切削使刃具與工件之間的接觸狀態(tài)更加活化、有利于切削進(jìn)給過程中切削刃具更好的接觸加工表面,減小了頂?shù)逗捅磺邢鞑牧系慕佑|面積,有利于提高破碎切屑,從而避免了毛刺和劃痕的產(chǎn)生。通過數(shù)據(jù)對(duì)比發(fā)現(xiàn),超聲振動(dòng)銑削各組試驗(yàn)在表面粗糙度和刀具磨損方面有不同程度的降低。通過數(shù)據(jù)對(duì)比常規(guī)切削如圖13所示,為各組實(shí)驗(yàn)的表面粗糙度值和刀具磨損值及相應(yīng)的下降率,發(fā)現(xiàn)表面粗糙度最多降低了49%(U4),刀具磨損值最多降低了63%(U5)。
對(duì)超聲振動(dòng)的正交試驗(yàn)結(jié)果進(jìn)行極差分析如表9、表10所示。首先分析表面粗糙度結(jié)果。主軸轉(zhuǎn)速、每齒進(jìn)給量、切削深度的極差分別為0.085、0.048、0.077,影響表面粗糙度的主次關(guān)系為主軸轉(zhuǎn)速>切削深度>每齒進(jìn)給量。其參數(shù)優(yōu)化為主軸轉(zhuǎn)速2500r/min,每齒進(jìn)給量0.05mm/z,切削深度0.2mm。分析刀具磨損結(jié)果。主軸轉(zhuǎn)速、每齒進(jìn)給量、切削深度的極差分別為55.67、73.33、56.67。影響主次關(guān)系為每齒進(jìn)給量>切削深度>主軸轉(zhuǎn)速,參數(shù)優(yōu)化結(jié)果為主軸轉(zhuǎn)速2000r/min,每齒進(jìn)給量0.03mm/z,切削深度0.2mm。通過數(shù)據(jù)分析發(fā)現(xiàn),超聲振動(dòng)銑削GH4169時(shí),不宜選用過大的切削深度和每齒進(jìn)給量,否則會(huì)出現(xiàn)表面質(zhì)量較差、刀具磨損嚴(yán)重的情況。切削深度不宜超過0.2 mm,每齒進(jìn)給量不宜超過0.05mm/z。
表9表面粗糙度極差分析表
| 編號(hào) | 主軸轉(zhuǎn)速/ (r·min-1) | 每齒進(jìn)給量/ (mm·r-1) | 切深/mm | 表面粗糙度 Ra/μm |
| 1 | 1 500 | 0.03 | 0.2 | 0.162 |
| 2 | 1500 | 0.05 | 0.3 | 0.27 |
| 3 | 1 500 | 0.07 | 0.4 | 0.35 |
| 4 | 2000 | 0.03 | 0.4 | 0.256 |
| 5 | 2000 | 0.05 | 0.3 | 0.15 |
| 6 | 2000 | 0.07 | 0.2 | 0.174 |
| 7 | 2500 | 0.03 | 0.3 | 0.174 |
| 8 | 2500 | 0.05 | 0.2 | 0.156 |
| 9 | 2500 | 0.07 | 0.4 | 0.197 |
| K1 | 0.782 | 0.592 | 0.492 | |
| K2 | 0.58 | 0.576 | 0.723 | |
| K3 | 0.527 | 0.721 | 0.674 | |
| k1 | 0.260666667 | 0.197 333 333 | 0.164 | |
| k2 | 0.193 333 333 | 0.192 | 0.241 | |
| k3 | 0.175 666 667 | 0.240 333 333 | 0.224666667 | |
| R | 0.085 | 0.048333333 | 0.077 |
表10刀具磨損極差分析表
| 編號(hào) | 主軸轉(zhuǎn)速/ (r·min-1) | 每齒進(jìn)給量/ (mm·r-1) | 切深/mm | 表面粗糙度 Ra/μm |
| 1 | 1500 | 0.03 | 0.2 | 96 |
| 2 | 1500 | 0.05 | 0.3 | 110 |
| 3 | 1500 | 0.07 | 0.4 | 225 |
| 4 | 2000 | 0.03 | 0.4 | 129 |
| 5 | 2000 | 0.05 | 0.3 | 101 |
| 6 | 2000 | 0.07 | 0.2 | 88 |
| 7 | 2500 | 0.03 | 0.3 | 112 |
| 8 | 2500 | 0.05 | 0.2 | 129 |
| 9 | 2500 | 0.07 | 0.4 | 244 |
| K1 | 431 | 337 | 313 | |
| K2 | 318 | 340 | 483 | |
| K3 | 485 | 557 | 438 | |
| k1 | 143.666 666 7 | 112.333333 | 104.333333 | |
| k2 | 106 | 113.333333 | 161 | |
| k3 | 161.666 666 7 | 185.6666667 | 146 | |
| R | 55.666666 67 | 73.333333333 | 56.666666 67 |
4、結(jié)論
在本研究中,首先重點(diǎn)分析超聲振動(dòng)加工在切削性能和表面質(zhì)量上的優(yōu)勢(shì),通過二維切削仿真得到了切削力、溫度場(chǎng)、應(yīng)力場(chǎng)等數(shù)據(jù)。其次通過銑削對(duì)比試驗(yàn)得到了切削力、切削溫度、刀具磨損、表面粗糙度、表面形貌等數(shù)據(jù)。通過對(duì)上述數(shù)據(jù)的深入研究得到以下結(jié)論:
(1)通過仿真分析,發(fā)現(xiàn)超聲振動(dòng)的應(yīng)力集中區(qū)域明顯低于常規(guī)切削,并在一定程度上能減少切削過程中產(chǎn)生的應(yīng)力,通過對(duì)比發(fā)現(xiàn)UAM1比CM1下降1.5%,UAM2比CM2下降1.9%,UAM3比CM3下降4.4%。與CM相比,UAM的溫度場(chǎng)中切削區(qū)的最大溫度明顯降低,UAM1比CM1下降3.5%,UAM2比CM2下降11.9%,UAM3比CM3下降14.2%。通過對(duì)比切削力數(shù)據(jù)發(fā)現(xiàn),超聲振動(dòng)切削可以減小刀具進(jìn)給方向和垂直方向切削力。刀具與工件的周期性分離會(huì)降低加工過程中的平均切削力。切削力最大可減小50%,最小可減小11%。
(2)通過正交對(duì)比試驗(yàn)發(fā)現(xiàn),超聲振動(dòng)銑削對(duì)比常規(guī)銑削切削力下降顯著,與仿真趨勢(shì)一致。F下降率最高為56%,下降率最低為7%。F,下降率最高為70%,下降率最低為1.8%。F2下降率最高為42%,下降率最低為4.7%。通過分析試驗(yàn)的溫度數(shù)據(jù)發(fā)現(xiàn),U1至U6對(duì)比C1至C6切削溫度優(yōu)勢(shì)較為明顯,下降幅度分別為10%、34%、12%、14%、22%、32%,而U7、U8、U9的切削溫度與常規(guī)相差不大。
(3)在刀具磨損和表面形貌方面,超聲振動(dòng)銑削劃痕和進(jìn)給量的痕跡明顯減少,并且提高了加工表面粗糙度,通過對(duì)比各組試驗(yàn)數(shù)據(jù)發(fā)現(xiàn),U4比C4表面粗糙度下降比率最大,為49%。與常規(guī)切削相比,超聲振動(dòng)切削可以降低刀具磨損值,其中U5對(duì)比C5磨損值下降最大為63%。
(4)對(duì)正交試驗(yàn)結(jié)果進(jìn)行極差分析得到:影響表面粗糙度的主次關(guān)系為主軸轉(zhuǎn)速>切削深度>每齒進(jìn)給量。參數(shù)優(yōu)化為主軸轉(zhuǎn)速2500r/min,每齒進(jìn)給量0.05mm/z,切削深度0.2mm。影響刀具磨損主次關(guān)系為每齒進(jìn)給量>切削深度>主軸轉(zhuǎn)速,參數(shù)優(yōu)化結(jié)果為主軸轉(zhuǎn)速2000r/min,每齒進(jìn)給量0.03mm/z,切削深度0.2mm。且銑削GH4169時(shí)不宜選用過大的切削深度和每齒進(jìn)給量,切削深度不宜超過0.2 mm,每齒進(jìn)給量不宜超過0.05mm/z。
參考文獻(xiàn):
[1] TING Z T, LIU Z Q, PAN Y Z, et al. The influence of tool flank wear on residual stresses induced by milling aluminum alloy[J].Journal of Materials Processing Tech,2008,209(9):4502-4508.
[2]劉宏勝,周建平,于青,等.基于短電弧加工的鎳基高溫合金表面質(zhì)量初探[J].機(jī)械設(shè)計(jì)與研究,2014,30(5):128-130.
[3]牛湛皓,史耀耀,黃新春,等.GH4169G高溫合金車削切削力與切削溫度有限元仿真研究[J].工具技術(shù),2024,58(1):95-100.
[4]李佳,張保紅,杜麗業(yè),等.GH4099合金高溫氧化機(jī)制[J].金屬功能材料,2022,29(3):22-27.
[5]付青峰,楊細(xì)蓮,劉克明.航空發(fā)動(dòng)機(jī)高溫材料的研究現(xiàn)狀及展望[J].熱處理技術(shù)與裝備,2018,39(3):69-73.
[6] ZHU D H, ZHANG X M, DING H. Tool wear characteristics in machining of nickel-based superalloys[J]. International Journal of Machine Tools and Manufacture,2013,64(2):60-77.
[7] WU A,SUN J F,SUN P F,et al. Tool wear mechanisms in the machining of Nickel based super-alloys: A review[J]. Frontiers of Mechanical Engineering,2014,9(2):106-119.
[8] LIZ Y,ZHU L D,YANG Z C,et al. Investigation of tool-workpiece contact rate and milling force in elliptical ultrasonic vibration-assisted milling[J]. The International Journal of Advanced Manufacturing Technology,2022,118(1):585-601.
[9] VERMA G C, PANDEY P M. Machining forces in ultrasonic-vibration assisted end milling[J].Ultrasonics,2019,94(3):350-363.
[10] XIE W B, WANG X K, ZHAO B, et al. Surface and subsurface analysis of TC18 titanium alloy subject to longitudinal-torsional ultrasonic vibration-assisted end milling[J]. Journal of Alloys and Compounds,2022,929(3):167-259.
[11]王明海,李世永,鄭耀輝.Ti6Al4V的超聲振動(dòng)銑削加工三維有限元仿真[J].塑性工程學(xué)報(bào),2013,20(5):130-135.
[12]劉折,趙波,童景琳.縱扭超聲振動(dòng)輔助下銑削參數(shù)的優(yōu)化實(shí)驗(yàn)[J].機(jī)械設(shè)計(jì)與研究,2024,40(1):142-146.
[13] AZARHOU B, AKBARI J. Ultrasonic-assisted drilling of Inconel 738-LC[J]. International Journal of Machine Tools and Manufacture,2006,47(7):1027-1033.
[14]肖強(qiáng),馮真鵬,劉鎖強(qiáng).超聲輔助銑削鎳基高溫合金銑削力建模及試驗(yàn)研究[J].制造技術(shù)與機(jī)床,2023(11):47-52.
[15] MAUROTTO A. Experimental investigations on effects of frequency in ultrasonically-assisted end-milling of AISI 316L: A feasibility study[J].Ultrasonics,2016,65(2):113-120.
[16]倪陳兵,朱立達(dá),寧晉生,等.超聲振動(dòng)輔助銑削鈦合金銑削力信號(hào)及切屑特征研究[J].機(jī)械工程學(xué)報(bào),2019,55(7):207-216.
[17] JOHNSON G R, Cook W H. A constitutive model and data for metals subjected to large strains, high strain rates and high temperatures[J].Engineering Fracture Mechanics,1983,21(1):541-548.
[18]王維鑫.高壓冷卻下切削GH4169鋸齒形切屑成形特性研究[D].哈爾濱:哈爾濱理工大學(xué),2021.
[19]任小平.高溫合金GH4169車削加工表面完整性及抗疲勞加工工藝研究[D].濟(jì)南:山東大學(xué),2019.
[20]安魯陵,金霞.基于三維模型定義技術(shù)應(yīng)用的思考[J].航空制造技術(shù),2011,46(12):45-47.
[21]GIRISH C V, PULAK M P, DIXIT U S. Modeling of static machining force in axial ultrasonic-vibration assisted milling considering acoustic softening[J]. International Journal of Mechanical Sciences,2018,136(2):1-16.
(注,原文標(biāo)題:超聲振動(dòng)輔助銑削鎳基高溫合金GH4169的切削性能研究)
