2、重熔關(guān)鍵工藝優(yōu)化
2.1廢粉用量控制
采用真空感應(yīng)熔煉爐制備Φ84mmx820mm規(guī)格棒材,合理投料量約為1080kg.為探究不同廢粉用量對重熔周期的影響,在保證熔煉周期不顯著延長的前提下,盡可能提高粉末利用率,本研究分別設(shè)置了800kg(慣用)、850kg、900kg、950kg及1000kg五組廢粉投料量進(jìn)行熔煉試驗(yàn)。各爐次對應(yīng)的廢粉使用量與熔煉周期如表2所示。
表2不同廢粉用量及其熔煉周期
| 爐號 | 投料重量/kg | 廢粉重量/kg | 廢粉占比/% | 熔煉周期/h |
| QNA24410593R | 1080 | 800 | 74.07 | 4.53 |
| QNA24410594R | 1080 | 850 | 78.70 | 4.65 |
| QNA24410595R | 1080 | 900 | 83.33 | 4.70 |
| QNA24410596R | 1080 | 950 | 87.96 | 4.95 |
| QNA24410597R | 1080 | 1000 | 92.59 | 5.00 |
結(jié)果表明,隨著廢粉占比增加,重熔周期略有延長,但整體變化幅度較小。當(dāng)廢粉投料比例由74.07%提升至92.59%時,熔煉周期僅增加0.47h.因此,綜合考慮廢粉利用率、引料比例控制及對重熔成品成分的影響,最終確定每爐次廢粉最佳占比為92.59%.
2.2送電真空度及功率控制
真空感應(yīng)熔煉要求在送電前達(dá)到較高的真空度,以有效降低爐內(nèi)氧分壓,防止金屬熔煉過程中發(fā)生氧化。然而,在粉末重熔時,若抽真空速率過快,極易導(dǎo)致細(xì)粉揚(yáng)塵。為此,實(shí)際操作中前期僅開啟機(jī)械泵進(jìn)行緩抽;當(dāng)真空度達(dá)到200Pa時,可從觀察窗看到輕微粉末揚(yáng)塵現(xiàn)象。這表明,送電真空度不應(yīng)低于此閾值,否則將引發(fā)大量粉末被抽入真空系統(tǒng),造成設(shè)備損傷。為明確送電真空度對粉末重熔成品氧含量的影響,本研究選取5爐次進(jìn)行對比試驗(yàn),其送電真空度分別設(shè)定為200Pa、300Pa、400Pa、500Pa和600Pa.相應(yīng)的重熔成品氧含量測試結(jié)果如表3所示。
研究表明,粉末重熔的氧脫除率隨送電真空度的下降而逐步提高。具體而言,當(dāng)送電真空度由600Pa降至500Pa時,氧脫除率自76.36%顯著提升至89.09%;而繼續(xù)由500Pa進(jìn)一步降至200Pa時,氧脫除率僅由89.09%微增至90.00%,改善幅度有限。綜上可知,送電真空度高于500Pa時將導(dǎo)致氧脫除率明顯偏低,而低于200Pa則易引發(fā)揚(yáng)塵風(fēng)險(xiǎn),因此確定合理的送電真空度應(yīng)控制在200Pa~500Pa范圍內(nèi)。
表3不同送電真空度下粉末重熔成品氧含量
| 爐號 | 送電真空 度/Pa | 粉末原始 氧/ppm | 成品 氧/ppm | 氧脫 除率/% |
| QNA24450643R | 600 | 110 | 26 | 76.36 |
| QNA24450644R | 500 | 110 | 12 | 89.09 |
| QNA24450645R | 400 | 110 | 11.5 | 89.54 |
| QNA24450646R | 300 | 110 | 11.2 | 89.82 |
| QNA24450647R | 200 | 110 | 11 | 90.00 |
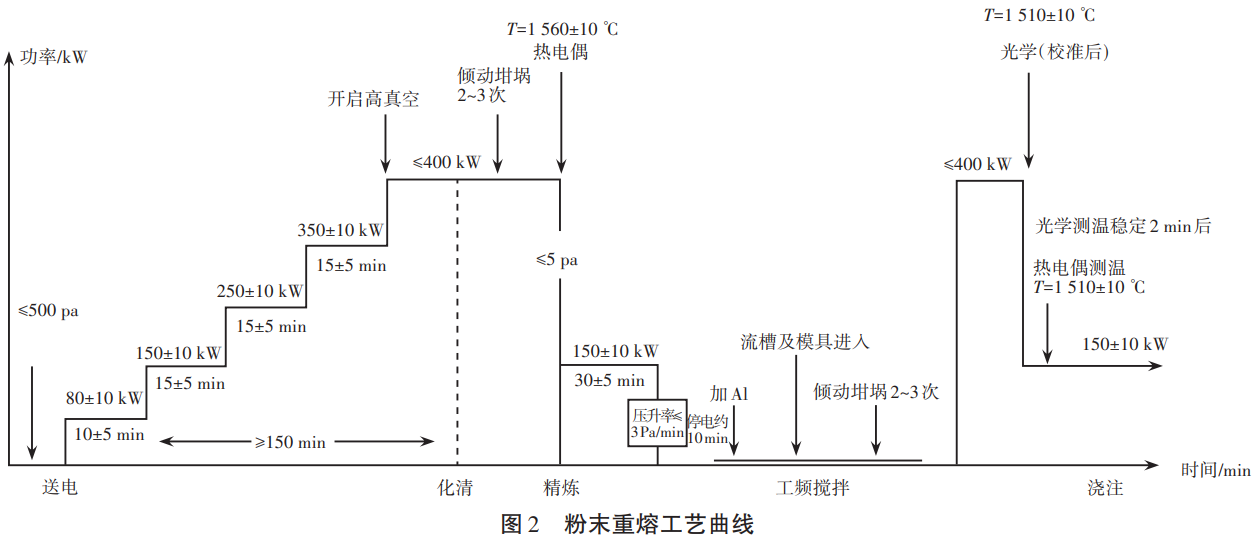
為兼顧熔煉效率與過程穩(wěn)定性,送電初期采用低功率對表層粉末進(jìn)行預(yù)燒結(jié),形成致密燒結(jié)層以防止揚(yáng)粉;隨后逐步提升送電功率至350kW±10kW,促進(jìn)物料逐層熔化、減少噴濺;待原料完全熔化后,傾動坩堝2~3次以強(qiáng)化熔體成分均勻性與溫度一致性;而后將熔體溫度升至1560℃±10℃進(jìn)行高溫精煉,進(jìn)一步脫除氧及其他揮發(fā)性雜質(zhì)。基于上述工藝路徑設(shè)計(jì)的粉末重熔工藝曲線如圖2所示。
2.3加Al量控制
純凈度是評價(jià)高溫母合金質(zhì)量的關(guān)鍵指標(biāo),其中氧、氮含量的控制尤為重要。在實(shí)際生產(chǎn)中,C雖是理想的脫氧劑,但所用廢粉的原始C含量已處于要求范圍的中上限。考慮到粉末成分可能存在偏析,若繼續(xù)引入C脫氧,將面臨成品C含量超標(biāo)的風(fēng)險(xiǎn)。除C之外,Al也是一種常用的脫氧劑[10-12]。本批次粉末中Al含量約為0.6%,雖也接近目標(biāo)范圍0.2%~0.8%的中上限,但其添加可通過精確稱量實(shí)現(xiàn)定量控制,脫氧產(chǎn)物固態(tài)Al2O3能通過后續(xù)精煉上浮至渣相中被有效去除,工藝可控性更強(qiáng)。因此,本研究選擇在精煉結(jié)束后添加適量Al進(jìn)行脫氧。為探究Al添加量對脫氧脫氮效果的影響,選取5爐次在精煉后分別添加0~0.04%的Al進(jìn)行對比試驗(yàn),具體數(shù)據(jù)如表4所示。
從表4可以看出,隨著Al添加量的增加,重熔過程的氧脫除率呈上升趨勢。當(dāng)Al添加量達(dá)到0.03%時,氧脫除率已達(dá)90.50%,繼續(xù)增加Al含量對脫氧效果的提升不再顯著。因此,確定Al脫氧的適宜添加量為0.03%,可將重熔成品氧含量穩(wěn)定控制在10ppm以下。此外,氮脫除率與Al添加量未呈現(xiàn)明顯規(guī)律性變化,整體在10%左右波動,表明重熔成品中的氮含量主要取決于粉末的原始氮含量,若需進(jìn)一步降低成品氮含量,應(yīng)從控制原料氮含量入手。表5為QNA24510737R爐GH4169成品棒材的成分,各元素含量都滿足表1所列的目標(biāo)成分,也就是說兩種廢粉的回收質(zhì)量已達(dá)到再利用標(biāo)準(zhǔn)。
表4精煉后不同加Al量下粉末重熔成品氧、氮含量
| 爐號 | 精煉后加Al 量/% | 粉末原始氧/ ppm | 成品氧/ppm | 氧脫除率/% | 粉末原始氮/ ppm | 成品氮/ppm | 氮脫除率/% |
| QNA24510734R | 0.00 | 100 | 27.5 | 72.50 | 50 | 45.5 | 9.00 |
| QNA24510735R | 0.01 | 100 | 23.2 | 76.80 | 50 | 46.3 | 7.40 |
| QNA24510736R | 0.02 | 100 | 18.6 | 81.40 | 50 | 45.0 | 10.00 |
| QNA24510737R | 0.03 | 100 | 9.5 | 90.50 | 50 | 46.5 | 7.00 |
| QNA24510738R | 0.04 | 100 | 9 | 91.00 | 50 | 45.3 | 9.40 |
表5 QNA24510737R爐GH4169成品棒材的成分(質(zhì)量分?jǐn)?shù),%)
| 元素 | Ni | Cr | Mo | Nb | Al | Ti | Cu | Co | Si |
| 含量 | 52.26 | 18.99 | 3.07 | 5.10 | 0.51 | 0.95 | 0.007 | 0.07 | 0.04 |
| 元素 | Mn | Mg | P | B | C | S | 0 | N | Fe |
| 含量 | 0.02 | 0.001 | 0.002 | 0.002 | 0.028 | 0.001 | 0.00095 | 0.00465 | 余量 |
基于上述研究,GH4169廢粉可不經(jīng)壓塊處理直接進(jìn)行重熔。通過選用成分匹配的GH4169塊狀返回料作為引料,并采用下鋪上蓋的裝料制度,在中等真空度條件下送電,既可有效避免粉末揚(yáng)損、保護(hù)真空設(shè)備,又能將粉末利用率從慣用的74.07%顯著提升至92.59%.在精煉后期添加適量Al(0.03%),可實(shí)現(xiàn)深度脫氧,進(jìn)一步降低成品氧含量。需要注意的是,重熔過程對氮的脫除能力有限(約10%),因此成品氮含量主要依賴于粉末原始氮含量的控制。
3、結(jié)論
(1)通過優(yōu)化裝料制度,采用成分匹配的GH4169塊狀返回料作為引料,一部分鋪底、一部分上蓋壓實(shí)粉末,可將粉末利用率由74.07%提升至92.59%.
(2)送電真空度控制在200Pa~500Pa范圍內(nèi),既可有效避免粉末揚(yáng)塵進(jìn)入真空系統(tǒng),又對熔體脫氧過程無明顯不利影響。
(3)精煉后添加0.03%的Al可實(shí)現(xiàn)深度脫氧,使氧脫除率提升約20%;而氮脫除率受Al添加影響較小,整體維持在10%左右,獲得低氮含量的重熔產(chǎn)品需從原料端嚴(yán)格控制GH4169粉末的原始氮含量。
參考文獻(xiàn):
[1]杜金輝,呂旭東,鄧群,等.GH4169合金研制進(jìn)展[J].中國材料進(jìn)展,2012,31(12):12-20,11.
[2]張寧波,溫斯涵,張景琪,等.鎳基高溫合金增材制造技術(shù)及其在航天領(lǐng)域應(yīng)用進(jìn)展[J].航天制造技術(shù),2024(2):7-15.
[3]胡焱玲,楊帥,孟昭君,等.Al-5Ti-0.5C中間合金對Al-Cu-Mn合金組織及高溫力學(xué)性能影響[J].鑄造設(shè)備與工藝,2025(4):29-35.
[4]董云菊.3D打印技術(shù)在軸承殼體鑄造模具快速制造中的應(yīng)用研究[J].鑄造設(shè)備與工藝,2025(2):16-22.
[5]王瑞,何捷軍,周志軍.砂型增材制造設(shè)備用鋪砂器清理機(jī)構(gòu)的設(shè)計(jì)[J].鑄造設(shè)備與工藝,2024(4):1-4.
[6]張義文,劉建濤,賈建,等.粉末高溫合金研究進(jìn)展[J].粉末冶金工業(yè),2022,32(6):150-156.
[7]聶川,楊洪帥,牟鑫.真空感應(yīng)熔煉技術(shù)的發(fā)展及趨勢[J].真空,2015,52(5):52-57.
[8]王超,張郁亭,周志堅(jiān),等.高溫合金增材制造粉末回收工藝研究[J].鑄造設(shè)備與工藝,2024(4):16-21.
[9]李超,劉佳,于昂,等.鑄造高溫合金真空感應(yīng)熔煉過程的研究[J].真空,2016,53(2):37-41.
[10]李化坤,馬中鋼,逯紅果,等.鎳基高溫合金真空感應(yīng)熔煉過程研究[J].山東冶金,2020,42(5):33-34,37.
[11]葉文成,谷宇,王巖.Inconel601鎳基高溫合金真空感應(yīng)熔煉脫氧工藝研究[J].試驗(yàn)研究,2024,73(11):1529-1533.
[12]葛亞瓊,徐海軍,喬建福,等.激光增材制備Zr41.2Ti13.8Cu12.5Ni10Be22.5非晶合金的微觀組織與力學(xué)性能研究[J].鑄造設(shè)備與工藝,2024(4):70-73+90.
(注,原文標(biāo)題:GH4169增材制造廢粉的重熔工藝研究_金開鋒)
