3.1直齒錐齒輪
錐齒輪精鍛技術在實際加工早已使用,已經從剛開始兩火兩段技術朝一火兩段方向發展。形態復雜的大直徑齒輪也能通過熱鍛方法利用簡化工序成形。當前汽車零件中,差速器錐齒輪已經將切削技術淘汰,并選擇精鍛技術進行生產。
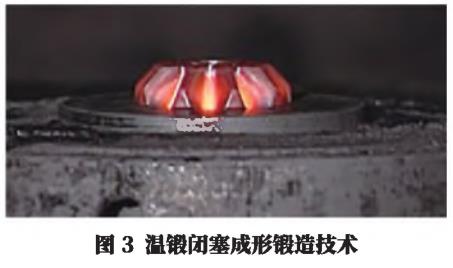
伴隨產品精度標準的逐漸上升,熱鍛齒輪的尺寸精度已然無法符合產品的高精準度要求。比如說,汽車行星半軸齒輪開始選擇閉塞鍛造(圖3)與冷擺輾兩種冷鍛技術,讓產品的精度上升至IT7級。但冷鍛技術并無較高的適用性,當前我國可以加工出的齒輪直徑低于修0 mm。
通過分析冷鍛技術與熱鍛技術的優勢發現,其發展趨勢仍是冷熱或溫冷復合型鍛造技術,或是采用溫鍛高成形精度錐齒輪,溫鍛與冷精整技術的精度達到了 IT7.5級。
3.2變速箱結合齒
伴隨我國汽車輕量要求與節能降排要求不斷上升,變速器中融合齒輪結構朝著整體發展方向前進,可通過結合熱鍛成形技術和冷鍛精整手段對汽車零件(變速器)齒輪和本體整體鍛件進行加工生產(圖4)。對于結合齒的齒形,應該選擇溫鍛或者熱精鍛技術,而后選擇冷精整精鍛件確保齒形的精度提升,冷精整以及倒錐角的成形步驟需要在油壓機上開展。在對端部倒角、齒形、切削生產定位面展開冷精整成形,而后選用徑向縮徑方法生產倒錐角結合齒。對精鍛技術細節的綜合管控,有利于鍛造技術的應用,從而確保技術系統實現穩定運行。
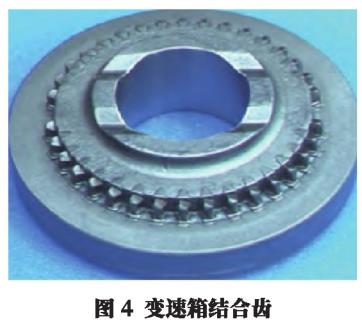
在中國,諸多行業正在使用熱鍛壓力設備開展閉式熱模鍛,采用冷鍛技術讓精鍛齒坯形成結合齒,確保結合齒以典型件批量生產冷熱復合成形零件。將精密性鍛造出來的結合齒與以往加工結合齒輪進行對比發現,結合齒的優勢包含抗疲勞、抗沖擊、柔和、生產費用不高、質量穩固等,可在汽車零件的鍛造企業中推廣應用。
3.3直齒圓柱齒輪
在分動器、變速器、驅動橋中,直齒圓柱齒輪屬于重要零部件,此類零件的精鍛因并無拔模斜度,導致難以出模,這會增加齒尖的成形難度,此類技術的推廣程度普遍不高。其精鍛技術方案包含溫鍛-冷擠壓、熱鍛-冷推擠、冷精鍛、熱精鍛等。出于對分流原理方面的思考,選擇齒輪分流制造技術來實現汽車手動變速箱上的倒擋齒輪構件的研發。因倒擋齒輪齒面存在錐度要求,所以齒形在成形以后,應當對齒面展開錐度冷鍛處理。
選擇正擠壓方法成形后的小齒輪與薄齒輪片作為中國常用鍛造技術,包含汽車上的起動機圓柱齒輪,均選用了冷擠壓技術,先通過冷擠壓技術加工齒形花鍵軸,而后對花鍵軸進行切割,再進行小模數齒輪的加工生產,其精度達到了 IT7.5級。其具體運用已由汽車搖窗機、起動機等外部構件朝汽車的變速箱、轉向機等重點總成方面發展。直齒圓柱齒輪的加工結合了溫鍛和開放式冷擠壓方法,確保其成形力的有效降低,同時延長了模具的應用周期。選用結合溫鍛與冷擠壓的成形技術,在精鍛領域中已經變成重點發展方向。
3.4螺旋錐齒輪
因為螺旋傘齒輪體積很大、齒槽很深,容易受到螺旋角影響,其精鍛難度明顯超過了直齒傘齒輪的精鍛難度。對于螺旋傘齒輪的精鍛,在很多發達國家已經成功鍛造出高精度齒輪,并在汽車零件加工領域中普及推廣。目前我國在精鍛螺旋傘齒輪時,正在對無飛邊的閉式模鍛技術進行充分運用。因坯料氧化加熱較少,首先使用擴輾技術制坯,完成制坯,然后展開預鍛與終鍛,齒面預留較小余量以便展開精銃。
4、精鍛發展方式與策略
精鍛技術與普通鍛造技術不同,其發展流程會提高投資風險,所以傳統汽車零件鍛造行業需要向精鍛技術方向發展。在現有的相關資源方面,不管利用外部引進或者自主研發,都要與工廠現有的優勢結合起來,推動特色化精鍛技術的發展,其發展方向和傾斜點應當從員工、管理、設備、開發手段等方面深層思考。
4.1技術人員的素養準備
設計精密鍛件需要和設計產品接近,針對一些特征提出的要求即為產品最終的要求,應該對設計產品以及實際運用進行深層次的掌握,工廠產品需由專項設計師在實際研發及生產中和總成維持密切聯系。這就對技術人員在了解齒輪傳動理論、設計齒形方法、檢測手段等產品設計相關知識方面提出了更高的要求。新工藝的研發者還要深層次掌握設備特征和參數、原料特點、模具特點、潤滑知識等,這些都會對鍛造技術效果產生直接影響。
4.2精鍛產品設備的選擇
精鍛技術需選擇諸多技術成形,通常采用通用型壓力機與專項壓力機進行精密成形。以往汽車零件的鍛造行業中,比較熟悉通用型壓力機,所以在研發此類機械的風險相對較小。但對現有設備應該加速恢復或者提升精準度,確保精密鍛件高密度性要求得到滿足。為確保精鍛技術得以實現,應當創新夾持器與模具的結構方式。總體而言,在使用設備方面調整其穩固性與生產費用作為選擇鍛造技術的基礎。技術先進性通常需要順從于其針對性與適應性。采用哪一種鍛壓設施與工裝應當與本公司經濟實力結合起來,確保設備經濟能力的充分發揮,從而實現操作方法的更先進與更科學。
4.3管理的提升
精密鍛造技術可以從某種層次上映射出鍛造行業管理水平,所以推動精密鍛造技術的發展,應該不斷提升現有管理水平。比較傳統鍛造技術,精密鍛造管理要求更加嚴格,加工后不會像毛坯那樣留有回旋余地。在傳統鍛造行業中,為確保風險降低,可在設計流程中加大生產余量,在加工中進行適當補償。
4.4開發模式的創新
使用熱模鍛壓力機對齒坯進行無飛邊鍛造之前,需要有豐富的經驗。在開發擠壓技術時,需要先研發在市場上具有較強競爭力的變速箱,利用這個開發流程,實現冷鍛經驗的積累,并使用此類手段鍛造擠壓宜齒齒輪。因此,在開發方法方面需要將工廠實踐經驗結合起來,確保精鍛實現圓滿完成。汽車零件的鍛造行業應當對精鍛技術發展趨勢充分了解,選擇與自身發展相符的精鍛工藝,給企業發展創造出謀取先機的核心競爭力。
5、結語
為確保汽車制造行業競爭力不斷提升,讓鍛造變成高新零件的主要源泉,并讓汽車零件鍛造行業搶占市場先機,公司應當加大精密鍛造技術的發展力度。對各類精鍛技術與產品,鍛造行業應當按照產品的發展態勢,與工廠的實際狀況結合起來,開辟出符合自身發展之路,并進行滿足工廠精鍛設施與工藝的開發,從而提升我國精鍛技術的應用效果。
參考文獻:
[1] 侯立波.精密鍛造技術的研究現狀及發展趨勢分析[J].裝備維修技術,2021(1):289.
[2] 周永南.心有多大,舞臺就有多大一把握汽車零部件發展趨勢加速鍛造企業發展[J].鍛造與沖壓,2017(6): 69-73.
[3] 顏建斌,瞿良.淺談汽車零件鍛造企業精密鍛造發展方向[J].鍛造與沖壓,2022(13):20-24.
[4] 章立預,鄭英俊,胡紅旗,等.中國精密鍛造工藝和模具發展現狀(下)[J].鍛造與沖壓,2018(1):20-23.
[5] 趙震,白雪嬌,胡成亮.精密鍛造技術的現狀與發展趨勢[J].鍛壓技術,2018,43(7):51-53.
[6] 李鵬,胡成亮,張質良.精密鍛造技術在汽車零部件制造中的應用[J].鍛造與沖壓,2014(5):34.
作者簡介:
吳玉慶,女,1987年生,工程師,研究方向為變速器鍛造及精加工零件。
