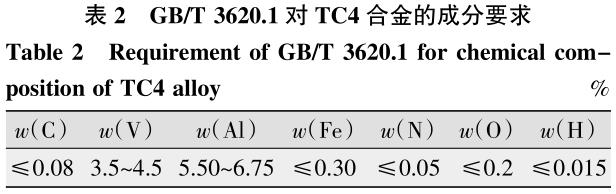
從表 1 可以看出,該葉片的主要成分滿足 GB/T 3620.1[11]的要求(見表 2)。其中 C、N、H 遠低于標準要求上限值,V 含量比要求范圍的中值略高,Al含量靠近上限要求值。
2.2金相試驗結果
2.2.1金相取樣位置
為分析 3D 打印葉片在不同位置的組織形貌以及組織差異性,在葉片的葉頂、葉根、汽道處取樣進行金相試驗。
2.2.2宏觀檢查結果
解剖 3D 打印葉片,并進行宏觀試驗,結果如圖1~圖 3 所示。
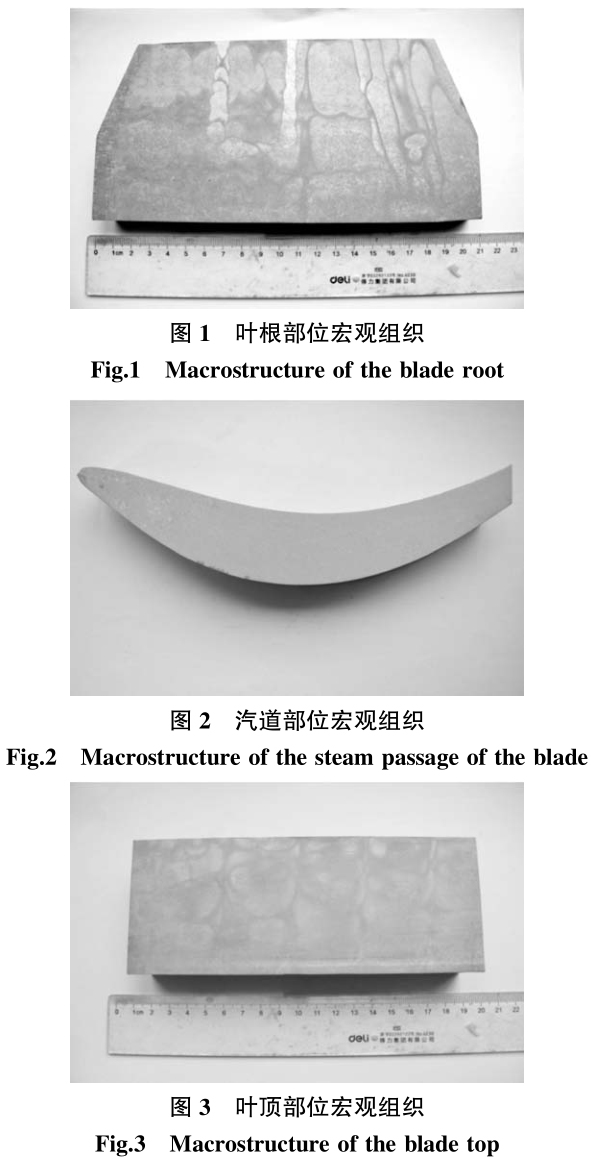
由圖 1~圖 3 可知,在葉片不同位置的宏觀組織上均形成了層帶。這是因為激光束產生的能量呈高斯分布,即激光束的中心溫度高,邊緣溫度低,造成粉末熔化不充分、不均勻。兩個相鄰光斑之間出現搭接區(qū)域,而搭接區(qū)域部分屬于重熔區(qū)域,進而導致層帶的形成。
2.2.3微觀組織觀察結果
分別在葉根、1/3 汽道、2/3 汽道和葉頂的低倍試樣上取樣進行微觀組織觀察,如圖 4~圖 7 所示。
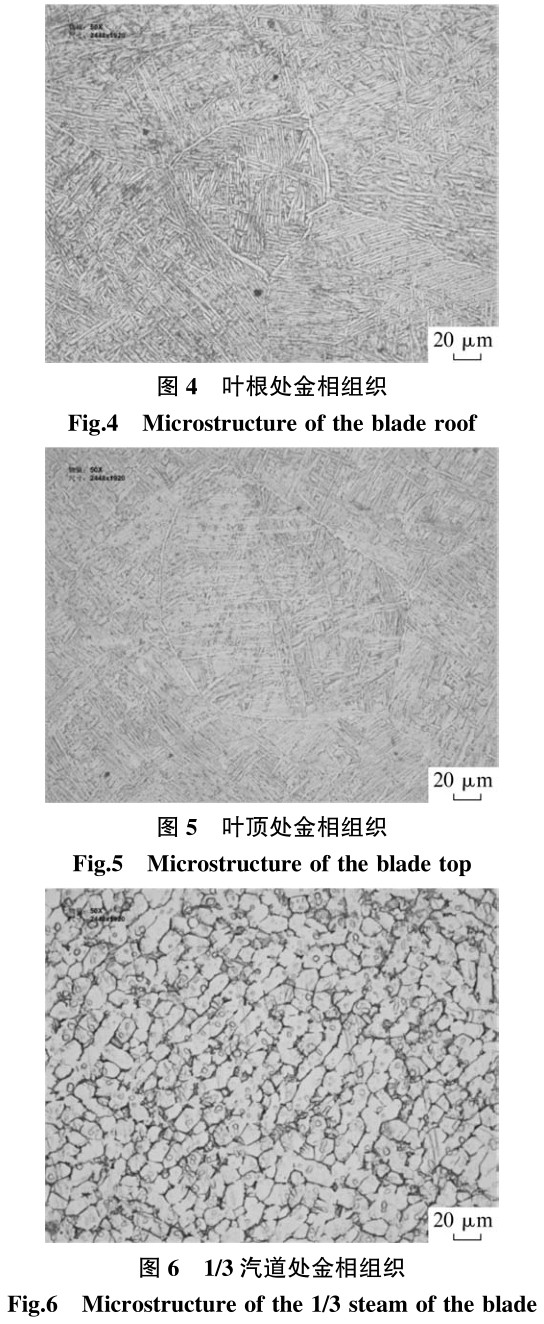
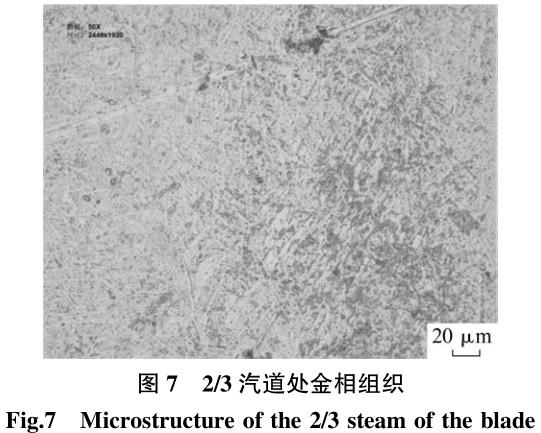
由圖 4~圖 7 可知,葉頂和葉根位置的金相組織為馬氏體+魏氏組織,且存在明顯的熔池現象;葉身組織分別為 α+β 相和長條魏氏組織,說明葉片本身的組織均勻性不好,會對葉片的性能結果造成影響。
2.2.4物相分析檢查結果
TC4 合金為 α-β 兩相鈦合金,α 相和 β 相在合金中起到不同的作用,β 相成分一般占比約為 8%~10%。葉根、1/3 汽道、2/3 汽道物相分析如圖 8~圖 10所示。
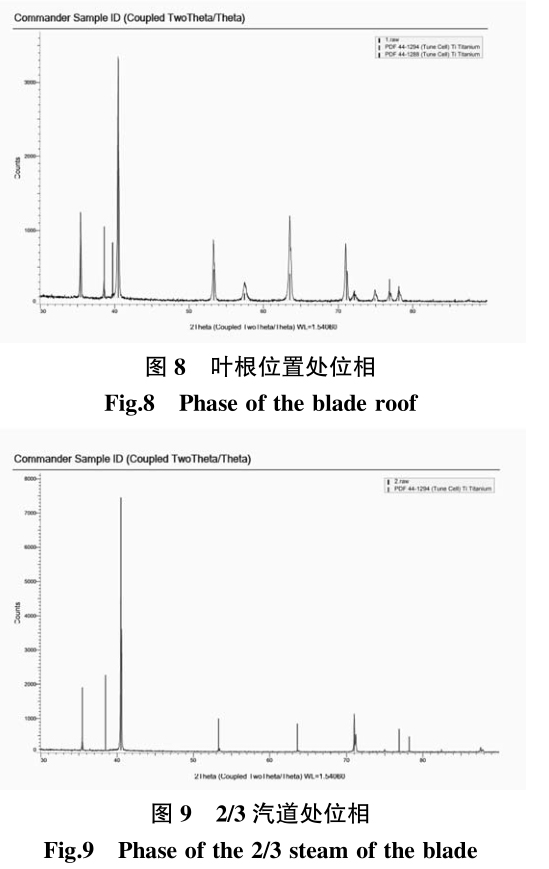
由圖可知,1/3 汽道處存在約為 5%的 β 相,而葉根和 2/3 汽道處的 β 相含量為 0,這更加證明了葉片金相組織的不均勻性,且相成分也存在明顯差異。這些都會對葉片的性能產生影響。
2.2.2能譜分析
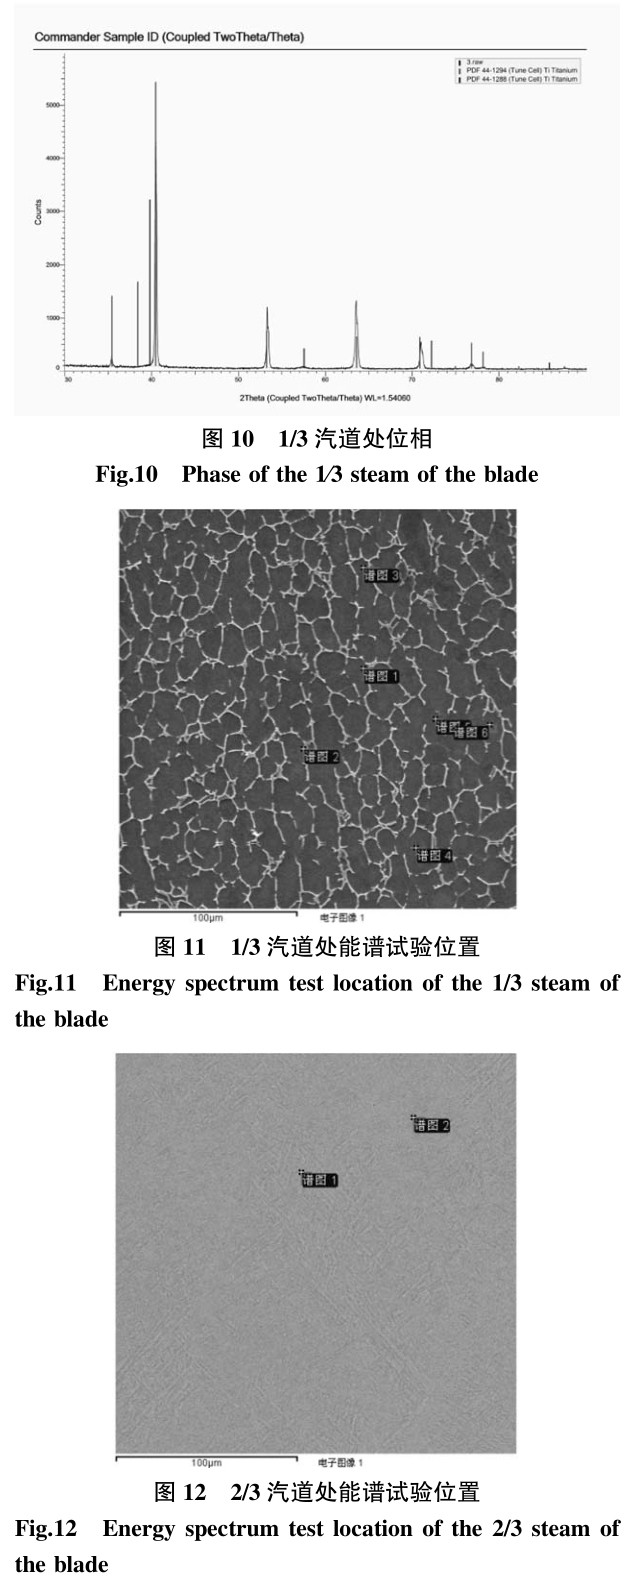
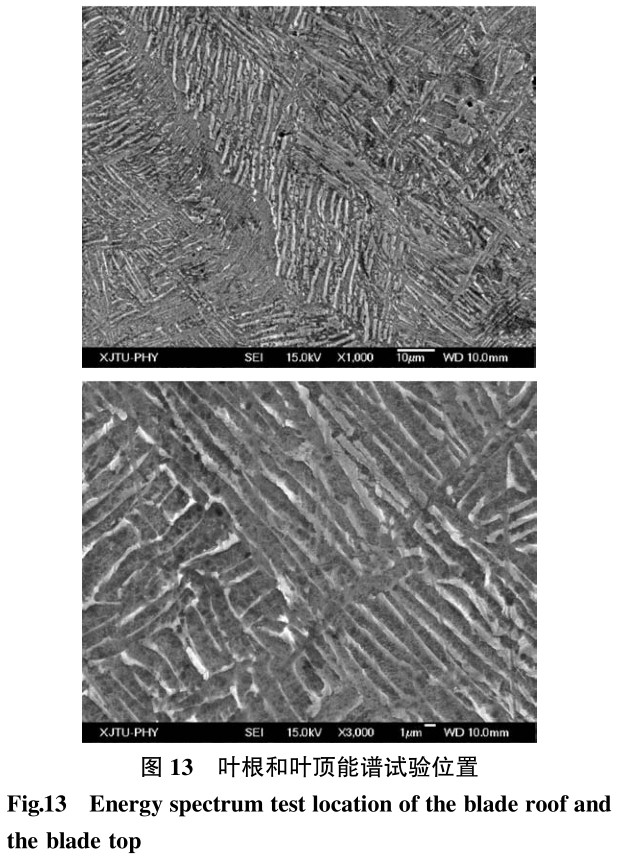
對葉片不同位置進行能譜分析,其結果如圖11~圖 13、表 3~表 5 所示。

3、葉片力學試驗結果
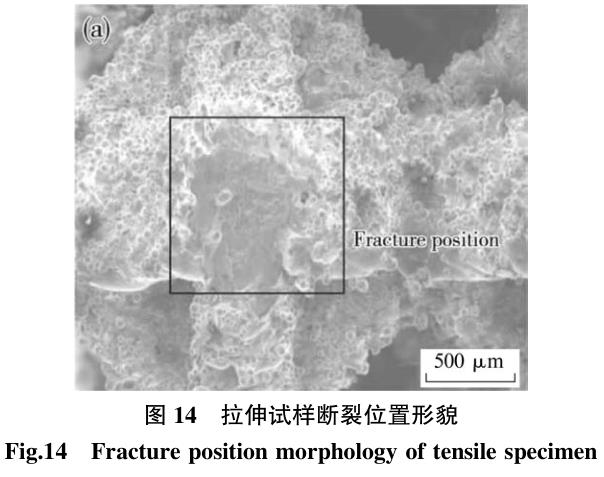
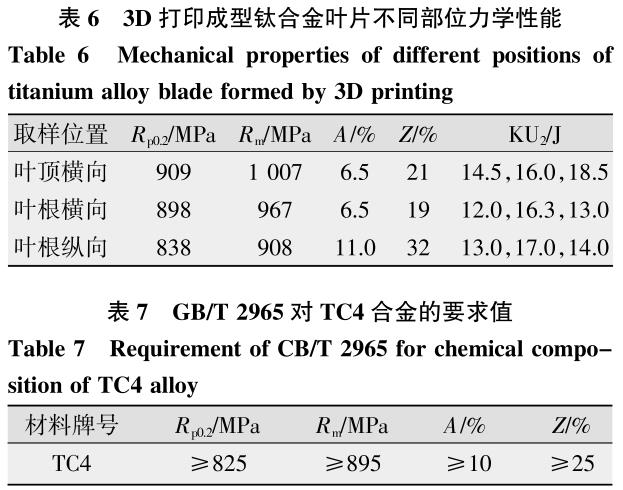
因為葉身位置厚度極薄,最厚處不超過15 mm,所以力學試樣的取樣位置在葉頂和葉身處。拉伸試驗按照 GB/T 228.1 的要求進行,拉伸試樣斷裂形貌見 14,按照 GB/T 229 的要求進行沖擊試驗。3D 打印成型鈦合金葉片不同部位力學性能如表 6 所示。由表 6 可知,3D 打印成型葉片的橫向和縱向拉伸性能差異很大,其中橫向的強度高于縱向,但橫向的塑性比縱向差,且未能達到 GB/T 2965[12]中對于 TC4 合金的要求值(見表 7)。
究其原因:該葉片在成型時是沿著葉片的縱向方向生長,而在橫向同一截面的粉末則是同時熔化成型并被送到指定位置并最終凝固成型。從金相試驗結果可以看出,熔池凝固時,會形成較為粗大的柱狀 β 相,并在β 相內部進一步生成 α 或者 α' 相。而當鈦合金從高溫快速冷卻時,極高的冷卻速度使 β相來不及轉變?yōu)?α 相,因此轉變?yōu)槌煞峙c母相相同、晶體結構不同的 α' 相。快速冷卻過程中形成的片狀 α 和 α' 相Ti6Al4V 合金為密排六方結構,該結構的滑移系數量少、塑性較差;而滑移系較多的 β相含量極低,從而影響了合金的塑性;細針狀馬氏體組織(見圖 5)具有高強度、高硬度,但其韌性差,具有硬而脆的特點。這兩個因素使得成形的組織表現出較強的脆性。
4、分析與討論
(1)由理論分析可知,隨著熔化層高度的逐漸增加,激光束產生的能量在熔化層不斷積累中,使得熔化層溫度也逐漸升高,激光束的熱作用區(qū)也不斷擴大。當激光束熔化粉末時對前一層熔化層產生的溫度影響超過 α 相相變硬化溫度時,熔化層中的層帶將消失[10]。而在本文的葉片金相組織中,葉根、葉身、葉頂位置處金相組織的層帶均未消失,且在 葉根和葉頂的金相組織中發(fā)現了非常明顯的熔池現象,說明制造過程中激光束產生的熱作用偏小,導致層帶未能完全消失。
(2)根據金相和物相分析結果,采用 3D 打印成型的鈦合金葉片在不同位置的 β 相比例差別明顯,即使在含量較多的 1/3 汽道處,其 β 相比例也比常用航空用 TC4 合金的 β 相含量低,從而導致葉片力學性能在不同方向上的差異較大。
(3)根據能譜分析結果,采用 3D 打印成型的葉片,w(V)為 4.14%。在 1/3 汽道處,α 相穩(wěn)定元素 Al和 β 相穩(wěn)定元素 V 分布不均,但也起到了穩(wěn)定相關相成分的作用,而其余位置的 β 相穩(wěn)定元素 V含量分布過于均勻或差異較大,未能起到促進 β 生長和穩(wěn)定的作用,最終導致 β 相含量過低。
5、結論和建議
(1)該 3D 打印的激光光斑直徑選取過大,可采用減小光斑直徑,增大掃描功率和速率,減小層帶,提高重熔率,令組織更加均勻。
(2)改進熱處理工藝,使葉片組織更加均勻化,降低因組織不均勻而造成的力學性能差異明顯。
(3)鈦合金的退火溫度在 β 單相區(qū)時晶粒會急劇長大,在冷卻時會析出大的片狀 α 相魏氏組織,嚴重降低材料的塑性,加之葉片總體的 V 含量相對于 GB/T 3620.1 的要求值離上限要求較近,所以可考慮適當降低葉片的退火溫度,從而避免產生“β脆性”,以及導致 β 相晶粒大量分解成為魏氏組織。
參考文獻:
[1]文藝. 3D 打印兩相鈦合金組織特征和性能研究[D]. 江西:南昌航空大學,2016.
[2]趙永慶,洪權,葛鵬. 鈦和鈦合金金相圖譜[M]. 長沙:中南大學出版社,2009.
[3]中國航空材料手冊編委會. 中國航空材料手冊:第 4 卷,鈦合金、銅合金[M]. 北京:中國標準出版社,2002.
[4]崔振鐸,劉華山. 金屬材料及熱處理[M]. 長沙:中南大學出版社,2014.
[5]A.C 奧雷辛科. 俄羅斯核動力用鈦合金[D]. 普羅米修斯中央結構材料科學研究院,2018.
[6]P Edwards,M Ramulu. Fatigue performance evaluation of selective laser melted Ti-6Al-4V[J]. Materials Science and Engineering:A,2014,598(0):327-337.
[7]Lore Thijs,Frederik Verhaeghe,Tom Craeghs,et al. A study of the microstructural evolution during selective laser me-lting of Ti-6Al-4V[J]. Acta Materialia,2010,58(9):3303-3312.
[8]P A Kobryn,S L Semiatin. The laser additive manufacture of Ti-6Al-4V[J]. JOM Journal of the Minerals,Metals and Materials Society,2001,53(9):40-42.
[9]Erhard Brandl Achim Schoberth,Christoph Leyens. Morp-hology,microstructure,and hardness of titanium (Ti-6Al-4V) blocks deposited by wire-feed additive layer manufa-cturing (ALM)[J]. Materials Science and Engineering:A,2012,532(2):295-307.
[10] 文藝,姜濤,鄔冠華,等. 3D 打印兩相鈦合金組織性能研究現狀[J]. 失效分析與預防,2016(2):42-46.
[11] 中國國家標準化管理委員會. GB/T 3620.1-2007 鈦及鈦合金化學牌號和成分[S]. 北京:中國標準出版社,2008.
[12] 中國國家標準化管理委員會. GB/T 2965-2007 鈦及鈦合金棒材[S]. 北京:中國標準出版社,2008.
