
2.1 鈦合金葉輪加工內容
某型號渦噴發動機中的核心零件葉輪,如圖2所示,該文試制的整體葉輪有 11組葉片,葉輪直徑為 D=240mm,葉輪高度 H=120mm,相連葉片間最薄處 T=1.6mm 該零件為生產試制。工件材料為鈦合金,毛坯為鈦合金毛坯件,毛坯直徑 Φ250mm,高度125mm可以分析出加工攻關難點如下。
1)整體葉輪的葉片之間的開粗去除量較大這就要求開粗刀具具有耐磨損,持續加工時間長。為了使葉輪滿足氣動性的要求,葉片常采用扭角大、根部圓角過度的結構。
2)整體葉片開粗之后需要進行半精加工,要求刀具錐度角較小才能有效滿足半精加工要求,葉片屬于薄壁類零件,剛度低,數控加工過程中極易變形。
3)一組葉片中長葉片與短葉片之間的空間角度較小,在最后精加工時要求刀具錐度角小,刀具細而長極易折斷;因葉片屬于鈦合金材料采用大扭轉角,扭曲嚴重,數控加工過程中極易出現干涉,數控加工難度大。
2.2 葉輪數控加工工藝過程
工件材料為鈦合金,毛坯為鈦合金毛坯件,毛坯直徑Φ250mm, 高度125mm,根據零件圖紙設計要求,在提高數控加工效率和數控加工精度前提下,工藝設計方案將葉輪數控工藝分為車工序和五軸加工工序 2個階段,該文主要以五軸數控加工為主,車削不再贅述。五軸數控加工主要有以下幾道工序。工裝示意如圖 3所示。

加工工藝方案如下。
1)葉輪粗數控加工:對葉輪進行開粗,使用大刀具快速除去葉片之間的多余材料,為下一步數控加工做準備。
2)葉片半精數控加工:半精數控加工主要是為了保證精加工余量比較均勻,刀具切削負載穩定,為精數控加工做準備。
3)流道及葉片精數控加工:精數控加工主要為了獲得高要求的數控加工精度和表面質量。粗數控加工留下的流道面可以直接進行精數控加工。
2.3 葉輪數控加工工藝參數
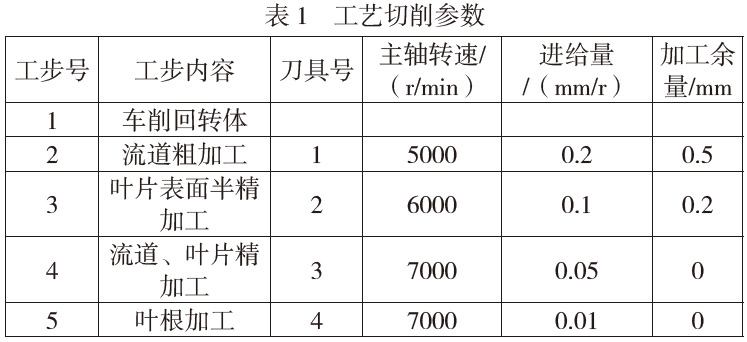
葉輪數控加工工藝參數確定根據以上工藝過程擬定工藝切削參數見表 1。
2.4 采用 Chiron FZ12高速五軸機床加工工藝分析
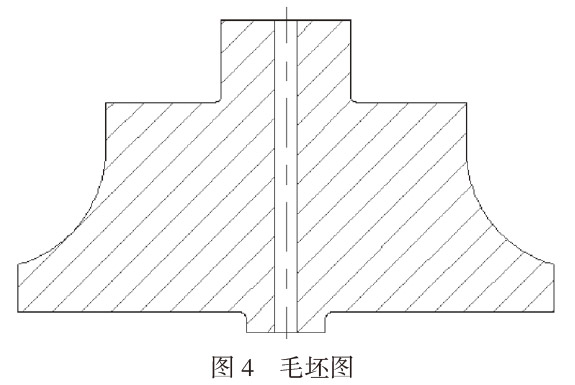
用鈦合金毛坯,粗車鈦合金毛坯時需要按照葉輪三維數模整體放余量的工藝方式進行開粗,毛坯圖如圖4所示。芯棒定位裝夾,校正,精車葉片外圓,在保證加工基準的前提下,一次成型端面及葉片輪廓樣條線,滿足工藝凸臺的余量端面平面度要求(葉片頂部及外輪廓均留有余量),粗車圖如圖 5所示。

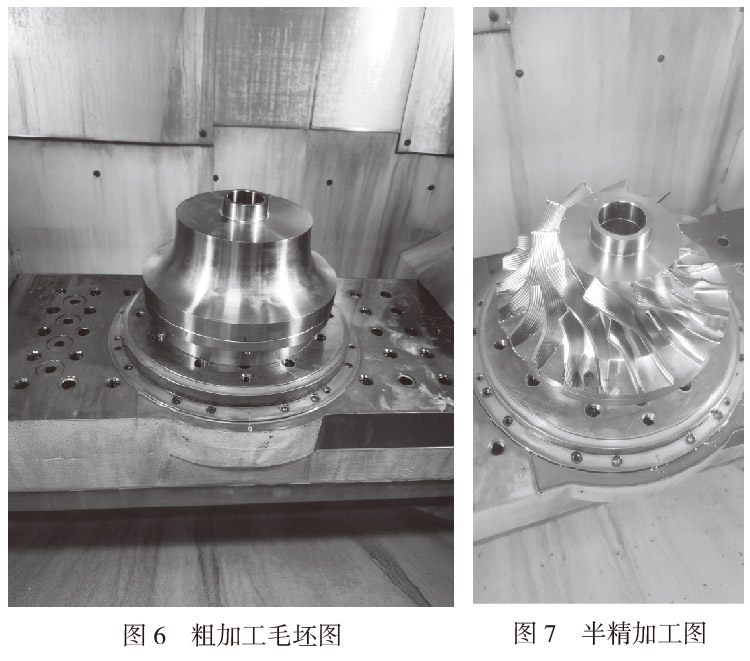
通過專用工裝裝夾,校正車床一次成型外圓基準,以保證端面和小端外圓的垂直度滿足形位公差的要求。再進行五軸高速機床葉片粗加工,粗加工毛坯如圖 6所示。
葉片半精加工圖如圖 7所示,通過定制錐度球頭銑刀,半精加工余量以保證精加工時余量均勻。
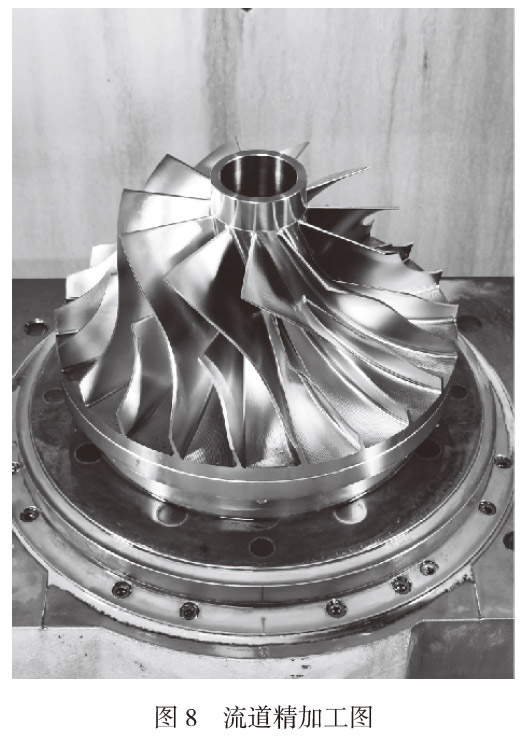
流道葉片精加工到位如圖 8所示,調整工藝切削參數以保證葉片精度,表面粗糙的等形位公差要求 [2]。
2.5 定制刀具分析
新工藝方法采用的是刀具制造商 ET公司的鈦合金專用刀具具有微粒硬質合金基體和超硬納米 TiAIN PVD涂層,牌號為 S05F(刀具清單見表2),能保證在高溫鈦合金加工時減少積屑瘤的生成。這種新涂層可使刀具壽命延長20%~30%,型面輪廓加工一致性好,提升渦噴發動機的動平衡試驗效率。

3、用 Hypermill 加工軟件程序設計
數控編程技術是工藝技術文件準備階段的核心內容之一,是直接影響加工零件精度與加工效率的核心因素,如何合理地使用編程軟件以及程序設計師的數控工藝思路是保 證產品質量的關鍵要數。
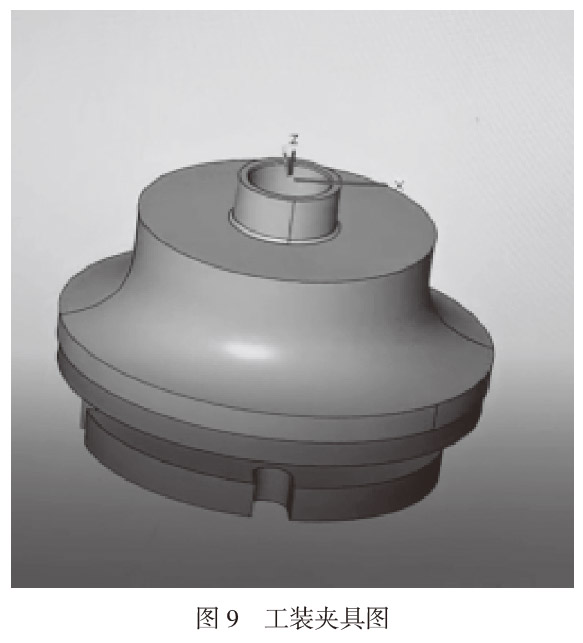
步驟一:根據零件維圖調整編程加工坐標系,創建零件毛坯圖以及如何工裝夾具如圖 9所示。
步驟二 :創建五軸銑削加工坐標系。
步驟三:分析零件特征創建銑削加工特征、葉片粗加工特征、流道加工特征。
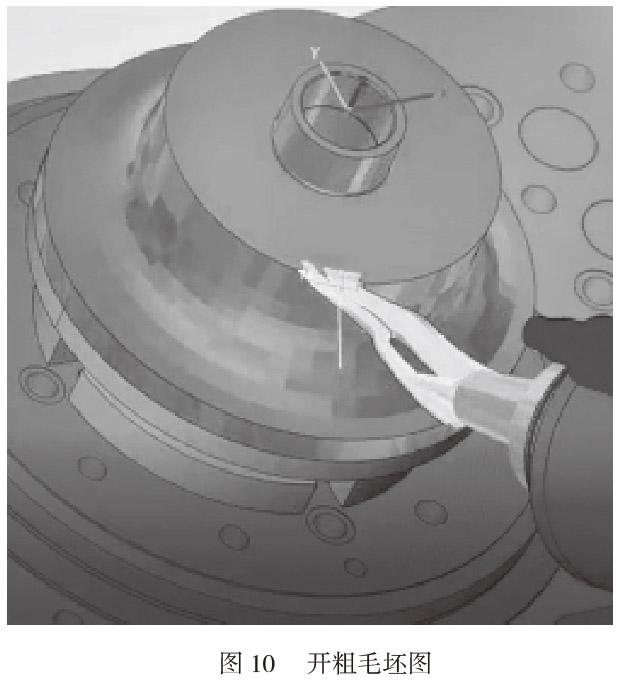
步驟四:根據零件特征設置加工所需的定制錐度球頭銑刀,并根據所要加工的特征設置加工工藝參數,開粗毛坯如圖 10所示。
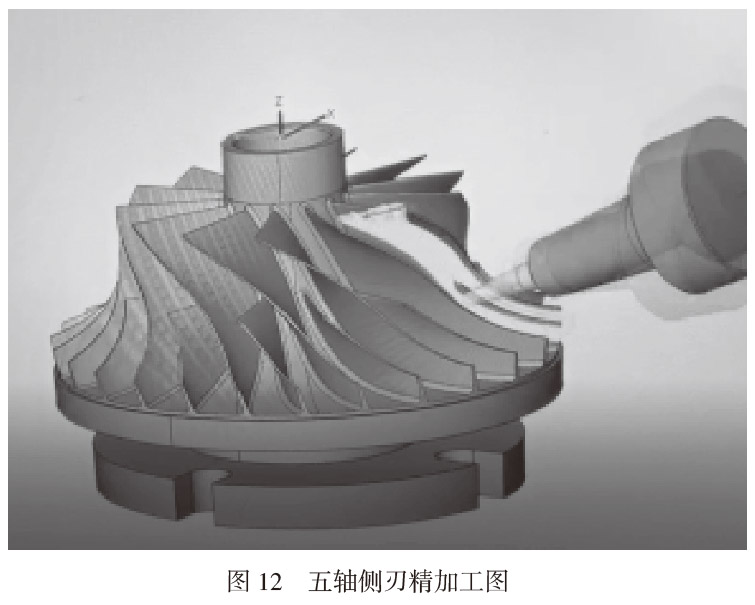
步驟五 :根據葉片的加工特征選擇加工策略編制所需要的加工路徑,并設置合理的加工參數,圖11為五軸聯動等粗加工葉片刀路,圖 12為葉片五軸側刃精加工刀路。

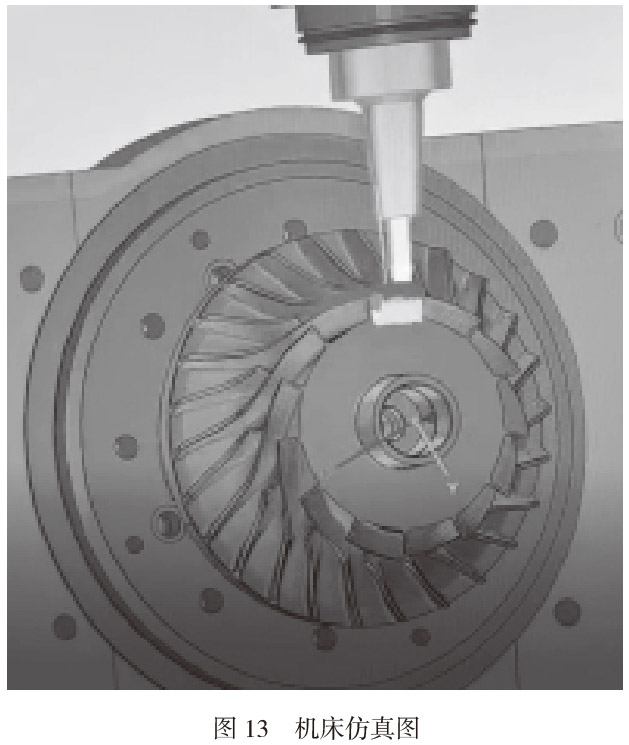
步驟六:調用機床,設置仿真切削參數,對設計的刀路進行仿真檢驗,機床仿真如圖 13所示。
步驟七:選用相應機床的后處理輸出加工程序,加工完成數模成型如圖 14所示。

4、結論
以上的研究工作表明,鈦合金材料應用于發動機核心零件壓氣機轉子中,其結構復雜,加工難度大。該文經過充分論證,設計了整體葉輪加工工藝方案,選擇合理的鈦合金切削刀具的刀具角度和切削參數、工裝夾具,使五軸數控加工制造精度高,加工效率高,柔性好,能夠最大限度地降低加工成本,從而大幅度提高了鈦合金整體葉輪的生產效率以及產品質量,達到批量生產的目的。
參考文獻
[1]匡榮.鈦合金整體閉式葉輪五軸高速加工工藝試驗研究[J].西華大學學報(自然科學版),2015(3):5 .
[2]高東強.軸流式閉式葉輪的五軸加工技術[J].工具技術,2018(8):40.
