2、試驗結果與討論
2.1低倍組織分析
通過上述三種鍛造方案鍛制的大規格鈦合金TC11環件的低倍組織,見圖1。
從圖中可以看出,工藝A鍛造的大規格鈦合金TC11環件的低倍組織有明顯的清晰晶,而工藝B、C鍛造的大規格鈦合金TC11環件低倍組織為模糊晶。通過β鍛造開坯的坯料,經過兩相區內總鍛造變形超過80%后,低倍組織由清晰晶向模糊晶轉變。
2.2力學性能分析
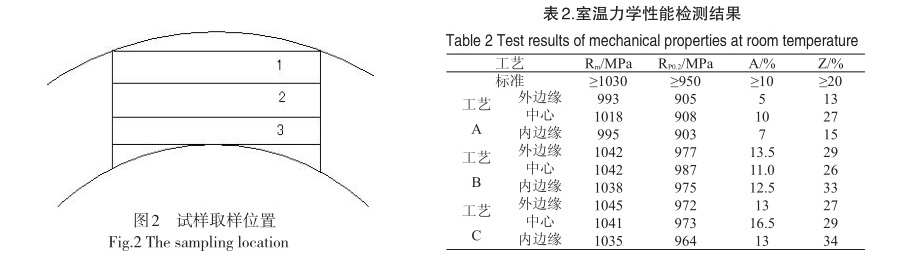
大規格鈦合金TC11環件經950℃/1.5h.AC+530℃/6h.AC熱處理后,分別在三種鍛制工藝得到的成品環件的外邊緣、中心、內邊緣位置取橫向試樣,見圖2,進行室溫力學性能檢測,檢測結果見表2。
從表2可以看出,工藝A鍛造的大規格鈦合金TC11環件在同一截面相鄰的各部位力學性能差異較大,中心部位的強度及塑性都高于環件內外邊緣,中心與環件內外邊緣相比較,抗拉強度相差約為25MPa。經分析認為,這是由于鍛造變形(鐓粗、擴孔)過程中心部位變形更充分,組織更細小。而按工藝B、C鍛制的大規格鈦合金TC11環件同一截面上內邊緣、中心、外邊緣各點力學性能均無明顯差異,環件整體力學性能均勻性較好,抗拉強度差小于10MPa。工藝B、C鍛制的大規格鈦合金TC11環件室溫力學性能明顯優于工藝A鍛制的大規格鈦合金TC11環件。分析原因為工藝B、C在兩相區內變形量相同且高于工藝A,各個部位的變形更充分,組織更均勻、更細小。而細小組織可以起到“細晶強化”作用
2.3顯微組織分析
分別對上述三種鍛造工藝所得到的成品環件在其對應的內邊緣、中心、外邊緣各點取橫向試樣,得到各部位的顯微組織,如圖3所示:
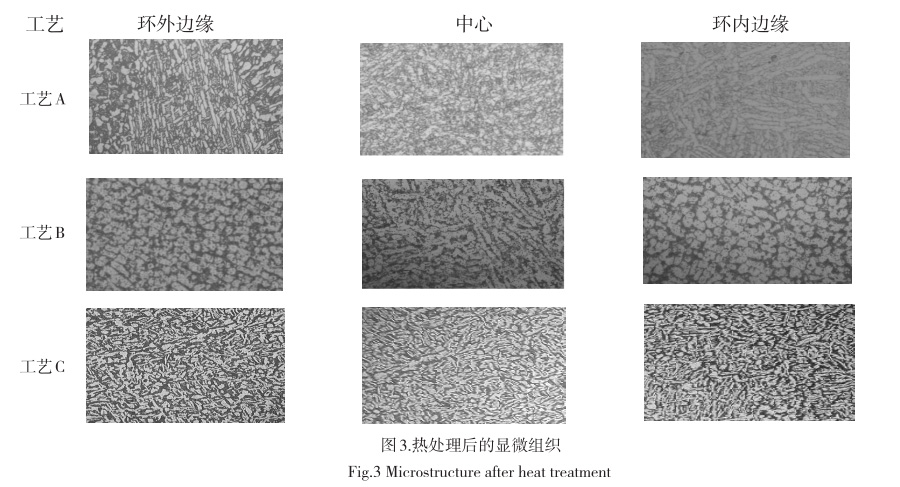
從圖3中可以看出,按工藝A鍛制的大規格鈦合金TC11環件在同一截面上內、外邊緣的組織為少量等軸α+大量長條α+轉變β,中心組織為大量等軸α+少量長條α+轉變β,因中心部位含有大量的等軸α其塑性相對較高;工藝B鍛制的大規格鈦合金TC11環件在同一截面上內、外邊緣為等軸α+轉變β,初生α含量在50%左右,心部為等軸α+拉長α+轉變β,初生α含量在30%左右,認為心部拉長α的產生原因為環件在鐓粗過程中,其心部變形劇烈,溫度升高造成的組織晶粒長大;工藝C鍛制的大規格鈦合金TC11環件在同一截面上為
均勻的等軸α+短棒狀α+轉變β,初生α含量在30~40%之間,認為減少“鐓粗-擴口”的變形過程,能有效防止心部溫度劇烈升高,變形均勻性更好,其組織均勻性優于工藝A、B。工藝B、C有較高的機械力學性能是由于具有特殊組織形態有關,該組織的特點是在轉變β基體上分布著等軸α及短棒狀α,能提高材料的機械力學性能。
這是由于工藝B、C鍛制的大規格鈦合金TC11環件在兩相區內變形更充分,鍛造過程變形均勻,且變形量大于80%,已滿足把單相區不均勻變形生產的少部分的不均勻組織進行充分的變形,所以得到了組織均勻性好的TC11合金Φ640*420*45mm大規格鈦合金TC11環件。
3、結論
(1)通過β鍛造開坯(變形量大于60%)和兩相區內大變形,變形量大于80%的鍛造工藝,可以獲得組織均勻性好、力學性能完全符合標準及用戶使用要求的φ640*420*45mm大規格鈦合金TC11環件。
(2)大規格鈦合金TC11環件在兩相區鍛造后進行多重退火(950℃/1.5h.AC+530℃/6h.AC),可以獲得具有等軸初生α+短棒狀α+轉變β,初生α含量在30~50%之間的組織,具有足夠高的塑性,滿足使用要求。
(3)在兩相區內成品鍛造工藝取采用“拔長(變形≥70%)→鐓粗→沖孔→擴孔、整形”相比“拔長(變形≥50%)→鐓粗→沖孔→擴孔、整形→鐓粗→擴孔、整形”,其鍛造變形流程縮短,操作難度減低。
參考文獻:
[1]《中國航空材料手冊》編輯委員會,《中國航空材料手冊》第2版第4卷,2002.(1)
[3]王瑩,何明,張寶昌.β和近β熱處理對TC11鈦合金組織和性能影響的研究.稀有金屬,1986,(6)
