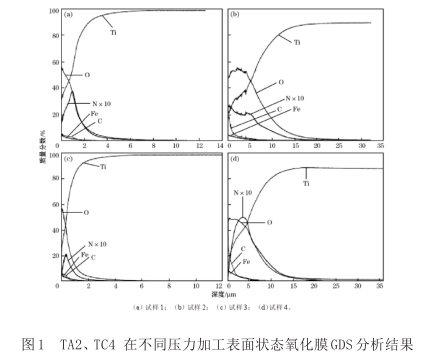
一般來說,氧化皮的厚度與結構主要與鈦合金成分具有密切關系。進行表面噴丸時,材料噴丸后的表面粗糙度狀態與材料的硬度、原始表面粗糙度、噴丸工藝參數等都有著很大的關聯,具體如圖1所示。其中a、c屬于TA2,b、d屬于TC4。由圖1分析可知,拋丸后表面質量等級與拋射時間呈現明顯的正相關關系,當拋射時間越短時,拋丸后表面質量等級越低。
3.2?實驗過程
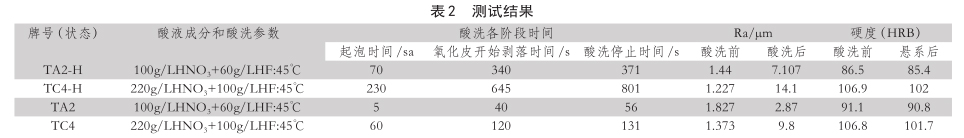
將所選試樣在混酸(HNO3+HF)酸液進行靜態酸洗,接著分別放入不同成分和參數的酸洗溶液中,對其結果進行測量,結果如下表2所示。
3.3?酸洗后的結果優化處理
對上述測試結果進行分析,發現針對同樣酸液成分和參數的酸洗溶劑,TC4和TC4-H試樣在酸洗停止時間上具有重要的差異,并且在酸洗后表面粗糙度上也難以達到實驗室的測試要求。同時TA2、TA2-H試樣也出現了同樣的問題。因此對其結果進行優化,決定采用一定的拋丸處理。結果發現,拋丸測試之后能夠滿足實驗要求。并在此基礎上對工藝進行進一步的改進,具體如下,第一,對上料基準進行改進,在上料基準進行酸洗處理之前,先對基料表面的進行處理,要求其滿足表面無油、無水、無明顯的潮濕、無堿性物的要求,如果不符合,首先需要人工進行處理。第二,要對于拋丸過程的工藝參數進行改進,首先,在拋丸工序的輥道速度上進行改進,使酸洗工序的輥道速度大于拋丸工序的輥道速度。其次,在拋丸(電)流量和拋射速度上進行調整。第三,對于混酸酸洗工藝參數進行改進,原先的混酸構
成部分是HNO3+HF,在調整中,將HF的質量濃度和酸洗時間進行控制,濃度控制在30g/L以下,酸洗時間根據實踐控制在8分鐘以下。
當對工藝進行改進后,發現具有良好的使用效果,一般來說,對于臥式噴淋酸洗生產線中單一混酸液的使用有兩種主要的發展階段,首先是對新技術進行試驗的階段,接著進行優化生產的應用階段,在對其進行處理之后,發現能夠提升一次拋丸酸洗合格率,并且有效解決了酸洗后鈦板表面出現黑麻點、黃斑缺陷問題。
4、結論
(1)預先的拋丸處理工藝對于酸洗工藝的效果有著比較顯著的影響,并且拋丸后表面質量等級與拋射的時間有著比較明顯的正相關,拋射時間長,會使對應的表面質量等級高。
(2)在對TA2鈦和TC4鈦合金進行分別測試后發現,采用采用混酸液HNO3質量濃度為120g/L,HF質量濃度為5g/L的酸液,將溫度控制在45℃~55℃、時間控制在8分鐘時時效果最好,能夠使酸洗后呈現出銀白色。
根據工藝試驗的結果,拋丸-噴淋酸洗工藝對鈦板進行表面處理能夠有效的滿足要求,并且能夠比較好的實現后續的工藝處理。
參考文獻
[1]呂孝根,張海成,羅恒軍,張富淇,唐慶,萬志奇.鈦合金鍛件表面酸洗工藝試驗研究[J].鍛造與沖壓,2021(05):42-45.
[2]王建超,付明.TC4鈦合金焊接前的酸洗工藝[J].材料保護,2013,46(09):61.
[3]方剛,鄒建榮,盧亞鋒,戚運蓮.TC4鈦合金加工圖及其在板材軋制工藝分析中 的應用[J].清華大學學報(自然科學版),2012,52(07):929-934.
