1.2試驗條件
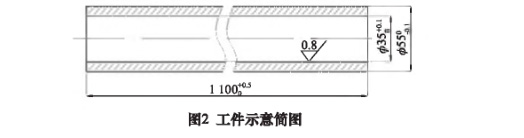
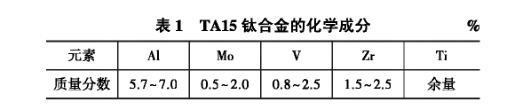
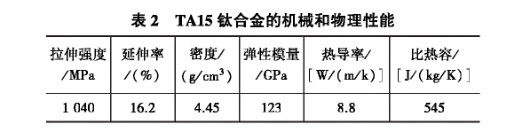
工件材料為TA15鈦合金,工件總長度為1100+0.50mm,直徑為55+0-0.1mm,待加工內孔直徑為35+0.10mm、表面粗糙度為Ra≤0.8μm,如圖2所示。TA15鈦合金化學成分及力學性能如表]與表2所示。
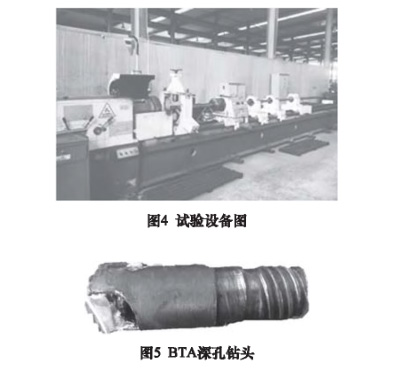
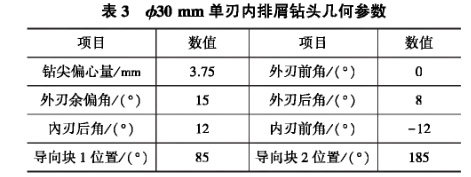
針對被加工零件粗糙度及尺寸要求,TA15鈦合金加工方案采用深孔鉆削、深孔鎮削和深孔術磨等工藝流程,具體工藝流程如圖3所示。其中鉆孔是影響該零件加工的關鍵技術,鉆削后工件的內孔直徑為30+0.10mm,表面粗糙度為Ra≤3.2μm,之后再通過鎮削和研磨等工藝流程達到最終要求。本文僅針對鉆削過程進行研究分析設備選用T2120深孔鉆鎮床,鉆桿長度為3000mm,最大鉆削深度為2500mm,使用四爪卡盤裝夾,切削液選用乳化液,試驗設備如圖4所示。在鉆削過程中,對加工孔的直線度要求較高,因此采用工件旋轉,刀具軸向進給的方式進行鉆削。試驗鉆頭采用030mm單刃內排屑鉆頭,刀齒材料選用YG8[8],刀齒與刀體采用焊接方式連接。其中斷屑槽的寬度W-2mm、深度H-0.55mm、圓弧半徑RR的取值范圍為0.6~1.0mmo在刀具前刀面上設置斷屑槽主要是增大切屑的彎曲變形,使長切屑能夠有效折斷。其斷屑機理如下,當切屑從前刀面上流出時,由于帶圓弧斷屑槽的作用,使切屑產生卷曲,增加了切屑的彎曲變形,使切屑材料失去一些塑性,然后頂到孔底,切屑在彎矩作用下再變形,當這種變形達到足夠的程度時,則產生斷屑。試驗鉆頭實物如圖5所示,鉆頭幾何參數如表3所示。TA15鈦合金屬于韌性大難斷屑的材料,鉆頭斷屑槽選用內斜型,使切屑卷成里松外緊的形狀。
1.3試驗方法
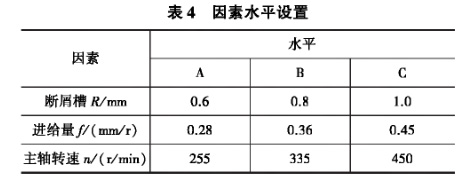
采用正交試驗設計方法少,研究和分析在鉆削過程中斷屑槽圓弧半徑R、主軸轉速n和進給量f這3個參數對切屑形態的影響規律。根據TA15鈦合金的材料性能和相關研究將因素設置成不同的3個水平,如表4所示。
2、試驗結果與分析
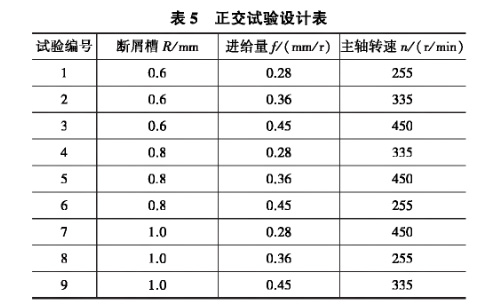
在深孔加工中,鉆削是在封閉空間下進行的,排屑空間小,排屑條件惡劣,工件能否順利排屑是關鍵問題,排屑主要是對切屑的處理和控制。切屑的寬窄、卷曲的形狀、切屑的長短都直接影響排屑情況。表5和表6分別為TA15鈦合金深孔鉆削正交試驗設計表和試驗加工情況表,采用L9(34)正交實驗表進行9組深孔鉆削試驗,觀察每次試驗的切屑形態,對鉆削過程中切屑形態的變化進行分析比較。
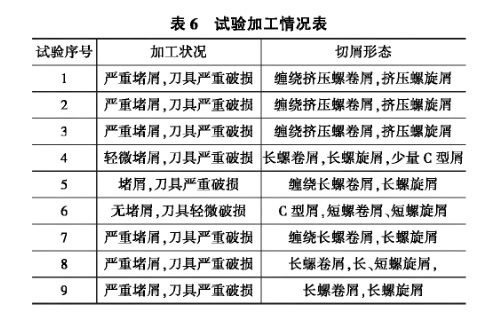
當R=0.6mm時,觀察試驗序號1、2和3可知,隨著進給量和主軸轉速的增大,對切屑形態的影響不是很明顯,均產生纏繞擠壓螺卷屑,擠壓螺旋屑,如圖6a、b所示,且無法進行正常加工,出現堵屑嚴重現象。這主要是由于斷屑槽圓弧半徑太小,切屑不能圓滑的滑過斷屑槽產生卷曲,對斷屑槽產生沖擊,導致切屑被擠壓折疊,無法折斷,隨著加工的進行,最終在排屑通道中堵死,造成刀具嚴重破損。
當R=0.8mm時,進給量為0.28mm/r,主軸轉速為335r/min時,切屑形狀發生改變,出現長短螺旋屑、長螺卷屑和少量的C型屑產生,如圖6c、e。這是由于斷屑槽圓弧半徑R的增大,減小了切屑對斷屑槽的沖擊,使切屑能夠順利滑過斷屑槽并產生卷曲,使切屑增加_部分附加變形,使切屑材料失去一些塑性,之后頂到孔底,切屑在彎矩作用下再變形,最后發生斷屑。但在試驗4結果所示中,加工狀況為輕微堵屑,因此說明進給量和主軸轉速對切屑形態也有影響。當進給量從0.28mm/r增大到0.36mm/r,主軸轉速從335r/min增大到450r/min時,切屑形態出現纏繞長螺卷屑、長螺旋屑,加工狀況為堵屑和刀具嚴重破損。這是由于主軸轉速的進一步增大,使切削溫度增加,材料塑性便會進_步增大,加劇了刀具磨損,導致切屑更加難折斷所產生的,如試驗5結果所示。當進給量從0.36mm/r繼續增大到0.45mm/r,主軸轉速從450r/min減小到255r/min時,出現C型屑、短螺旋屑和短螺卷屑,如圖6d所示,可沿鉆桿順利排出,無堵屑現象,加工順利。隨著進給量的進一步增大,使切削力增大,切屑厚度增加,而隨著主軸轉速的降低,導致切削溫度減小,使切屑的斷裂應變值減小,降低了刀具磨損,使切屑能夠及時折斷,形成短切屑,能夠順利排出,如試驗6結果所示。
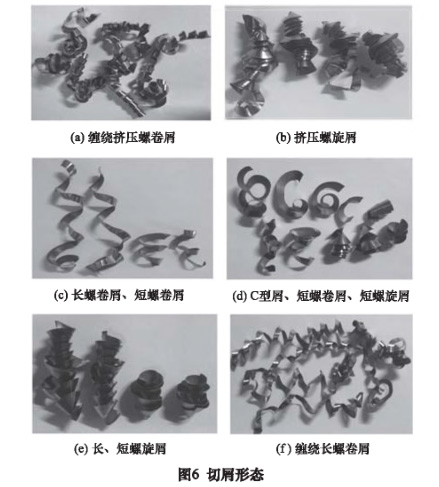
當R=1.0mm時,觀察試驗7~9可知,改變進給量和主軸轉速,切屑型態出現纏繞長螺卷屑和長螺旋屑,如圖6e、f所示。這主要是由于斷屑槽圓弧半徑太大,使切屑在滑過斷屑槽時的卷曲半徑增大,降低了切屑的變形,無法及時折斷,從而出現纏繞長螺卷屑和長螺旋屑,造成排屑通道堵屑,切削振動,加劇了刀具的磨損。
綜合上述分析,在深孔鉆削過程中,斷屑槽圓弧半徑的大小對切屑形態影響最為明顯。合理地選用斷屑槽圓弧半徑、主軸轉速和進給量,可以形成較理想的C型屑、短螺卷屑和短螺旋屑,保證加工的順利進行。
3、結語
基于難加工材料TA15鈦合金的深孔鉆削試驗,采用正交試驗設計方法,研究和分析了斷屑槽圓弧半徑、主軸轉速和進給量對切屑形態和切削狀態的影響,得出以下結論。
(1)在鉆削加工過程中,斷屑槽、進給量及主軸轉速的大小對切屑形態均有影響,其中斷屑槽圓弧半徑的大小對形成C型屑、短螺旋屑起主要影響作用。
(2)選取鉆頭斷屑槽圓弧半徑R=0.8mm,機床主軸轉速門=255r/min,進給量/=0.45mm/r時,切屑形態主要為C型屑、短螺卷屑和短螺旋屑,排屑順暢,鉆削過程平穩。
參考文獻
[1]隋楠,曹京霞,黃旭,等.合金成分對TA15鈦合金組織及力學性能的影響[J].航空材料學報,2019,39(1):48-54.
[2]劉戰鋒,韓曉蘭.典型難加工材料深孔加工技術[M].北京:科學出版社,2020.
[3]張小粉,張憲坤,白璃.45鋼深孔槍鉆切削試驗與切屑形態分析[J].工具技術,2020,54(2):42-45.
]4]李艷,王琰,高峰.304不銹鋼鉆削性能仿真與實驗研究[J].西安理工大學學報,2020,36(4):538-543.
[5]李毅.基于切屑形態的鈦合金切削性能研究[J].光電技術應用,2020,35(1):70-74.
[6]金成哲,逢迪,王書利,等.鉆削高強度鋼的切屑形態仿真及試驗研究[J].制造技術與機床,2020(3):78-84.
[7]胡寬輝,沈興全,馬騰,等.BTA深孔鉆削EA4T鋼的屑形研究[J].工具技術,2017,51(2):49-51.
[8]劉戰鋒,黃華.內排屑深孔鉆刀片材料的合理選擇[J].新技術新工藝,2003(12):24-25.
[9]李英,曹選平.內排屑深孔鉆削加工刀具探討[J].成都紡織高等專科學校學報,2007(4);15-17,22.
[10]魏效玲,王曉鵬,崔岳.基于正交試驗的鈦合金TC4切削參數的優化設計[J].煤礦機械,2020,41(5):120-122.
第一作者:馮亞洲,男,1984年生,博士,講師,主要研究領域為弱剛性復雜曲面零件自適應加工、難加
工材料深孔加工切削機理等。已發表論文10余篇。
E-mail:asian5921@126.com通訊作者:黃帥澎,男,1995年生,碩士研究生,主要從事深孔加工技術方面的研究。E-mail:739919657@qq.com
