注:雙重退火工藝參數為:920℃保溫2h,空冷;595℃保溫4h,空冷。
2、結果與分析
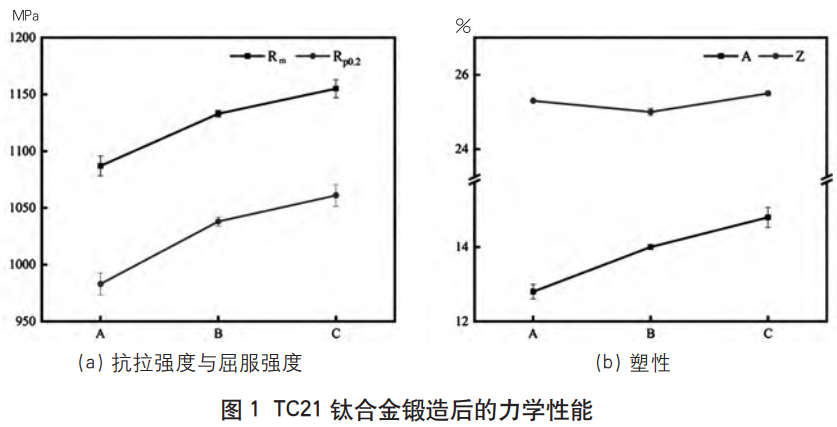
圖1為TC21鈦合金經上述工藝鍛造后的鍛件力學性能。由圖1(a)可知,抗拉強度和屈服強度的變化趨勢一致,傳統鍛造工藝處理后的試樣強度最低,當在傳統鍛造工藝基礎上增加了第三火后,強度改善明顯,這意味著在準β鍛后添加雙相區鍛造有利于提升鍛件強度,雙相區鍛造能夠調節α相形態分布,有利于提升組織均勻性,避免β晶粒粗化,同時,結合B、C的強度測試結果可以確定三火鍛造的變形量和鍛件強度呈正向線性趨勢。
變形量是控制合金組織細化的關鍵因素之一,變形量的增加提高了再結晶驅動力,DRX過程愈加完善從而促使了晶粒細化,單相區在鍛造后殘留的粗大β晶界和晶界α相完全破碎,為冷卻過程中析出片層α相提供更多的形核位點,隨后熱處理過程中這些片層α相進一步生長排列,最終形成交錯排列的網籃組織,保證了合金強度。
圖1(b)中展示了TC21鈦合金經鍛造后的斷后延伸率和斷面收縮率,整體結果較好,對比各試驗方案所得鍛件的塑性測試結果可知,新型鍛造工藝有利于塑性提升。隨著雙相區鍛造的變形量增加,塑性也隨之提高,這與其再結晶水平密切相關。
綜合對比鍛件的強度和塑性測試結果可知,TC21鈦合金經新型鍛造工藝鍛造后,鍛件的強塑性匹配結果最佳,并且在第三火變形量為25%時的強度最佳。為了明確其顯微組織與力學性能的關系,對鍛件進行了金相顯微組織觀察。
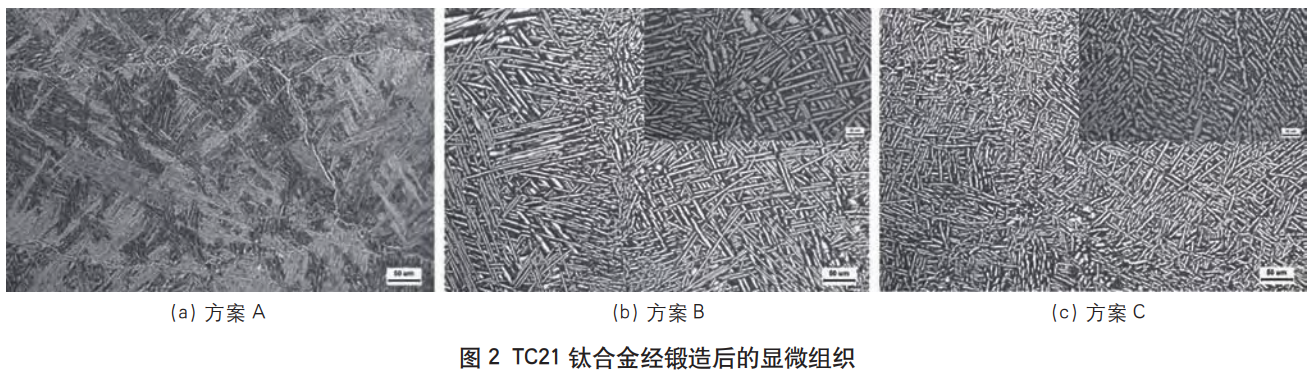
圖2為TC21鈦合金經上述工藝鍛造后的鍛件顯微組織,針狀α相互相交錯,α片層寬度在3~5μm之間,長寬比<15,無明顯β晶界存在。顯微組織決定著力學性能,對于雙相鈦合金來說,由于α相含量較高,調節合金顯微組織的核心在于細化α相。現有研究表明,只能通過相變點以下大塑性變形才能使片狀α相向球狀α相高效轉變。因此,TC21鈦合金在雙相區鍛造有利于調節α相分布,降低α相的長寬比。而TC21鈦合金在β相區鍛造的過程是原始晶界破碎和α相析出動態再結晶的過程,在準β溫度進行加熱,原始β晶粒未完全長大,晶界不連續。
在鍛造過程中,β晶粒幾近完全破碎,溫降過程中析出的α相經過動態再結晶形成編織良好的網籃組織(圖2),提升合金強度。然后,該組織再經過α+β相區變形,網籃組織中片層α相經過小變形后,部分再次發生動態再結晶,形成短棒狀片層α相,提升合金塑性,同時調節整體α相形態分布。TC21鈦合金經新型鍛造工藝處理后,隨著雙相區鍛造變形量的提升,片層狀α相球化程度提高,長寬比值較小,這與圖1(b)中的塑性結果相符,并且無粗大的球狀α相存在,組織均勻性有所提升,如圖2(c)所示。當TC21鈦合金在單相區鍛造并空冷后,形成的組織一定是片層組織,殘留的初生α相也趨于片層狀,而后經雙相區鍛造+雙重退火后,鍛件的顯微組織中出現了尺寸差距較大的球狀α相,如圖2(b)所示,這意味著雙相區鍛造時的變形量較小,不足以為再結晶提供足夠的驅動力。因此,在保證較小變形抗力的前提下盡可能地提高變形量有利于形成不含球狀α相網籃組織,獲得優異的力學性能。
結論
TC21鈦合金經新型鍛造工藝鍛造后,強度提升效果顯著且塑性優異。TC21鈦合金經鍛造(Tβ-30℃)+鍛造(Tβ+15℃)+鍛造(Tβ-30℃)+雙重退火,形成了均勻分布的網籃組織,其片層α相長寬比較低,無明顯β晶界以及晶界α相鑲邊現象存在,此時鍛件強塑性匹配較好,綜合性能最優。
雙相區鍛造的變形量提升有利于單相區鍛造后的粗大晶界以及晶界α相進一步破碎,為后續形成片層α相提供更多的形核位點,使得鍛件最終的顯微組織呈現為細密片層α相交織排列的網籃組織。因此,在保證較小變形抗力的前提下,需盡可能地提高變形量,調節其顯微組織形態以獲得優異的綜合力學性能。
(注,原文標題:新型鍛造工藝對TC21鈦合金顯微組織和力學性能的影響)
