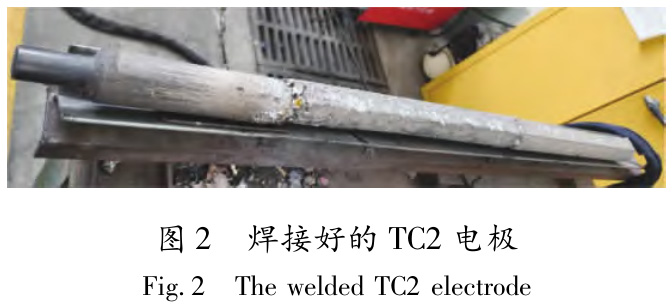
將上述壓制的電極兩兩焊接后分別進行2組一次真空自耗熔煉,焊接的電極如圖2所示,輔助電極為純鈦。
2.3一次真空自耗熔煉
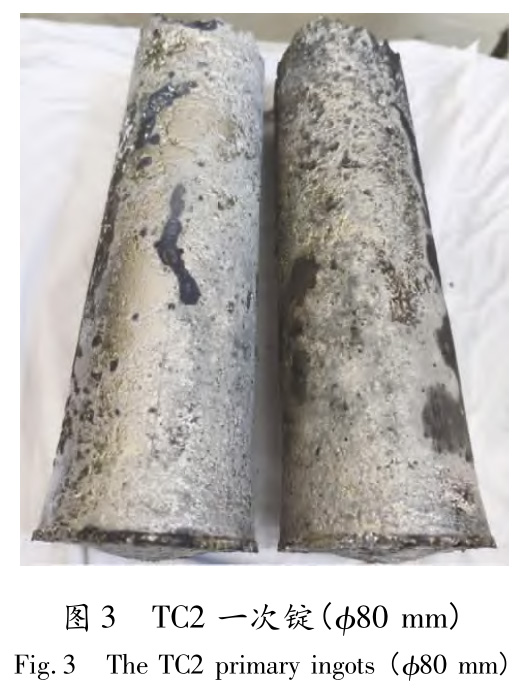
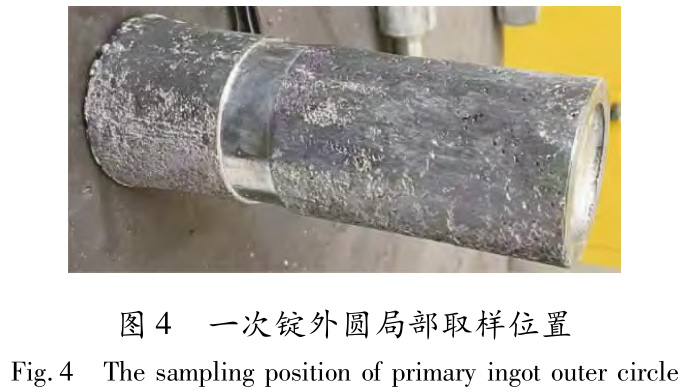
將焊接好的TC2電極在小型真空自耗爐里進行φ80mm一次錠冶煉,熔煉過程中根據TC2的材料特點控制電流、電壓等關鍵工藝參數。一次錠的熔煉過程持續10min,然后隨爐冷卻40~60min后再出爐。一次錠的實物如圖3所示,在一次錠的靠中部外圓(如圖4所示)進行取樣,分析一次錠中Mn元素的揮發程度。
2.4二次真空自耗熔煉
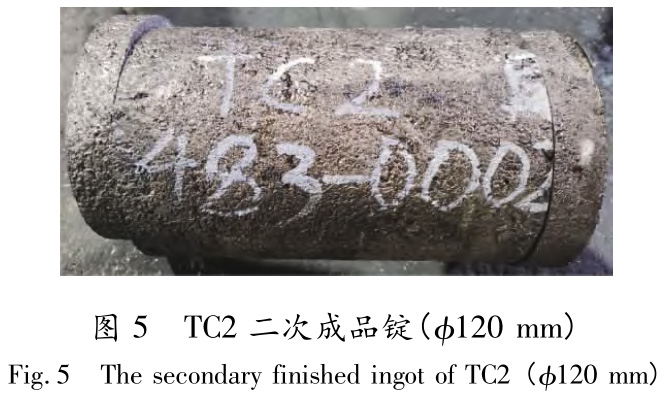
φ120mmTC2二次成品錠是將2支一次錠在爐內焊接后進行真空自耗而成。熔煉電流和電壓同樣是二次真空自耗工藝的關鍵控制參數,確保鑄錠成分均勻性和表面質量,TC2二次成品錠的實物如圖5所示。
3、結果與分析
3.1φ80mm一次錠中Mn元素的揮發結果
對φ80mm一次錠外圓表面進行局部取樣,并對Mn元素進行成分分析,分析方法采用GB/T4698.21標準,分析儀器為ICP-AES光譜儀。分析結果表明:Mn的質量分數為2.35%,和配入點2.5%的含量(質量分數)相比,損耗為6%。表明經過一次真空自耗后,TC2中的Mn元素揮發不嚴重,與其他合金元素(如Al、V、Mo等)類似,損耗均在正常范圍內。
3.2φ120mm二次成品錠中Mn元素的揮發結果
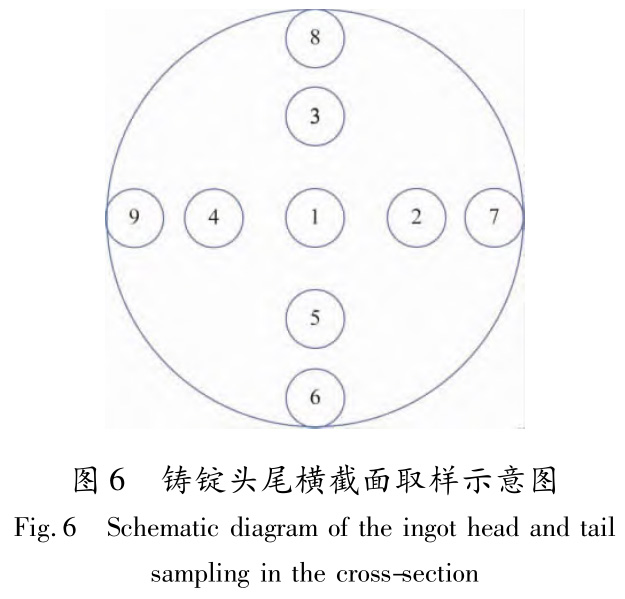
對φ120mm二次成品錠的頭尾橫截面取樣(如圖6所示),進行Mn元素的成分分析,橫截面上各部位的Mn元素分析結果如圖7所示。
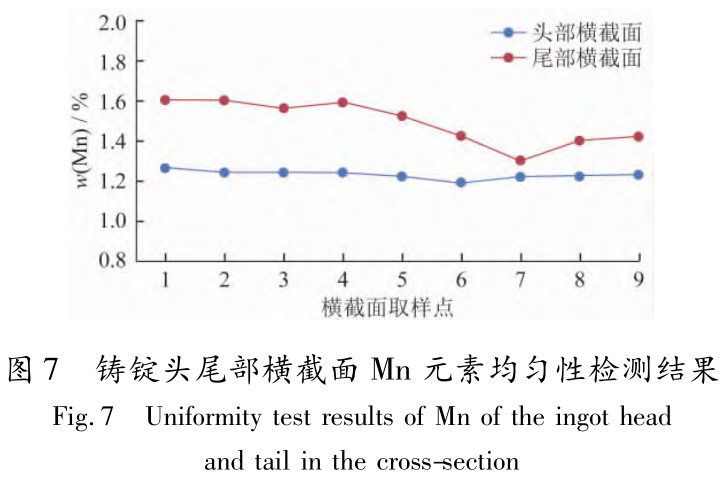
從TC2二次成品鑄錠的頭尾橫截面中Mn元素的成分分析結果來看:經過二次真空自耗后,頭部外圓中的Mn元素(平均質量分數為1.215%)與一次鑄錠外圓中的Mn元素(質量分數為2.35%)相比,揮發損耗為48.30%;鑄錠從中心到邊緣的Mn含量基本上沒有變化,比較均勻,而非其他文獻所說的鑄錠表層的含錳量可高達中心部位的15倍[3]。
尾部外圓Mn元素(平均質量分數為1.385%)與一次鑄錠外圓Mn元素(質量分數為2.35%)相比,揮發損耗在41.06%,鑄錠從中心到邊緣的Mn含量有下降趨勢,從平均值(1/2半徑處的質量分數為1.568%,外圓處的質量分數為1.385%)來看,下降了0.183個百分點。
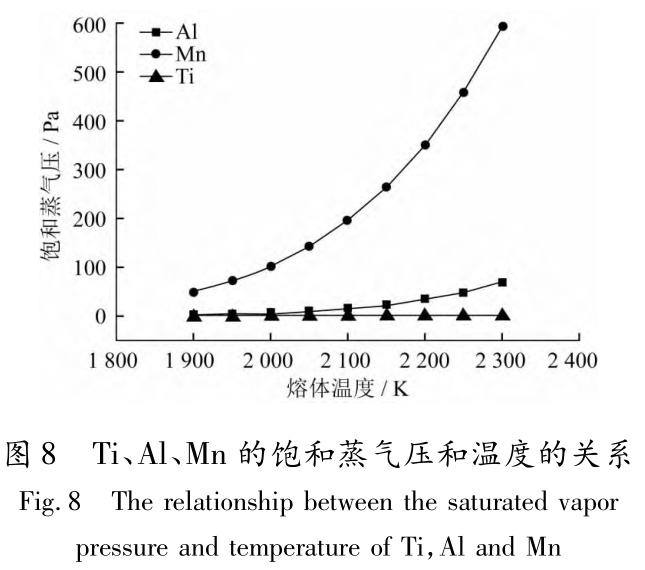
上述TC2頭尾橫截面的Mn元素成分均勻性檢測結果表明:在非充氬狀態下,經過二次真空自耗熔煉后,Mn元素的揮發比較嚴重,這是因為在真空狀態下熔煉時,壓力遠遠超過了Mn元素的飽和蒸氣壓。TC2鈦合金熔體為三元合金體系,組元Ti、Al和Mn的摩爾分數分別為91.8%、6.9%和1.3%。純組元的飽和蒸氣壓可以用式(1)計算[4]:
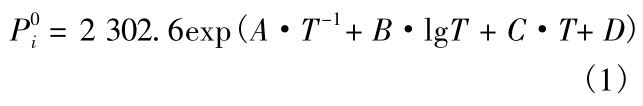
式中:P0i為純組元i的飽和蒸氣壓,Pa;T為熔體溫度,K;A、B、C、D為熱力學常數,可在文獻[4]中查到,從而可以得出不同溫度下純組元Ti、Al和Mn的飽和蒸氣壓的計算公式,具體見式(2)~(4):
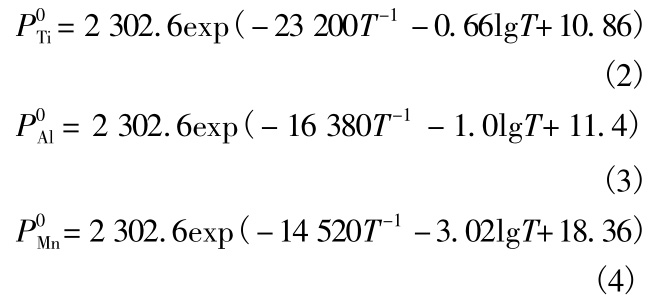
根據上述計算公式可計算得出不同溫度下純組元Ti、Al和Mn的飽和蒸氣壓,如圖8所示。
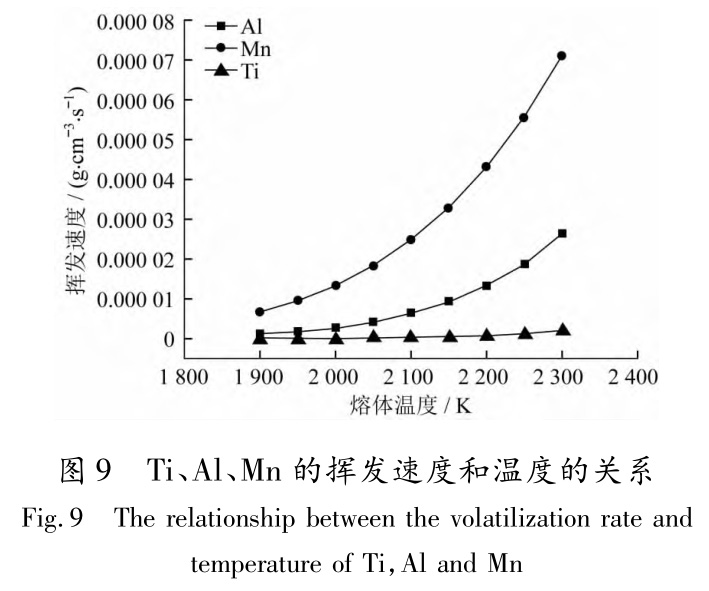
據文獻資料[5],從熱力學來看,當熔體溫度T一定時,合金熔體中元素的蒸氣壓Pi受其摩爾濃度及各元素之間的相互作用影響,揮發程度與該元素的飽和蒸氣壓P0i有著密切的關系,見式(5)。
式中:Pi為合金熔體中組元i的飽和蒸氣壓;γi為組元i在合金熔體中的活度系數;xi為組元i的摩爾分數;P0i為純組元i的飽和蒸氣壓。將公式(2)~(4)分別代入公式(5),可計算得出不同溫度下Ti、Al和Mn三種元素在真空自耗熔煉時的揮發速度,如圖9所示。
4、結論
(1)本文中TC2鈦合金在非充氬狀態時一次真空自耗熔煉后,Mn元素的揮發損耗不大,可控制在6%左右。
(2)本文中TC2鈦合金在非充氬狀態時進行二次真空自耗熔煉后,Mn元素的揮發損耗較大,達到了40%~50%。在無充氬條件下進行熔煉時需在電極制備階段考慮提高Mn元素的配入比例。
(3)為了提高二次熔煉后TC2鈦合金鑄錠尾部的Mn元素成分均勻性,建議增加一次真空自耗熔煉,即成品為三次真空自耗熔煉鑄錠。
(4)為減少真空自耗熔煉時的Mn元素揮發損耗,建議二次真空自耗時進行充氬保護。
參考文獻
[1]《中國航空材料手冊》編委會.中國航空材料手冊[M].北京:中國標準出版社,2002:562.
[2]劉貴仲,蘇彥慶,郭景杰,等.Ti-13Al-29Nb-2.5Mo合金ISM熔煉過程中多組元揮發損失[J].稀有金屬材料與工程,2003,32(2):108-112.
[3]《稀有金屬材料加工手冊》編寫組.稀有金屬材料加工手冊[M].北京:冶金工業出版社,1984:404.
[4]梁英教,車蔭昌.無機熱力學數據手冊[M].沈陽:東北大學出版社,1993:432-434.
[5]鄭亞波,陳戰乾,陳峰,等.VAR熔煉TC2鈦合金[J].中國鈦業,2016(2):12-18.
