3、加工工藝
3. 1 加工方案
TA15 鈦合金在加工過程中會產生因塑性變形導致的殘余應力。針對該問題,采取多次裝夾、逐層加工的方法,將零件加工過程分為粗、半精、精加工,逐步消除材料內應力和機械加工產生的切削殘余應力。根據零件變形情況,工序間按需進行去應力退火處理,以滿足最終的尺寸精度和形位公差要求。
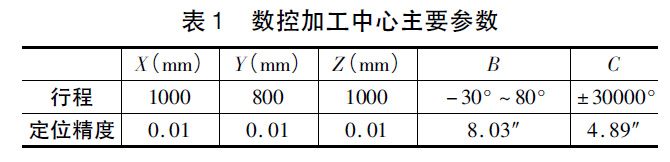
根據零件結構特點及機床性能,采用DMU 數控五軸加工中心,其控制系統為海德漢530。機床主要參數見表1。
3. 2 加工參數
( 1) 刀具選擇
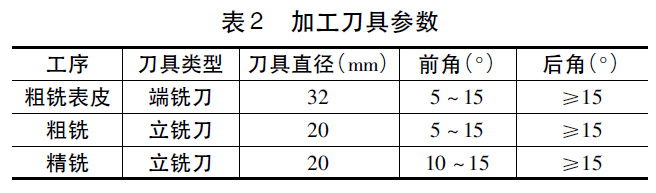
由于鈦合金與空氣中氧和氮的親和性強,并且鈦合金加工過程中的銑削溫度較高,因此鈦合金的切屑迅速地從周圍空氣中吸收這些氣體,生成硬脆層,同時,加工過程中也存在加工硬化現象。此外,3D 打印激光快速成型毛坯表面形成硬而脆的不均勻外皮,在粗加工時極易造成崩刃現象。因此,鈦合金粗加工需選用強度高的刀具材料。同時,由于鈦合金材料對刀具材料的化學親和力強,在切削溫度高和單位面積上切削力大的條件下刀具易產生粘結磨損,因此需選用紅硬性好、強度高、與鈦合金材料親和力差的刀具材料。由于鈦合金的切屑為碎片狀,因此,刀具需具有良好刀刃和較大的容屑槽,以避免因排屑而造成刀具劇烈磨損。綜合考慮以上因素,選用YG 類硬質合金刀具,其參數見表2。
( 2) 切削刀具路徑規劃
根據鈦合金材料彈性模量小和加工易變形的特點,在刀具路徑規劃中需充分考慮切削過程的穩定性,避免切削力突然增大。同時,為保證切出的切屑最薄,應盡量保持刀具在加工過程中為不對稱順銑。
具體刀具路徑規劃原則如下:
①刀具路徑全部采用不對稱順銑;
②避免切削圓角處刀具與材料大面積接觸而產生加工振動。加工拐角位置時,增加拐角圓弧過渡,以避免大面積接觸,減小加工振動;
③加工深槽和外形時,采用螺旋銑削方式,保證切削過程中的載荷穩定;
④面銑削時,采用漸開線式刀具路徑,保證切削過程中的載荷穩定;
⑤遵循切出最薄切屑原則,開放區域采用圓弧進刀方式。
( 3) 切削參數選擇
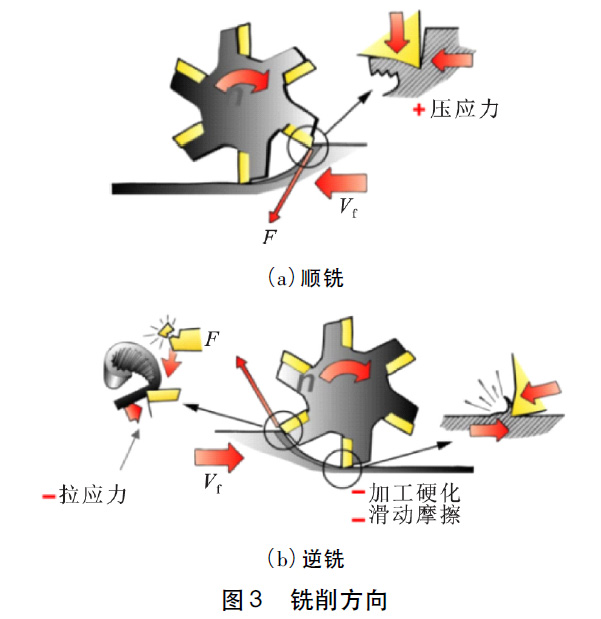
根據主運動與進給運動方向的相對關系,銑削分為順銑和逆銑。順銑時切屑由厚到薄,逆銑時切屑由薄到厚( 見圖3) 。銑削鈦合金時,宜采用順銑法,因為刀齒切離時的切屑薄,切屑不易粘結在切削刃上,且產生的應力為壓應力,加工硬化小。逆銑時正好相反,切屑容易粘結,當刀齒再次切入時切屑被碰斷,容易造成刀具材料出現剝落崩刃現象。
切削鈦合金時,切削溫度高、刀具耐用度低,而切削用量中切削速度對切削溫度的影響最大,因此應盡量使切削速度產生的切削溫度接近最優范圍。
硬質合金刀具的最優切削溫度約為650℃ ~ 750℃。切削鈦合金時一般采用較低的切削速度、較大的切削深度和進給量。鈦合金在切削過程中有加工硬化現象,如果切削深度太小,刀尖會在硬化層中切削,加重刀具磨損,因此采用大切深低轉速的加工方式。一般要求切削深度不小于1mm,線速度在20 ~ 40m/min 之間。精銑切削試驗參數見表3。
3. 3 銑削試驗
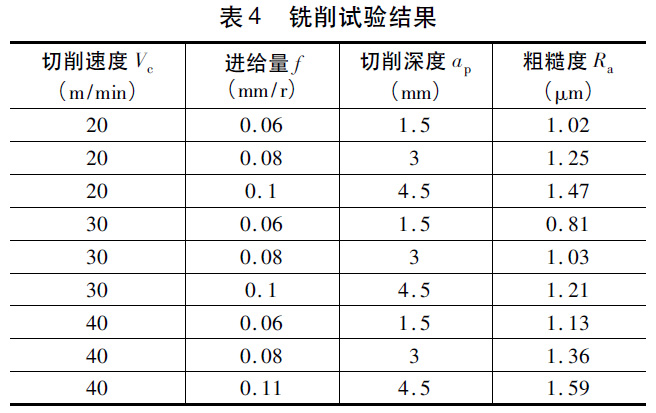
根據上述工藝方案,對該3D打印零件進行銑削試驗。加工后的尺寸滿足圖紙要求。不同切削參數下所得表面粗糙度結果見表4。由表可知,其中當切削速度為30m/min、進給量為0. 06mm/r、切削深度為1. 5mm 時,銑削表面質量最好。
4、結語
以某3D打印激光成形鈦合金結構件為研究對象,對加工設備、加工刀具、加工路徑規劃、切削參數等進行工藝探索,找出合適的加工方案,通過分析確定合理的加工刀具和切削工藝參數。由銑削試驗結果可知,當切削速度為30m/min、進給量為0. 06mm/r,切削深度為1. 5mm 時,3D 打印鈦合金結構件的銑削效果最好。
參考文獻
[1]郭建軍. 鈦的新應用及展望[C]. 中國有色金屬工業協會鈦鋯鉿分會2009 年年會論文集, 2009.
[2]梁書錦,侯峰起,李英浩,等. 航空緊固件用Ti-45Nb 合金絲材的組織和性能[J]. 稀有金屬材料與工程, 2015, 44:2203.
[3]范世平,譚智. TA15 鈦合金銑削力及薄壁結構銑削工藝的試驗研究[J]. 工具技術, 2014, 48( 8) : 69 - 72.
[4]周培培,李金泉,許立福,等. TA15 鈦合金切削振動與表面質量關系研究[J]. 工具技術, 2016, 50( 5) : 21 - 24.
[5]Gremaud M,Wagnière I D,Zryd A, et al. Laser metal forming:processing fundamentals [J]. Surface Engineering,2013, 12( 3) : 251 - 259.
[6]Arcella F,Abbott D,House M. Titanium alloy structures forairframe application by the laser forming process[C]. Boston,American: Structures,Structural Dynamics,and MaterialsConference and Exhibit, 2013: 71 - 73.
[7]李懷學,孫帆,黃柏穎. 金屬零件激光增材制造技術的發展及應用[J]. 航空制造技術, 2012, 55( 20) : 26 - 31.
[8]鞏水利,鎖紅波,李懷學. 金屬增材制造技術在航空領域的發展與應用[J]. 航空制造技術, 2013, 56( 13) : 66 - 71.第一作者: 戰祥鑫,碩士,工程師,首都航天機械有限公司,100076 北京市
First Author: Zhan Xiangxin,Master,Engineer,Capital AerospaceMachinery Co. ,Ltd. ,Beijing 100076,China
