1)真空感應加真空自耗雙真空熔煉 (VIM+VAR)
雙真空熔煉 (VIM+VAR) 通過充分發揮兩種熔煉方式的優勢,可以用來生產致密的高質量的純鎳鑄錠,能夠有效減少疏松和縮孔,同時進一步降低雜質元素含量,在生產高純鎳如 N4 具有重要的作用,解決了單純真空感應熔煉帶來的很多問題。同時該方法有利于擴大錠型,可用于生產更大規格、單重的成品,如大規格的中厚板、鎳帶等。
雙真空鑄錠扒皮加工量大,成品率不高,大量的扒皮加工去除了鑄錠表面的細晶組織,使得柱狀晶暴露。鑄錠鍛造時工藝控制不當容易出現頭部開裂、表面裂紋的情況。為此鍛造溫度需要提高,鍛造工藝操作方法要求高,需要謹慎操作。
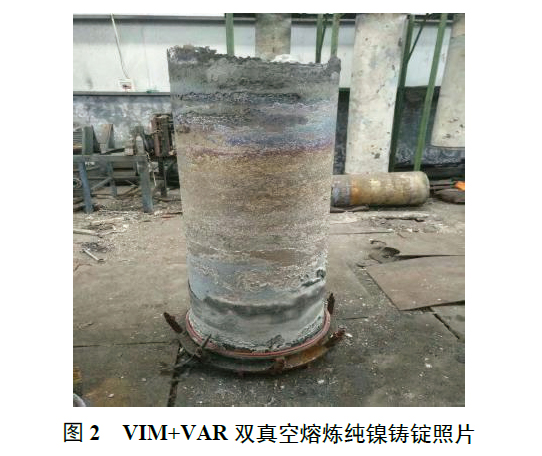
雙真空熔煉 (VIM+VAR) 方法生產的板材相對于 VIM 鑄錠質量有很大提高,但是依然不能十分有效地消除添加殘料帶來的非金屬夾雜物,不能有效消除皮下氣孔 (圖 2)。此類成品板有時存在探傷局部不合格、機加工過程中掉渣等情況。因而為了保證冶金質量,對原料要求高,需要使用電解鎳、純凈塊料等高級別清潔的原料,不能有效利用刨銑屑等,導致成本高。
3)真空感應加電渣熔煉雙聯法 (VIM+ESR)
先經過真空感應熔煉,制備自耗電極,之后組焊進行電渣重熔,用于生產大規格、高品質的純鎳鑄錠。真空感應加電渣熔煉雙聯 (VIM+ESR) 方法可以發揮真空感應熔煉對原料適應性強、能夠精確控制成分、脫氣等優勢,借助電渣重熔進一步消除S 等雜質,同時強力去除非金屬夾雜,從而得到冶金質量良好、致密、表面質量好的純鎳鑄錠。成品率
相對大幅提高。鑄錠純凈,加工性能大幅改善,鍛造極少出現開裂情況,板坯刨銑、修磨量降低,成品率提高至 95%~97%。即使添加 30%~50% 返回爐料,采用嚴格標準進行多次探傷未發現大的夾雜現象,非金屬夾雜物按標準評級在 1 級 a。
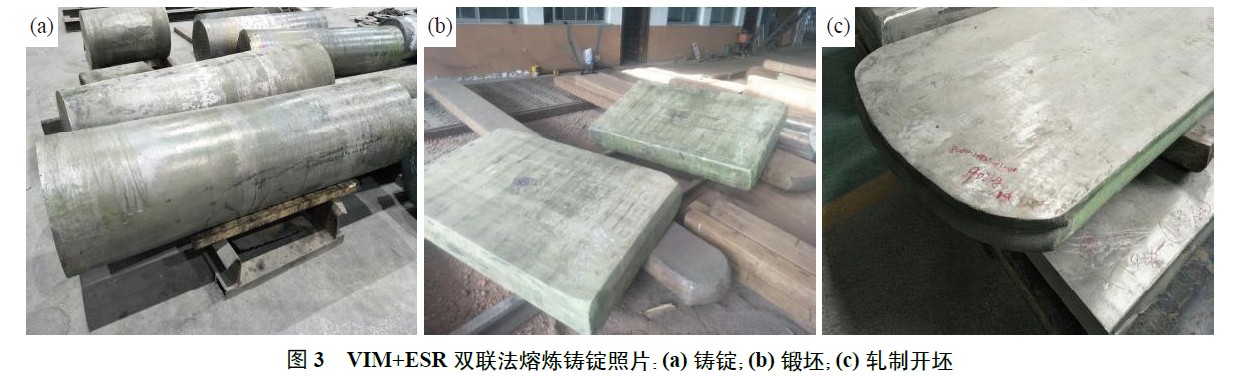
真空感應加電渣熔煉 (VIM+ESR) 方法生產鑄錠軋制的板材質量良好,中間火次修磨量很少,實際生產可以軋至厚度 0.1~0.7 mm,很少出現起皮、漏眼等現象。生產的板材經過多批次探傷等檢測,幾乎無皮下氣孔、夾雜、疏松等缺陷 (圖 3)。然而真空感應加電渣熔煉 (VIM+ESR) 法能耗較大,存在一定的污染問題。雖然有渣池、渣殼隔離保護,畢竟是 非真空熔煉,會存在氧反彈的現象,因而對自耗電極的氧含量要求嚴格。同時該工藝技術要求較高,尤其是電渣重熔的渣系、參數、添加劑等,有一定的技術難度。技術不過關容易出現鑄錠內部孔洞等現象。
4)電子束爐熔煉 (EB)
電子束爐熔煉純鎳鑄錠,熔煉后直接為方錠,無需鍛造。某企業電子束爐熔煉純鎳實驗料軋制后發生全部脆斷失效的情況,加工工藝參數及執行情況、設備等無異常,同批生產的其他熔煉方式所產純鎳軋制正常。后續用其余料進行大變形量軋制、退火實驗,依然表現為強度、塑性不合格,全部報廢。另外一家單位同樣使用 EB 爐熔煉的純鎳鑄錠軋制時也發生開裂報廢現象。經過調查和一系列的檢測后,認為采用 EB 爐熔煉的純鎳鑄坯柱狀晶極其粗大,鑄坯直接使用會有很大問題,綜合認為在其工藝沒有獲得可靠性認定及有效進展之前不宜使用,必須采用有效手段破碎其晶粒方可保證其加工性。
5)電子束爐加真空自耗熔煉及多次真空自耗熔煉(EB+VAR 及多次 VAR)
采用電子束爐加真空自耗熔煉 (EB+VAR) 時先進行電子束爐熔煉,有利于回收利用一些殘料,之后再進行真空自耗熔煉,擴大錠型的同時消除單純EB 熔煉晶粒粗大、加工性能差的問題。
多次 VAR 真空自耗熔煉目的是為了擴大錠型,需要制備自耗電極,返回爐料使用有限,要求高。這兩種方法均可以獲得質量大于 10 t 的大規格純鎳鑄錠,用于生產寬幅純鎳帶,是大規格純鎳產品的有效生產方式。
6)其他研究方向
將真空感應、真空自耗、電渣重熔進行有機結合,充分發揮三種熔煉工藝的優勢,充分利用返回爐料,大幅度降低原料成本,有效去除非金屬夾雜,降低 S 等有害雜質含量,提高質量,同時擴大錠型、提高成品率。
2、純鎳熔煉工藝分析
1)耐腐蝕性對比實驗
添加各種殘料回收是降低成本的有效措施,而能否有效消除殘料帶來的夾雜物,以及是否會影響到產品性能是工藝關注的重點。實驗研究了添加同比例返回爐料并使用各種熔煉工藝所生產的純鎳的耐腐蝕性,研究采用 ASTM G28 方法 A 進行實驗,結果見表 1。實驗結果表明真空感應加電渣熔煉雙聯工藝生產的純鎳鑄錠因為強力去除了雜質,耐腐蝕性更高。
| 項目 | VIM | VIM+VAR | VIM+ESR |
| 腐蝕速率/(mm/y) | 375 | 207 | 83.9 |
2)不同冶煉工藝探討
不同純鎳熔煉工藝對比見表 2。純鎳塑性極好,可以在很寬的溫度范圍內進行加工。通常板坯鍛造溫度為 950~1100 ℃,軋制溫度為 650~950 ℃,部分可以采用≤350 ℃ 溫軋,同時完全可以冷軋,需要指出的是加工溫度避免高于 1100 ℃ 和低應變速率(容易導致晶粒異常長大)[6] 。
| 對比項目 | VIM | ESR | VAR | EB |
| H | 低 | 取決于原料 | 低 | 低 |
| O | 低 | 較低 | 低 | 低 |
| 非金屬夾雜物 | 高,分布不均勻 | 低,分布均勻 | 低,分布不均勻 | 低,分布不均勻 |
| S | 有限去除 | 大量去除 | 脫S不利 | 脫S不利,高真空時可以有限去除 |
| P | 取決于原料 | 脫P不利 | 取決于原料 | 取決于原料 |
| 鑄錠表面質量 | 一般 | 好 | 較差 | 較差 |
| 疏松 | 一般 | 低 | 低 | 低 |
| 偏析 | 一般 | 低 | 低 | 低 |
| 扒皮加工量 | 大 | 無需扒皮加工 | 大 | 大 |
VIM+VAR 雙真空熔煉、EB+VAR 熔煉、多次VAR 熔煉的純鎳鑄錠需要采用較高的開坯溫度,其晶粒較大,需要高溫大變形量開坯破碎晶粒。而且工序中需要多次刨銑、扒皮加工、修磨來保障成品質量。
采用 VIM+ESR 熔煉的鑄錠晶粒較小,表面質量好,無需扒皮加工。表面為細小等軸晶,不易開裂,可以采取大變形量加工。而且鑄錠的熱塑性、加工性能、表面質量較好,扒皮加工量少,有利于減少火次、縮短工期,加工時采用純鎳加工溫度下限。
結束語
純鎳熔煉有多種方法,各具優勢和局限性。在生產各種產品時應根據實際情況予以選擇,或單獨使用、或進行幾種熔煉方式的優化組合,對提高純鎳成品質量、合理利用原料、控制成本有著重要的作用。
參考文獻
[1]Davis J R. ASM Specialty Handbook: Nickel, Cobalt, and Their Alloys.ASM International Materials Park: The Materials Information Society,1997
[2]崔雅茹, 王超. 特種冶煉與金屬功能材料. 北京: 冶金工業出版社,2010
[3] 王振東. 感應爐冶煉工藝技術. 北京: 機械工業出版社, 2011
[4]陳曦. 純鎳的晶粒細化及其機理研究[學位論文]. 蘭州: 蘭州理工大學, 2013
[5]鄭磊, 孟曄. 鎳-硫合金中溫脆性的機理研究[EB/OL]. 北京: 中國科技論文在線 [2010-10-18]. http://www.paper.edu.cn/releasepaper/content/201010-274
[6]滕杰, 賴仕禎, 高文理, 等. 粗大柱狀晶純鎳熱變形流變應力行為及加工圖. 湖南大學學報(自然科學版), 2015,42(6):66
