與全α型TA5相比,Ti75合金具有如下特點:強度高出50MPa;沖擊韌性和斷裂韌性分別是TA5鈦合金的1.4倍和1.2倍,KIC為TA5鈦合金的2倍;其有優異的冷、熱加工工藝性能以及低的雜質敏感性。
2.2 Ti75合金的切削加工特點
1)變形系數小。
主要因為:Ti75鈦合金的塑性小(尤其在加工中),切削收縮小;導熱系數小,在高的切削溫度下引起鈦的轉變,引起切削增長;在高溫下,鈦屑吸收了周圍介質中氧、氫、氮等氣體而脆化、喪失塑性, 切削不再收縮,使得變形減小。
2)切削溫度高。
切削Ti75合金時,導熱系數小,切削溫度比相同條件下切削其他材料時高1倍以上,且溫度最高處就在切削刃附近狹小區域。
3)主切削力小,而背向力大。
主切削力小的原因在于,切削Ti75合金時變形系數小;背自力大的原因在于,Ti75合金彈性模量小,變形回彈造成后面壓力增大。
4)切削呈擠裂狀,加工表面易生成硬脆變質層。
融于Ti75合金的化學活性大、高溫下易與大氣中的氧、氫、氮等發生強烈化學反應,生成硬脆層。這樣,一方面使得切削是擠裂屬屑(且不隨切削條件而改變);另一方面使得加工表面層產生局部應力集中,降低疲勞強度,也加劇了刀具磨損。
5)粘刀現象嚴重。
由于Ti75的親和力大,加之高溫高壓作用,切削時易產生嚴重粘刀、剝落、咬合等現象,刀具溫度迅速升高,導致刀具粘結磨損,甚至完全破壞。
3、刀具磨損的原因和機制
在Ti75含金的機械加工過程中,Ti75合金的銑削尤為困難,主要問題是切削區域容易與鈦發生粘結,刀齒易崩刃,刀具耐用度低。在加工時,銑刀是進行間斷加工,銑刀的每個刀齒在銑削1轉中只 有一段作銑削工作,而其余的過程中切屑都粘附在刀齒上。另外,切削Ti75合金時,銑削工作區的溫度高達1200℃以上,切削力又大,而且切屑和刀具前面接觸面積較小,高溫集中在一個很小的面積 上,這樣就容易使刀具磨損。
切削Ti75合金時,刀具磨損主要都是在高溫熱效應作用下而產生的磨損。銑床大多使用高速鋼刀具,由于其切削溫度比高速鋼和Ti75合金的黏結溫度要低,因而采用高速鋼刀具進行切削,粘附磨損 不是刀具磨損的主要原因,主要磨損原因是高溫熱效應作用下,高速鋼刀具材料迅速軟化,失去硬度和強度而引起。當切削速度較低時,切削溫度不高就可以解決高速鋼軟化問題。而對硬質合金來講,磨損主要是粘結溫度所引起粘附的磨損。
銑削加工是不連續的切削過程,斷續切削時除了沖擊負荷的作用影響刀具的壽命外,還有粘附剝脫磨損,嚴重影響刀具的壽命。
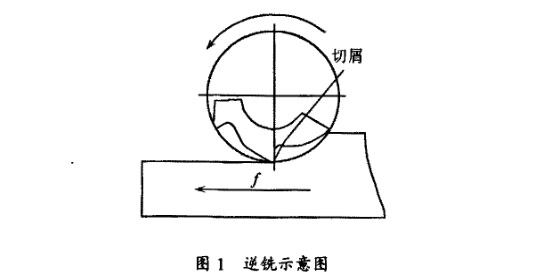
以逆銑為例(如圖1),切削過程中切屑粘在刀齒前面上,在高溫的切削熱作用下,粘在刀齒上的切屑變軟,其硬度也不大。但是當銑刀齒切出工件表面后刀齒不工作時,一經冷卻,粘在刃齒上的受熱軟化了的切屑也就冷卻下來,于是又恢復原來的強度。當下一次(第2轉)這個刀齒在切入工件時,這個強度很高的粘在刃齒上的切屑就被硬材料碰掉。在它被碰掉時就會因與刀齒粘附得很緊而奪取刀具工作面上的金屬分子質點(特別上是硬質合金刀具),引起刃具工作表面的“剝脫磨損”,甚至引起“崩刃”,使刀具迅速破壞。如果沒有崩刀,但是刀具前角面由于被切屑粘掉一部分,造成粗糙不平。
當這帶有粗糙不平的表面第2次切入工件時,就會使切屑在工工作面上流動困難,產生“停滯”、“集屑”現象,長成刀瘤,就無法進行下一次切削。所以在斷續切削時容易產生“刀瘤’’,而在連續切削時不容易出現刃瘤。在銑削題Ti75合金時,為了減少刀具的這種剝脫磨損及崩刀、集瘸等現象,可以采用順銑的方法加以改善。
當順銑時(如圖2),切削的深度由大變小,切屑由厚變薄。在順銑時總是薄的一邊最后離開刀齒,切屑容易折斷,而而且慣性力往往使切屑在冷卻之前就和刃齒脫離,因而切屑由于粘附而奪取刀齒工作
面的分子就少,刀具壽命自然就會提高了。根據以往的加工經驗,順銑比逆銑刀輿壽命要提高1倍多。

另外,可以采用不對稱的立銑方法加工Ti75合金,刀具壽命可提高2~3倍,如圖3。此方法要注意切出端一定要比切入端的切屑薄,切削過程類似順銑。

4、減少刀具磨損的方法和措施
在銑削Ti75合金時,為提高工件精度和刀具壽命,除采用順銑或不對稱立銑外,還需采取以下措施;
1)在銑削Ti75合金時,最好采用機動進給,而不采用手動進給,以免刀具在工件上打滑,產生加工硬純,使刀具港磨損和粘結。
2)在銑削Ti75合金時,裝夾剛性要足夠大,工件不產生振動歪扭現象。
3)切削速度是影響刀具壽命最關鍵的因素,銑削Ti75合金時宜采用低速度切削。
4)銑削時選擇適適當的刀具,在不要求高生產率時,除了硬質合金刀具外,還可選用高速鋼刀具,因它具有較高的韌性和較好的抗破碎能力,一般能達到滿意的加工效果。
5)選用刀具時,刀具的直徑小、齒數多者為好,這樣可以減少偏斜和振動,在切削過程中不允許刀具在工件上停留和空刀回行程。
6)在銑削Ti75合金時,后角是最關鍵的角度。
適當增大后角可提高刀具的耐用度,通過修改標準高速鋼刀具的后角(比標準銑刀的后角增加30%~50%),可減少刀具對工件的壓力、偏斜和負荷,提高刀具的壽命。
5、結 語
通過不斷探索試驗,實旌以上工藝方法,終于攻克了Ti75鈦合金不易銑削的難題,順利完成了轉子支架及輔件的制造,產品質量贏得了軍方的高度贊譽。這一試驗愆成功,為Ti75合金的切削加工積累了豐富經驗,同時拓寬了鈦材的機械加工領域。
參考文獻
【1】趙水慶,楊冠軍.鈦t業進展【J】,2006,23(5):14
【2】羅秀文.銑工工藝學【M】.北京:科學普及出版社,1982
【3】韓榮第,于啟勛,難熱加工材料切削加工【M】.北京:工業出版社,1996
【4】王扁平.機械制造工藝學【M】.哈爾濱:哈爾濱工業大學出版社,1994
