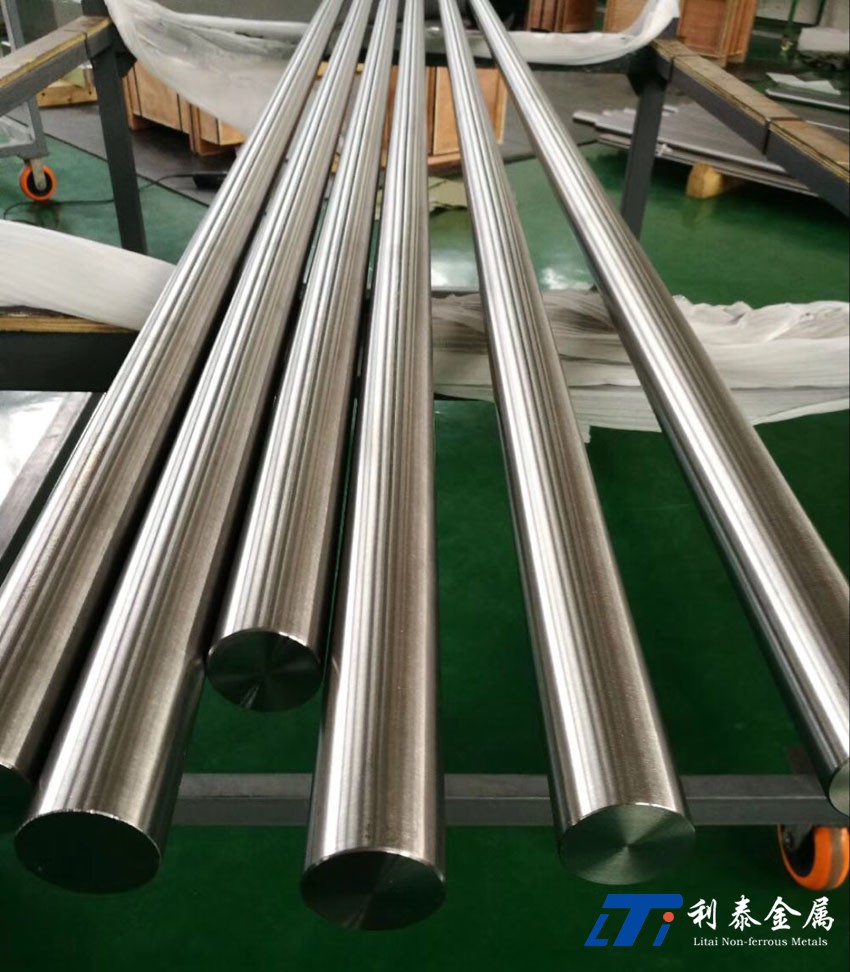
鈦棒從海綿鈦到毛坯的加工流程如下:
1、壓電極,將海綿鈦通過(guò)壓機(jī)進(jìn)行壓電極,形成致密的海綿鈦壓制塊電極;
2、真空熔鑄,在1700~1800℃以及-103Pa的條件下,對(duì)上述海綿鈦壓制塊電極進(jìn)行三次真空熔鑄;
3、開(kāi)坯,在1000℃的條件下,通過(guò)油壓機(jī)開(kāi)坯,最終壓成正方形坯;
開(kāi)坯時(shí)應(yīng)該注意由于壓力大而降低了鈦棒的壽命,因此當(dāng)采用閉式模鍛方法模鍛鈦棒時(shí),閉式模鍛必需嚴(yán)格限定原始毛坯的體積,這使備料工序復(fù)雜化。否采用閉式模鍛,要從利息和工藝可行性兩方面考慮。開(kāi)式模鍛時(shí),毛邊損耗占毛坯重量的15%-20%夾持部分的工藝性廢料(如果按模鍛條件必需留有此部分)占毛坯重量的10%毛邊金屬相對(duì)損耗通常是隨毛坯重量的減少而增加,某些結(jié)構(gòu)不對(duì)稱、截面面積差較大以及存在難以充填的局部的鍛件,毛邊消耗可高達(dá)50%閉式模鍛雖無(wú)毛邊損耗,但制坯工藝復(fù)雜,需要添加較多過(guò)渡具型槽,無(wú)疑會(huì)增加輔助費(fèi)用。
隨后只進(jìn)行熱處置和切削加工的最后毛坯。介紹鍛造溫度和變形程度是決定合金組織、性能的基本因素。鈦棒的熱處理與鋼的熱處理不同,模鍛通常是用來(lái)制造外形和尺寸接近廢品。對(duì)合金的組織不起決定作用。因此,鈦棒最后工步的工藝規(guī)范具有特別重要的作用。必需使毛坯的整體變形量不低于30%變形溫度不逾越相變溫度,為了使鈦棒同時(shí)獲得較高的強(qiáng)度和塑性并且應(yīng)力求溫度和變形程度在整個(gè)變形毛坯中盡可能分布均勻。
4、第一次軋制,在970~980℃的條件下,用軋機(jī)初步軋制成圓柱體形狀毛坯;
5、第二次軋制,在950℃的條件下,用軋機(jī)軋制成毛坯件。
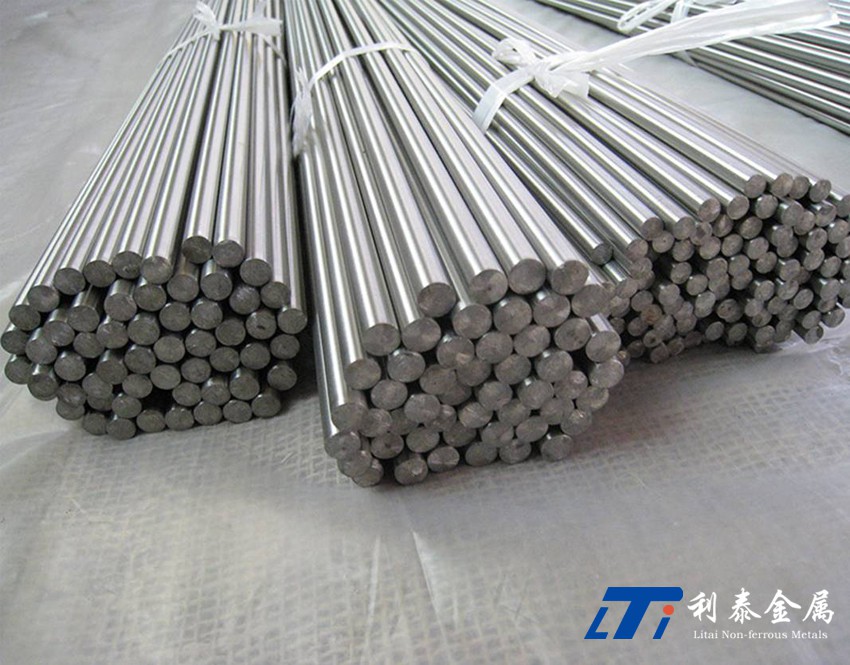
軋制方法有許多,可以根據(jù)不同的特征進(jìn)行分類。擠壓按金屬流動(dòng)及變形特征分類,有正向擠壓、反向擠壓和特殊擠壓。特殊擠壓包括靜液擠壓、連續(xù)擠壓、側(cè)向擠壓、聯(lián)合擠壓、復(fù)合擠壓、包套擠壓、脫皮擠壓、水封擠壓、苦模擠壓、粉末擠壓、半熔融擠壓、液態(tài)擠壓等。擠壓按溫度分類,有熱擠壓、溫?cái)D壓和冷擠壓。熱擠壓和冷擠壓是擠壓的兩大分支,在冶金工業(yè)系統(tǒng)主要應(yīng)用熱擠壓,即通稱的擠壓;機(jī)械工業(yè)系統(tǒng)應(yīng)用冷擠壓;溫?cái)D壓發(fā)展比較晚,應(yīng)用范圍也小。
