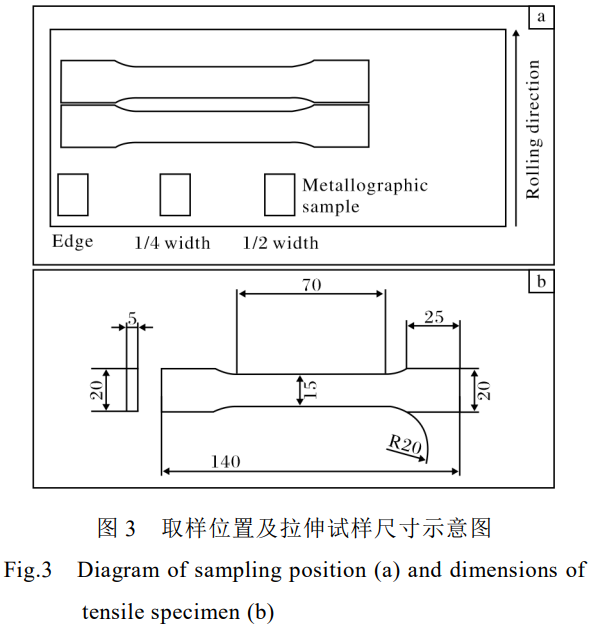
在不同厚度的熱軋板上沿橫向(TD)切取 2 個拉 伸試樣,并分別在邊部、中心部位切取金相試樣,取 樣位置如圖 3 所示。金相試樣用水砂紙從 200 目到2000 目逐級打磨,經機械拋光后,用硝酸+氫氟酸+水組成的混酸(體積比為 2∶1∶50)腐蝕。采用激光 共聚焦顯微鏡進行顯微組織觀察及包套厚度測量,用ImageJ 軟件測量孔洞面積以表征不同壓下量軋板不同 位置的孔隙面積。依據 GB/T 3850—2015《致密燒結 金屬材料與硬質合金密度測定方法》測試不同壓下量 軋板的致密度。對不同壓下量軋板進行維氏硬度測試, 每個樣品測 10 個點,取平均值作為最終硬度值。采用CMT5105 型微機控制電子萬能試驗機進行室溫拉伸 試驗,拉伸速率為 1.05 mm/min。采用 ZEISS 熱場發 射掃描電鏡觀察拉伸斷口形貌。
2、結果與討論
2.1 宏觀照片
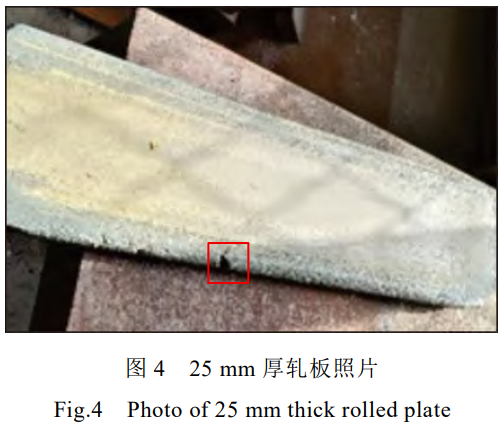
包套海綿鈦樣品采用全縱軋,軋制過程中未采用 立軋對寬度方向進行壓縮。圖 4 為經第一道次軋制后25 mm 厚軋板的照片。從圖 4 可以看出,由于包套彎 折區域存在顯著的應力集中及焊接殘余應力,軋后包 套的局部出現邊裂,導致板材邊部未密實區域發生吸 氧現象。
2.2 壓下量對硬度的影響
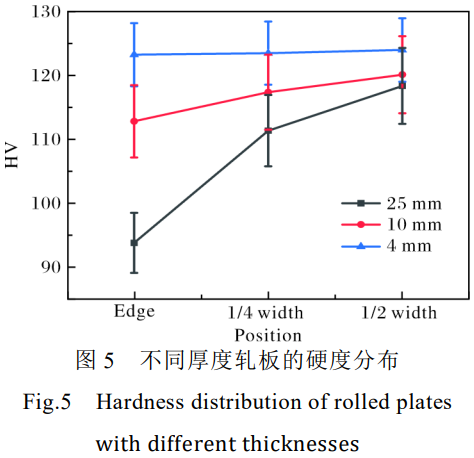
測量不同厚度軋板的維氏硬度,結果如圖 5 所示。 從圖 5 可以看出,隨著板材厚度減小,硬度增加,且 軋板邊部位置增加幅度最大,4 mm 厚軋板與 25 mm厚軋板相比硬度差值為 29.36 HV,1/2 位置(板寬中 部)硬度增加幅度最小,差值僅為 5.61 HV。
2.3 壓下量對致密度的影響
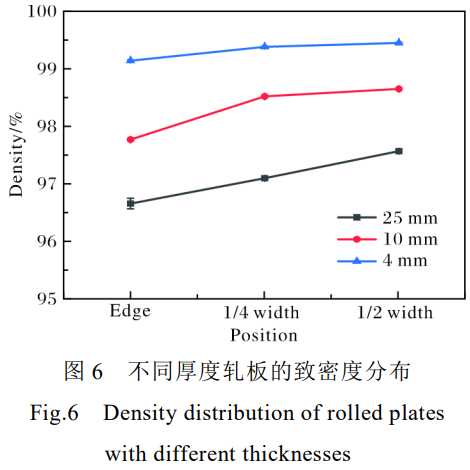
圖 6 為不同厚度軋板的致密度測試結果。由圖 6可知,隨著壓下量的增加,軋板厚度減小,致密度逐 漸增加,且同一軋板不同位置的致密度從邊部到中部逐 漸增大。當軋板厚度為 4 mm 時,致密度可達 99 %,且 不同位置的致密度相差不大,僅為 0.3%,說明 4 mm厚軋板的致密度比較均勻。
2.4 壓下量對孔隙面積的影響
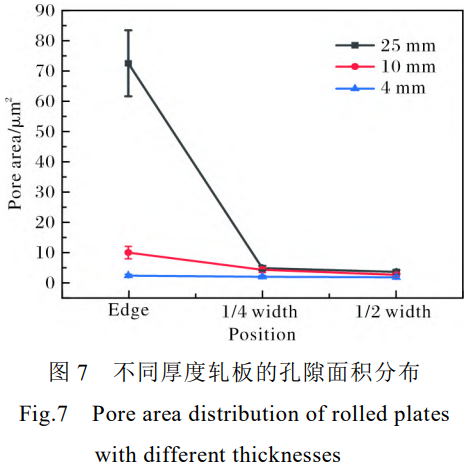
不同厚度軋板的孔隙面積分布如圖 7 所示。從圖7 可知,25 mm 厚軋板邊部孔隙面積較大,約為 72 μm2, 而 1/4、1/2 位置孔隙面積大幅減小,在 10 μm2以內, 說明此階段邊部孔隙因變形約束弱未充分壓縮,內部 孔隙受應力作用壓縮明顯;10 mm 厚軋板邊部孔隙面 積降至約 10 μm2,1/4、1/2 位置處進一步減小且更接 近,表明隨著軋制的進行,壓縮作用增強,邊部孔隙 也得到一定程度的壓縮;4 mm 厚軋板不同位置的孔 隙面積均在 5 μm2以內且差異極小,表明大變形量軋 制后,孔隙被充分壓縮,板材各部位變形均勻性大幅 提升,致密化程度高。
2.4 壓下量對包套厚度的影響
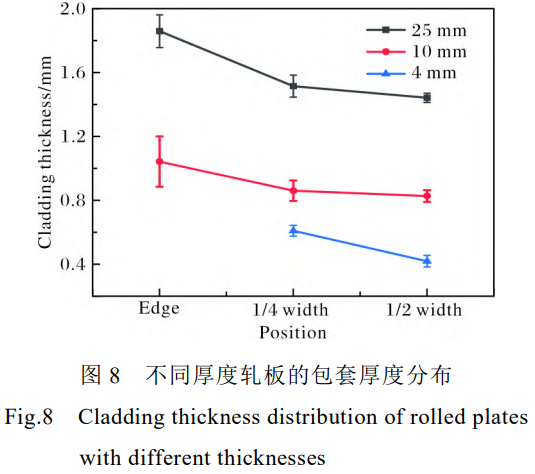
測量不同厚度軋板的包套厚度,結果如圖 8 所示。 軋制之前包套的厚度為 3 mm,經軋制后,25 mm 厚 軋板的包套厚度約為 1.6 mm,此時軋板壓下量為66.7%,而包套變形量僅為 46.7%。這是因為海綿鈦壓 塊存在大量孔隙,在軋制過程中,壓塊變形量大于包套, 導致包套變形量與軋板變形量不一致。當軋板厚度為4 mm 時,部分區域已經觀察不到包套與海綿鈦壓塊之 間明顯的界面,說明包套與壓塊已開始融合。
2.5 壓下量對拉伸性能的影響
圖 9 為不同厚度軋板的力學性能。從圖 9 可以看 出,隨著板材壓下量的增加,屈服強度和抗拉強度均升 高,斷后伸長率先升高后下降。4 mm 厚軋板的屈服強度和抗拉強度最大,分別為 304、338 MPa,10 mm 厚 軋板的斷后伸長率最高,為 32%。
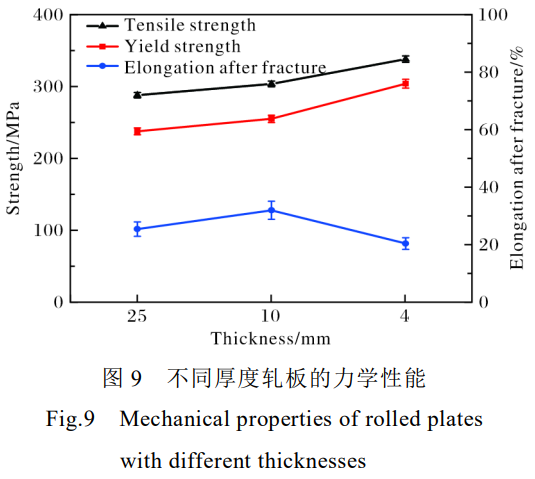
根據 GB/T 3621—2022《鈦及鈦合金板材》,TA0板材橫向的室溫屈服強度 Rp0.2≥170 MPa,抗拉強度 Rm為 280~420 MPa,厚度為 2.0~10.0 mm 時斷后伸長率A≥30%,厚度為 10.0~30.0 mm 時斷后伸長率 A≥25%。 由此可見,不同厚度軋制鈦板的強度均符合國家標準要 求,而除 4 mm 厚軋板以外,其他軋板的斷后伸長率均 達標。
4 mm 厚軋板的斷后伸長率未達到國標要求,這可 能與軋板殘留的加工硬化所導致的殘余應力有關。為 改善其塑性,進行補充實驗:從 4 mm 厚軋板上切取 拉伸試樣,經 590 ℃/30 min/AC 退火處理后,再進行 拉伸性能測試。結果顯示,試樣屈服強度為 258 MPa, 抗拉強度為 309 MPa,斷后伸長率達到 30%,均符合GB/T 3621—2022 中對 TA0 板材性能的要求,表明退 火處理可有效提升 4 mm 厚軋板的塑性,使其達到國 標要求。
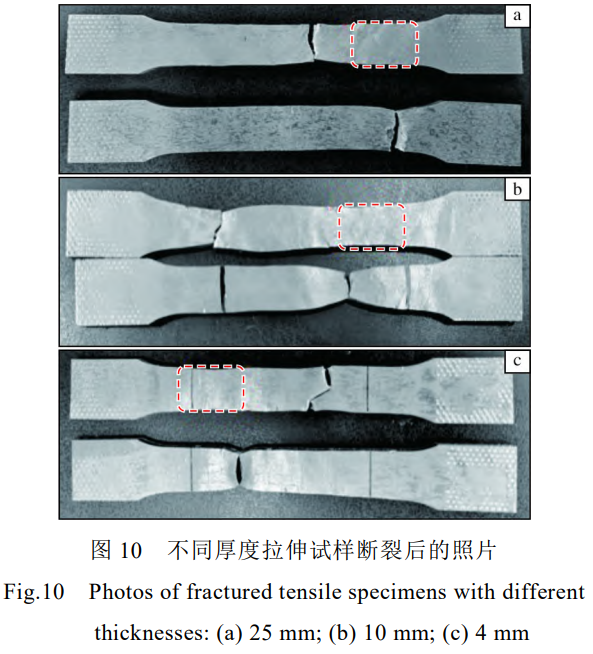
拉伸斷裂后的試樣如圖 10 所示。從圖 10 可以看 出,拉伸試樣大多出現非均勻頸縮,即樣品直徑/板寬 不均勻減小。這是因為海綿鈦成分不均勻(O、N 含 量有差異)會導致材料加工硬化率不同,在拉伸過程 中內部應變分布不均勻,加工硬化率高的區域會承受 更高的應力,發生小應變,而加工硬化率低的區域容 易應變,從而引發頸縮。頸縮區域的應力集中可能誘 發金屬微結構的變化(如位錯滑移以及晶格畸變產生 孿生帶等),產生局部強化的效果,當頸縮區域產生的 局部強化大于因截面積減小所引起的承載能力下降時,頸縮區域的截面積不再減小,拉伸試樣的進一步變 形只能由未發生頸縮的區域均勻承擔,直至發生下一次 頸縮,最后拉伸試樣在最薄弱的頸縮區域發生斷裂[12]。
2.6 壓下量對微觀組織的影響
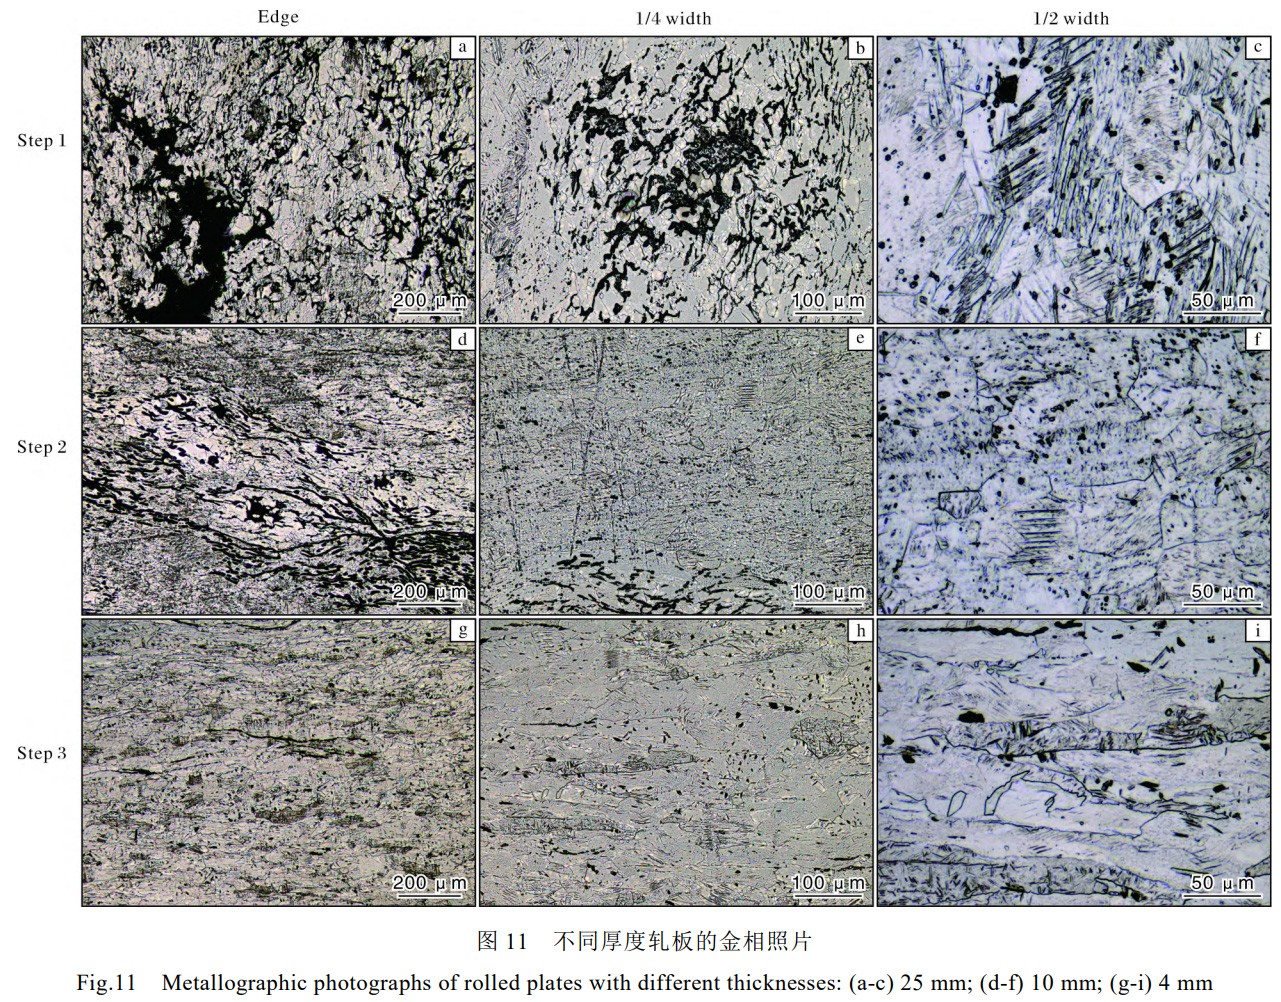
不同厚度軋板的金相照片如圖 11 所示。由圖11a~11c 可知,25 mm 厚軋板邊部存在著明顯的裂紋 和空洞,板寬中部裂紋及空洞區域面積顯著減小,密 實度相對邊部增加,說明整個過程中存在未壓實區域, 裂紋及空洞等缺陷未完全愈合;由圖 11d~11f 可知, 相較于 25 mm 厚軋板,10 mm 厚軋板邊部未愈合區域 面積下降,板寬中部仍有小范圍的裂紋區,晶粒尺寸 變小;由圖 11g~11i 可知,4 mm 厚軋板基本沒有裂紋 和空洞,晶粒沿著軋向被明顯拉長。隨著累計壓下量 的增加,晶粒尺寸減小,且軋板內部缺陷逐漸減少。
2.7 壓下量對斷口形貌的影響
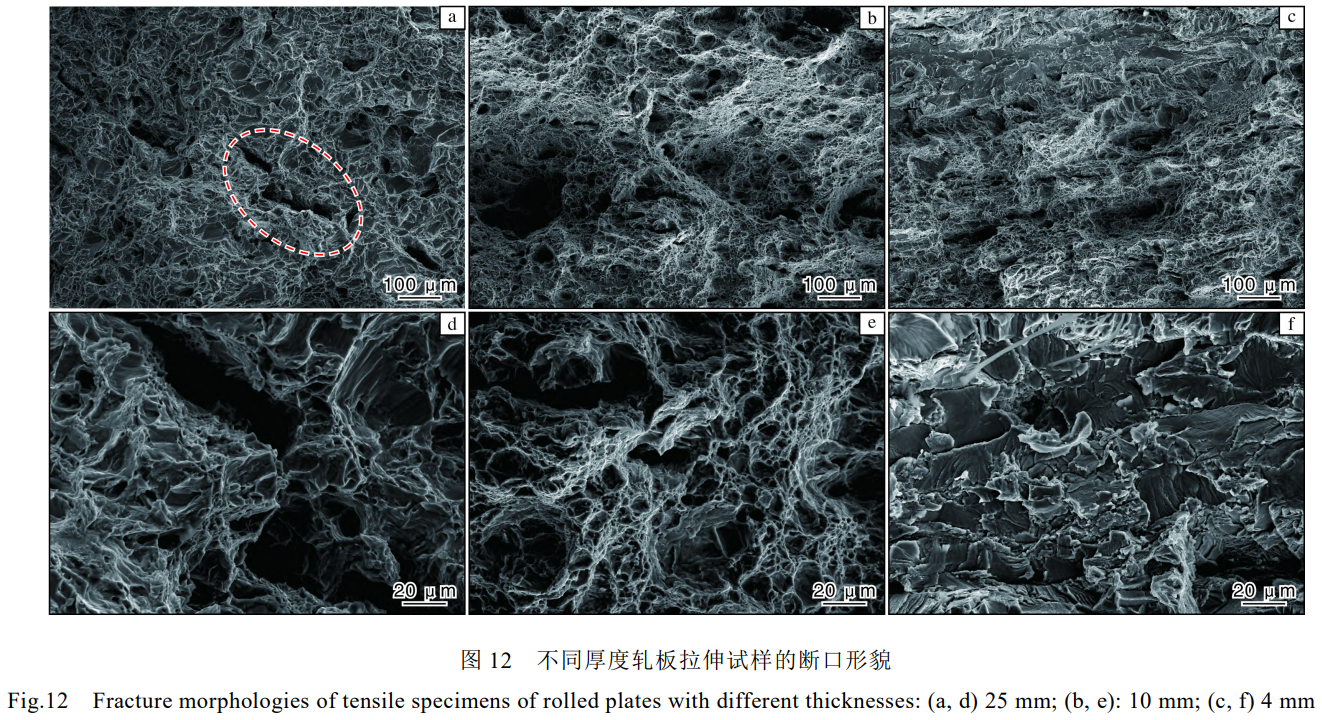
圖 12 為不同厚度軋板拉伸試樣的斷口形貌。由圖12a、12d 可知,25 mm 厚軋板拉伸試樣斷口呈蜂窩狀, 為典型的微孔聚集型韌性斷裂,局部有垂直于斷口的 微小撕裂區。斷口上大量大而淺的韌窩是在外力作用 下,位錯運動產生彈性形變能,當彈性形變能足以克 服純鈦內雜質元素與基體間的界面結合力而形成新表 面時,便形成了顯微空洞。當顯微空洞形成后,位錯受 到的排斥力大大降低,在外力作用下大量位錯向新形成 的顯微空洞運動,使顯微空洞長大,同時導致空洞壁收 縮變薄,直至空洞間彼此相連而斷裂,形成韌窩[13]。 而對于缺陷處,由于吸收了部分位錯,導致顯微空洞成 長相對不足,所以缺陷處的韌窩相對小而淺。由圖 12b、12e 可知,10 mm 厚軋板拉伸試樣斷口同樣存在大量韌 窩,韌窩的深度和大小較 25 mm 厚軋板有明顯提高,且 無局部微小撕裂區。因此,10 mm 厚軋板表現出更優 的延展性。由圖 12c、12f 可知,4 mm 厚軋板拉伸試樣 斷口存在深淺不一、分布不均的韌窩,且有少量河流 狀撕裂棱及解理臺階,斷裂方式為準解理斷裂與韌性 斷裂的混合斷裂[5]。由于 4 mm 厚軋板斷口存在少量的 長條狀撕裂棱即準解理斷裂特征,其塑性較差(斷后伸 長率僅為 20.5%),可能與軋板殘留的加工硬化有關。
綜上所述,通過將海綿鈦直接熱軋可以實現鈦板 的短流程制備。但如何提高海綿鈦直接軋制板材的成 材率以及實現工業化批量生產,還存在許多問題亟需 進一步探索研究。
3、結 論
(1) 用海綿鈦直接軋制板材時,隨著壓下量的增加,軋制板材的硬度、屈服強度、抗拉強度上升,邊部硬度增幅最大,斷后伸長率先升后降。
(2) 隨著壓下量的增加,軋板致密度增大,4 mm 厚軋板致密度達到 99%且相對均勻;孔隙面積減小,4 mm厚軋板不同位置孔洞面積基本相同;包套厚度減小,4 mm 厚軋板部分區域包套與壓塊界面開始融合;晶粒尺寸變小,內部缺陷逐漸減少。
(3) 海綿鈦直接軋制板材工藝可行,能短流程制備鈦板。其中,25 mm 和 10 mm 厚軋板強度和斷后伸長率均符合 GB/T 3621—2022 要求,4 mm 厚軋板斷后伸長率略低。經退火處理后,4 mm 厚軋板性能亦可達標。
參考文獻 References
[1] 王媛, 董健, 謝力, 等. 化學成分及熱處理工藝對 TA5 合金棒材力學性能的影響[J]. 材料開發與應用, 2021, 36(2): 35-38.
[2] Zhang Z B, Huang W W, Zhao W D, et al. Hot deformation behavior of TA1 prepared by electron beam cold hearth melting with a single pass[J]. Materials, 2022, 16(1): 369.
[3] Okui T, Shirai Y. Development of manufacturing technology of commercially pure titanium sheets by titanium sponge direct rolling process[R]//No.128 Special Issue on Titanium. Japan: Nippon Steel Technical Report, 2022.
[4] Du Z X, Xiao S L, Shen Y P, et al. Effect of hot rolling and heat treatment on microstructure and tensile properties of high strength beta titanium alloy sheets[J]. Materials Science and Engineering A, 2015, 631: 67-74.
[5] 譚聰, 余堃, 肖寒, 等. 海綿鈦/電解鈦熔煉 TC4 鈦合金鑄錠直接軋制板材的組織及性能[J]. 特種鑄造及有色合金, 2020, 40(1): 104-107.
[6] 黃東亞. EB 爐熔煉殘鈦制備的 TA1 熱變形行為及組織研 究[D]. 昆明: 昆明理工大學, 2022.
[7] 谷樹德. 鈦基復合材料制備方法及性能研究進展[J]. 材料開發與應用, 2023, 38(1): 85-97.
[8] 蘆博昕. 高性能粉末冶金鈦合金制備與研究[D]. 北京: 北京科技大學, 2023.
[9] 東北大學. 一種直接熱擠壓海綿鈦顆粒制備純鈦的方法: CN202210007996.3[P]. 2022-04-28.
[10] Cantin G M D, Gibson M A. Titanium Sheet Fabrication from Powder[M]//Qian M, Froes F H. Titanium Powder Metallurgy. Waltham: Butterworth-Heinemann, 2015: 383-403.
[11] Zhang S K, Xiao H, Xie H B, et al. The preparation and property research of the stainless steel/iron scrap clad plate[J]. Journal of Materials Processing Technology, 2014, 214(6): 1205-1210.
[12] 張忠, 涂志華, 李來風, 等. 鈦合金低溫拉伸中的多處頸縮[J]. 低溫物理學報, 1995(3): 238-241.
[13] 蘇娟華, 周鐵柱, 任鳳章, 等. 工業純鈦高溫拉伸性能及斷口形貌[J]. 中國有色金屬學報, 2015, 25(6): 1471-1479.
(注,原文標題:海綿鈦直接軋制板材的組織性能分析)
