標準要求所有試驗/檢驗依據相應標準進行,試驗結果的評估驗收按 GB/T 19418 規定進行。一般內部缺欠按B級質量等級驗收,表面缺欠按C級質量等級驗收。考慮到鈦及鈦合金的焊接特點,標準還規定了焊縫表面的顏色要求,銀色和黃色為合格,靠近保護氣體界限處允許有窄條狀深色帶,但出現暗褐色、紫色、藍色、灰色或灰白色則為不合格。
對于復試要求,與其他大多數材料的焊接工藝判定試驗基本一致,即某項試驗不合格,允許對該項做加倍復試。復試的試樣必須全部合格,其焊接工藝評定試驗才合格,否則焊接工藝評定試驗失敗。
該標準非常詳細地規定了工藝評定的認可范圍,確定認可范圍的原則是:將試驗中對焊縫質量有影響的焊接參數(或變量)挑選出來并限定其變化范圍,當這些參數(或變量)的變化超出允許范圍,導致焊縫質量變化時,需要做新的焊接工藝評定。這些參數包括:
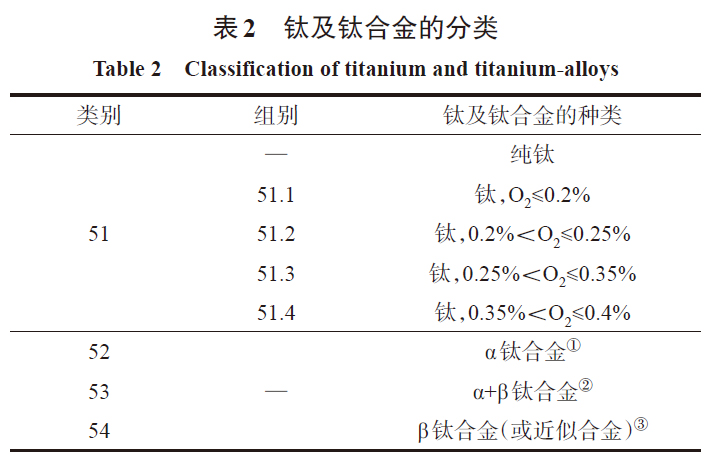
(1)母材類組:本標準以附錄的形式規定了母材的類組劃分,具體如表 2 所示。并在此基礎上規定了不同類組之間的認可范圍。
注:①52 類組包含的合金:Ti-0.2Pb;Ti-2.5Cu;Ti-5Al-2Sn;Ti-8Al-1Mo-1V;Ti-6Al-2Sn-4Zr-2Mo;Ti-6Al-2Nb-1Ta-0.8Mo。 ②53 類 組包含的合金:Ti-3Al-2.5V;Ti-6Al-4V;Ti-6Al-6V-2Sn;Ti-7Al-4Mo。③54 類組包含的合金:Ti-10V-2Fe-3Al;Ti-13V-11Cr-3Al;Ti-11.5Mo-6Zr-4.5Sn;Ti-3Al-8V-6Cr-4Zr-4Mo。
(2)試件尺寸:按照母材厚度、管徑和焊縫厚度分別規定了相應的認可范圍。對支管的角度也作了規定,夾角小于 90°時,適用于所有角度的支管。
(3)焊接方法:焊接方法是焊接工藝評定的主要參數,焊接方法變化時需要重新評定。
(4)焊接位置:焊接位置一般不屬于工藝評定的主要參數,但向下立焊(包括傾斜管在內)位置需要單獨評定。
(5)接頭種類:接頭種類的評定除了受其他條款(如直徑、厚度)的限定之外,還做了附加限定,具體如下:a. 對接焊縫適用于角焊縫,但產品焊縫以角焊縫為主時,應進行角焊縫評定;b. 管子的對接接頭認可了支接管接頭(支接角度≥60°);c. T形接頭的對接焊縫僅認可 T 形接頭的對接焊縫和角焊縫;d. 不帶襯墊的單面對接焊縫認可了雙面焊縫和 帶襯墊的單面焊縫;e. 帶襯墊的單面焊縫認可了雙面焊縫;f. 角焊縫僅認可角焊縫;g. 不允許將多道焊改為單道焊,反之也不可以。
(6)焊接材料:認可范圍為同類型號的焊接材料,其力學性能和化學成分相當。
(7)電流種類:電流種類和極性變化時,需要重新做評定。
(8)道間溫度:不得超過評定試驗所使用的最高道間溫度,否則需要重新做評定。
(9)焊后熱處理:不允許增加或取消焊后熱處理。評定時采用的焊后熱處理溫度允許在±20 ℃范圍內波動,但加熱、冷卻速率要和實際生產一致。
(10)背面保護:不帶背面氣體保護可以認可帶背面氣體保護,反之不允許;無保護罩的焊接認可帶保護罩的焊接,反之不允許。
(11)不同焊接方法的特殊要求:針對不同焊接方法,規定了相應的認可范圍。這些參數包括:保護氣體的種類、焊絲的配置、金屬過渡方式、是否填絲等。
以上要求均是GB/T 40801 標準的核心內容,需要嚴格遵循,是保證鈦及鈦合金這類活潑金屬材料產品在焊接質量上獲得一致性的基礎。
2.3 GB/T36234—2018《鈦及鈦合金、鋯及鋯合金熔化焊焊工技能評定》
GB/T 36234—2018《鈦及鈦合金、鋯及鋯合金熔化焊焊工技能評定》是我國在鈦及鈦合金材料焊接領域首次發布的有關焊工技能評定方面的國家標準,主要技術內容與國際標準 ISO 9606-5:2000《焊工考試熔化焊第 5 部分:鈦及鈦合金、鋯及鋯合金》一致。2000 年國際標準 ISO 9606-5 首次頒布,在國際上引起了廣泛關注,ISO 9606-5 被采用為歐洲標準(標準編號為:EN ISO9606-4)。根據 CEN(歐洲標準化委員會)的有關法規,正式頒布的歐洲標準在CEN成員國具備國家標準的法律效應。
本標準的主要內容包括范圍、引用文件、材料分組、主要參數及認可范圍、試驗及檢驗等,具體說明如下:
(1)本標準規定了鈦及鈦合金等材料的熔化焊焊工考試方法。需要強調的是,本標準僅適用于手工焊操作方法,包括手工 MIG、手工 TIG 和手工PAW。
(2)在引用文件上,對于因與ISO標準技術上差異較大而可能影響考試結果的并未采用我國標準,而是直接引用了相應的 ISO 標準,這是執行本標準時需要特別注意的地方。
(3)材料分組:為了最大限度地減少考試數量,將冶金和焊接特性類似的母材進行了分類。目前,在焊工考試和焊接工藝評定領域,國際上統一采用ISO/TR 15608 的材料分類方法。本標準完整采納了 ISO/TR 15608 的鈦及鈦合金分類方法,適用的材料組包括51~54、61~62。
(4)主要參數及認可范圍:原ISO 9606-5 對主要參數和認可范圍分別作了規定。考慮到實際應用的特點,本標準作了統一規定和處理,特別是對焊接位置和母材的認可范圍結合實際生產需要進行了必要的調整。認可范圍的限定原則依據國際通行慣例,即焊工如在給定條件下焊出合格的試件,即可認定他在同等條件或操作難度較低的條件下也具備同樣的能力。
考試采用規定的焊接方法,按照GB/T 16672 規定的焊接位置進行施焊,對于管H-L045位置適合所有位置。焊縫形式包括對接(板對接和管對接)焊縫和角焊縫兩種。焊接時為同類組材料的互焊,即51+51、52+52等。
(5)試驗及檢驗:本標準對焊工考試的監督僅做了原則規定,而對考試中所涉及的一些具體環節提出了較為詳細的要求。具體內容包括:板或管對接以及板或管角焊縫試件的形式和尺寸、與生產實際相適應的焊接條件、包含目視檢查在內的各種探傷和彎曲試驗方法、性能檢驗用試件和試樣的尺寸、制備和試驗要求等。
(6)其他:對試件的質量評定、復試、有效期、證書等方面內容均提出了相應的要求。
需要指出的是,本標準在轉化時增加了焊工資格證書推薦格式、焊工考試認可標記、證書延期需確認的內容以及鈦及鈦合金等材料的分類指南,以附錄形式給出。另外,還統一規定了焊工考試的主要參數及認可范圍,并對焊接位置和母材的認可范圍進行了必要的調整。這些都是從我國國情出發,制訂更加適合國內使用的標準。
綜上,目前發布的焊接工藝評定方法包括適用于厚度較小板材的手工焊和激光焊技術,對于大厚度的鈦板,雖然可以采用激光填絲焊,但如果構件外形尺寸許可,采用電子束深熔焊更為適合,例如目前 110mm厚的深海潛水器是采用電子束一次焊接完成的。因此,有必要制定我國的鈦及鈦合金電子束焊接工藝評定標準,以滿足國防和工業的產品制造需求。
3、鈦及鈦合金焊縫缺陷的無損探傷標準評述
焊接中焊縫缺陷一般難以避免。目前發布的有關鈦及鈦合金焊縫質量檢測的國家標準有 3 項:GB/T 37910.1—2019《焊縫無損檢測射線檢測驗收等級第 1 部分:鋼、鎳、鈦及其合金》,GB/T 35367—2017《潛水器鈦合金對接焊縫X射線檢測及質量分級》和 GB/T 35361—2017《潛水器鈦合金對接焊縫超聲波檢測及質量分級》。
3.1 鈦及鈦合金焊縫的射線檢測
鈦及鈦合金焊縫射線檢測的國家標準包括GB/T 37910.1—2019 和GB/T 35367—2017,前者修改采用 ISO 10675-1:2016 的內容,后者為我國自行研制的標準。
標準 GB/T 37910.1 包括范圍、引用文件、檢測技術、通則、驗收等級等 5 項內容。其中驗收等級包含鈦及鈦合金材料在內的對接焊縫射線檢測缺欠顯示的驗收等級,與焊接標準、檢測標準、規范或法規有關,適用于通過比較按照引用的 GB/T 3323.1或 GB/T 3323.2 檢測出的焊縫射線底片或數字化圖像上的缺欠尺寸與本標準規定的缺欠限值,來判定被檢焊縫是否滿足焊縫質量等級。
在 GB/T 37910.1 標準中,根據焊縫質量等級規定,射線檢測引用 GB/T 3323.1 或 GB/T 3323.2 的A級和B級進行,如表 3 所示。射線檢測前應按 GB/T32259 進行目視檢測與評定。此外,標準詳細給出表面和內部各種探傷缺陷按Ⅰ到Ⅲ級進行驗收的具體規定,相比 ISO 10675-1,增加了局部密集氣孔需滿足球形氣孔的驗收要求,附錄還給出了缺陷面積的計算方法。
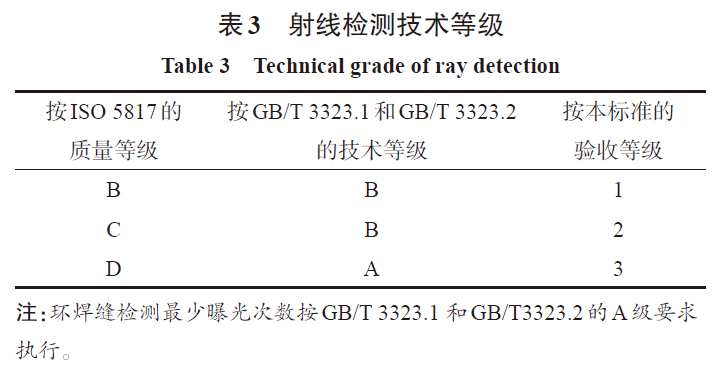
在我國發布實施的標準GB/T 35367 中,包含范圍、引用文件、術語和定義、人員資質和輻射防護、設備和器材、檢測準備、檢測方法、底片質量、質量分級和檢測報告等 10 項內容。標準適用范圍是外注:環焊縫檢測最少曝光次數按GB/T 3323.1 和GB/T3323.2的A級要求執行。
徑不小于 500 mm、壁厚在 5~110mm范圍內的深潛器鈦合金對接焊縫。其他類型的鈦合金對接焊縫的射線檢測也可參照執行。與前述的GB/T 37910.1相比,除了驗收等級的規定,該標準在檢測設備和檢 測方法上也有具體描述,而不是簡單的文件引用。
在設備和器材中,為適用于 110mm的檢測厚度,X射線機對于被檢焊縫應具有足夠的穿透力和曝光量,故采用 T2 和 T3 類膠片,不采用 T4 類膠片,增感屏采用厚度 0.10 mm的鉛箔增感屏。在檢測準備過程中,射線檢測需在焊接完成 48 h 后進行,焊縫及熱影響區表面質量應經檢査并合格,否則應對表面作適當的修整。此外,該標準在檢測方法中還
給出了適合鈦合金的材料透照厚度與最高允許透照電壓的關系圖,可作為不同厚度鈦合金射線照相時的參考。
在質量分級中,標準GB/T 35367 將鈦合金焊縫中存在的缺陷簡單分為裂紋、未熔合、未焊透、條形缺陷、圓形缺陷 5 種類型。根據缺陷性質、數量和密集程度,將焊縫質量等級劃分為Ⅰ、Ⅱ、Ⅲ級,其中Ⅰ、Ⅱ級焊縫應不存在裂紋、未熔合、未焊透、條形缺陷、根部內凹和根部咬邊等各類缺陷。但是與 GB/T37910.1 相比,對于圓形缺陷之外缺陷的形狀、數量和密集程度的描述較為粗糙。為此,建議在鈦及鈦合金焊縫射線探傷時,可以將兩個標準參照使用。
3.2 鈦及鈦合金的超聲檢測
深海載人潛水器是海洋開發的前沿與制高點之一,其水平可以體現出一個國家材料、控制、海洋學等領域的綜合科技實力。我國近幾年來“蛟龍”號、“奮斗者”號深海潛水器的研究和成功應用,帶動了超厚板鈦合金容器的焊接進步。2017 年,我國首次發布了 2 項有關潛水器鈦合金對接焊縫無損檢測的國家標準,除了前述的 GB/T 35367—2017《潛水器鈦合金對接焊縫X射線檢測及質量分級》,還有 GB/T 35361—2017《潛水器鈦合金對接焊縫超聲波檢測及質量分級》,這些標準正是這一階段成果的體現。
在GB/T 35361 標準中,包含范圍、引用文件、術語和定義、人員資質、設備、試塊、檢測準備、距離-波幅曲線、檢測方法、缺陷定量檢測、質量分級和檢測報告共 12項內容。
本標準的適用范圍與前述 GB/T 35367 基本一致,但考慮到超聲波傳播的特殊性,板厚下限有所提升,即標準適用于外徑不小于 500 mm、壁厚 10~110mm的深潛器鈦合金對接焊縫。當然其他類型的鈦合金對接焊縫的超聲檢測也可參照執行。
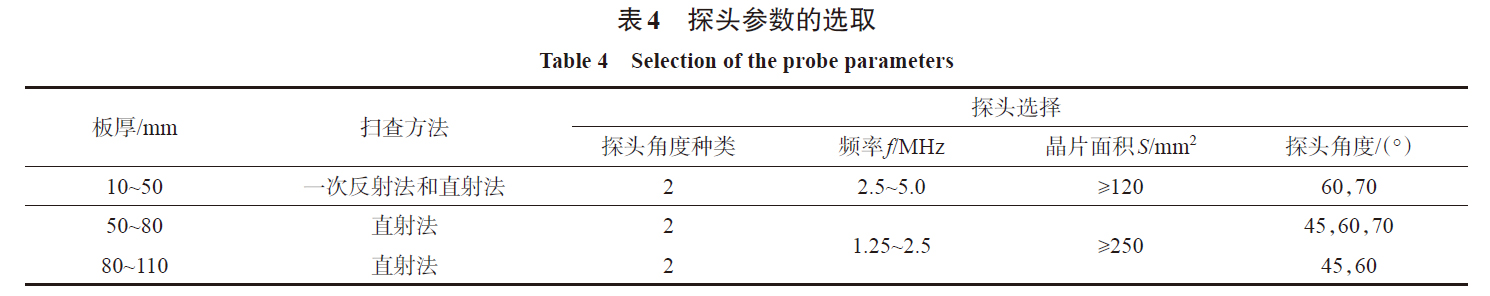
在設備一項中,對于不同厚度的鈦合金規定了不同的探頭參數,如表 4 所示。
選用試塊時,其材質應與潛水器用鈦合金材質相同或相近。在檢測準備過程中,同樣要求檢測在焊接完成 48 h 后進行,檢測區寬度應是焊縫本身寬度與焊縫兩側各相當于母材公稱厚度30%的總和,焊縫兩側寬度應不小于 10 mm,最大為 30 mm。檢測部位的表面粗糙度不大于 12.5 μm。在探頭的選擇和掃查方式中,規定至少選用兩種角度的探頭分 別掃查,利用一次反射法和直射法在焊縫的雙面雙側進行檢測。
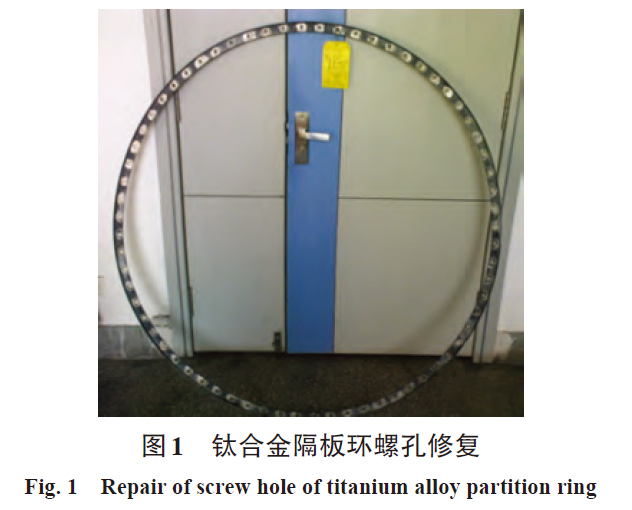
需要說明的是,還有一種比較適用于鈦及鈦合金焊縫無損探傷的方法——熒光探傷,該技術特別適合檢測表面極其細微狀的裂紋、氣孔等缺陷,且早已在一些航空用零部件上被強制使用,如航空發動機用鈦合金隔板環表面螺孔修復(見圖 1)。建議編制相應的鈦及鈦合金焊縫熒光檢測標準,以滿足類似焊接件存在表面細微缺陷檢測的需求,這類缺陷采用射線或超聲方法往往難以檢測出來。
4、結論與展望
鈦及鈦合金憑借其優異的性能正在得到越來越廣泛的應用,相對應的焊接技術也要求有相應的國家標準作為參考,目前我國的鈦及鈦合金熔化焊技術已發布7項標準,在一定程度上滿足了此方面的需要,但還存在一些不足,希望未來能夠加以補充和完善。
(1)目前可用的鈦及鈦合金焊接工藝標準涵蓋了 MIG、TIG 和 PAW,還有激光焊接技術。比較而言,小厚度的鈦板焊接適合采用常規的熔化焊工藝和激光深熔焊,大厚度的鈦板雖然可以采用激光填絲焊,但如果構件外形尺寸許可,采用電子束深熔焊更為適合。建議盡快制定我國的鈦及鈦合金電子束焊接工藝評定標準,以滿足國防和工業的產品制造需求。
(2)焊接接頭的質量和分級要靠無損檢測技術進行評價。目前鈦及鈦合金焊縫的無損檢測標準方法有射線法和超聲法,基本可以滿足大部分鈦及鈦合金板材焊縫的探傷需求。但是對于一些薄板異形構件,當表面存在極其細微狀缺陷時,熒光法是有效的探傷手段。有必要盡快制定我國自己的鈦及鈦合金表面缺陷熒光檢測標準,以滿足相應產品的使用需求。
參考文獻:
[1] 李德強,王樹森,包恩達.鈦合金材料在船舶材料上的應用與發展 . 世界有色金屬,2015(9):127-128.LI DQ,WANGSS,BAO ED.Titaniumalloymaterialintheshipinthematerialapplicationanddevelopment[J].WorldNonferrousMetals,2015(9):127-128.
[2] 鄒武裝 . 鈦手冊[M]. 北京:化學工業出版社,2012.
[3] 徐楷昕,雷振,黃瑞生,等 . 擺動工藝對鈦合金窄間隙激光填絲焊縫成形及氣孔率的影響[J]. 中國激光,2021,534(06):143-151.XU KX,LEI Z,HUANG RS,et al.EffectsofOscillationParametersonWeldFormationandPorosityofTitaniumAlloyNarrow-GapLaserWireFillingWelding[J].ChineseJournalofLasers,2021,534(06):143-151.
[4] FANGNW,GUO EJ,XU K,et al.In-situobservationofgraingrowthandphasetransformationinweldzone ofTi-6Al-4Vtitaniumalloybylaserweldingwithfiller wire[J]. MaterialsResearchExpress,2021,8(5):056507.
[5] YANGT,DU X,CHEN W,et al.Microstructureevolutionanddeformationresistanceofheavy-thicknessTi-6Al-4V narrow-gapweldedjoints[J]. aterialsLetters, 2019,250:116-118.
[6] 虞鴻江,范如意,黃堅,等 . TC11 高強鈦合金激光焊接接頭的顯微組織與力學性能[J]. 中國有色金屬學報,2015,25(01):1-8.YU HJ,FANRY,HUANG J,et al.Microstructureand mechanicalpropertiesofhigh-strengthTC11titanium alloyjointsweldedbylaserbeam[J]. TheChinese JournalofNonferrousMetals,2015,25(01):1-8.
[7] XU PQ,LI L,ZHANG C.Microstructurecharacterization oflaserweldedTi-6Al-4Vfusionzones[J]. Materials Characterization,2014,87:179-185.
[8] GONG Y,WANG S,JUAN L I,et al.Microstructure evolution ofthickTC4titaniumalloyvacuumelectronbeam weldedjoint[J]. TransactionsoftheChinaWelding Institution,2017,38(9):91-96.
[9] 房衛萍,肖鐵,張宇鵬,等 . 超厚板 TC4 鈦合金電子束焊接接頭應力腐蝕敏感性[J]. 焊接學報,2019,40(12):121-128.FANGWP,XIAO T,ZHANG YP,et al.Stresscorro‐sion cracksensitivityofultra-thickTC4titaniumalloyelectron beamweldingjoints[J]. TRANSACTIONSOF THECHINAWELDINGINSTITUTION,2019,40 (12):121-128.
[10] 余陳,張宇鵬,房衛萍,等 . 焊后熱處理對 100 mmTC4 鈦合金電子束焊接頭殘余應力的影響[J]. 材料熱處理學報,2018,39(07):151-155.YU C,ZHANG YP,FANGWP,et al.Effectofpostweldheattreatmentonresidualstressof100mmTC4titanium alloyweldedbyelectronbeamweldingJ].TransactionsofMaterialsandHeatTreatment,2018,39(07):151-155.
[11] 籍龍波,胡樹兵,李行志,等 . 電子束焊接 Ti-6Al-4V合金接頭的疲勞裂紋尖端微區形態[J]. 中國有色金屬學報,2011,21(01):102-109.JI LB,HU SB,LI XZ,et al.MorphologiesatfatiguecracktipofTi-6Al-4Velectronbeamweldingjoints[J]. TheChineseJournalofNonferrousMetals,2011,21(01):102-109.
[12] GB/T 30562-2014 鈦及鈦合金焊絲[S].
[13] GB/T 40801-2021 鈦、鋯及其合金的焊接工藝評定試驗[S].
[14] GB/T 36234-2018 鈦及鈦合金、鋯及鋯合金熔化焊焊工技能評定[S].
[15] GB/T 37901-2019 高溫鈦合金激光焊接技術要求[S].
[16] GB/T 37910.1-2019 焊縫無損檢測射線檢測驗收等級 第 1 部分:鋼、鎳、鈦及其合金[S].
[17] GB/T 35367-2017 潛水器鈦合金對接焊縫X射線檢測及質量分級[S].
[18] GB/T 35361-2017 潛水器鈦合金對接焊縫超聲波檢測及質量分級[S].
[19] 方乃文,郭二軍,徐鍇,等 . 鈦合金激光填絲焊縫晶粒生長及相變原位觀察[J]. 中國有色金屬學報,2021. DOI:10.11817/j.ysxb.1004.0609.2021-42064.FANGNW,GUO EJ,XU K,et al.In-situobservationof graingrowthandphasetransformationinlaserweldingoftitaniumalloywithfillerwire[J]. TheChinese Journal ofNonferrousMetals,2021. DOI:10.11817/j. ysxb.1004.0609.2021-42064.
