1.2 以 ZTi2 為材料制造艦船泵
對鈦研究較早的國家是俄羅斯,在研究初期,鈦主要應用在飛機上,可以作為飛機的發動機組件和機翼等,但由于鈦的成本較高,在一定程度上限制了鈦的應用。鈦合金的出現實現了鈦更廣泛應用的設想,隨著研究的深入,鈦合金也慢慢地被應用在艦船上。
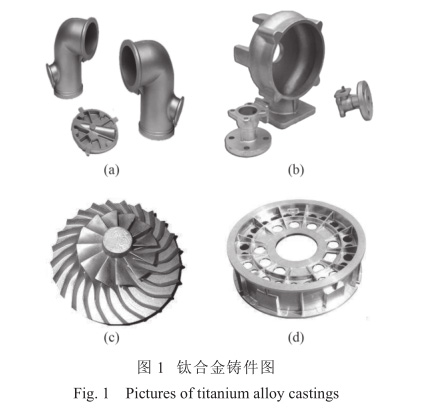
鑄造技術的進步,也更進一步推進了鈦合金的發展,通過合適的鑄造工藝,鈦合金可以被鑄造成薄壁、結構較為復雜的組件。現在鈦合金鑄件在現在艦船、飛機及其他設備零部件上都有應用,常用的鈦合金鑄件如圖 1 所示。
由于鈦合金優良的耐腐蝕性能和力學性能,鈦合金可以按生產的實際需求被加工成滿足需求的各種的形狀的鑄件。泵在機械裝備中,都是極其重要的動力源泉,艦船作為一種大型的設備,更要求其動力設備有較好的壽命和質量。鈦合金在艦船上的最主要的應用之一就是制造鈦合金泵體。本文以 ZTA2 為材料加工鈦合金泵體。
選定材料后,根據要成型的鑄件的尺寸和結構特征選擇合適的澆注系統對鑄件的成型和質量也具有非常重要的影響。本文選擇的澆注系統為底注開放式,澆道包括直澆道和橫澆道,直澆道的半徑為 30 mm,橫澆道的橫截面為 40 mm 的正方形。根據要鑄造的泵
的造型,通過設計圖紙、選擇材料設計生產出合適的鑄型,本文選擇石墨材質鑄型。整個澆鑄系統要在真空環境下進行。在澆注之前,在真空環境中將鑄型加熱到 1 000 ℃下,并在此溫度下保留 3 h。所有的澆注完成后,將鑄件在熔爐中自然冷卻 3 h,在溫度冷卻至 250 ℃時將鑄件取出,此時根據需求還可以對鑄件進行打磨等工藝,實現小的微調。經過處理后,得到的鑄件尺寸和需求的一致,能完美的滿足需求。
對鑄件泵進行力學性能的測試,同時對 ZTA2 澆鑄前的試樣和澆注后的隨爐鑄件在室溫下按國標的方法進行化學成分和力學性能的測試,在化學成分的測試中,Ti 的含量在鑄件和基材中的一樣,并沒有在澆鑄過程中損失,其他元素的測試的數據和力學性能數據分別如表 2 和表 3 所示。
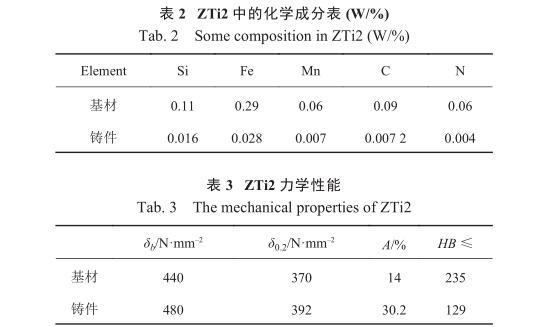
從表 2 的數據可看出,澆鑄成型后的鑄件中的Si,Fe,Mn,C,N 等元素的含量都大量的降低,其中 Si,Fe,Mn 是 ZTi2 的主要成分,C,N 含量的減少降低了鑄件的脆性,保證鑄件具有更好的性能。N、C 是 ZTi2 中的雜質組分,其含量的減少說明在澆鑄過程中,基材的質量得到提升。
表 3 中的力學性能數據說明,澆注成型的鑄件泵的力學性能與基材相比,力學性能都有所提高。我們將表 2 和 GB/T15073-1994《鑄造鈦及鈦合金牌號和化學成分》、將表 3 的數據和 GB/T6614-1994《鈦及鈦合金鑄件》進行對比 [3] ,比較之后發現,我們澆注得到的鑄件泵符合標準對鑄件的要求。
2、結論
1)鈦合金通過澆注工藝,可以制得多種結構的鈦合金鑄件。
2)鈦合金基材通過合理的澆注工藝,可以得到力學性能比基材高的鈦合金鑄件。
3)通過適當的澆注工藝,可以得到滿足國家相關標準的鈦合金鑄件。
參考文獻:
[1] LMAM M A, CHU H P, RATH B B. Fatigue properities of titanium alloy Ti-6Al-2Cb-Ta-0.8Mo [J]. Corrosion Engineering, 1999, 48(9): 597–602.
[2] 范玉利, 鈦合金鑄件在造船工業中的應用[J]. 艦船科學技術 1997, 19(2).
[3] 胡和平, 楊學東, 鄭申清. 鈦合金泵體鑄造工藝研究 [J]. 材料開發與應用, 2010: 35–37.
