拉伸試驗由RG3050微機控制電子萬能試驗機完成,拉伸速率為0.5mm/min;硬度檢測采用HVS–1000數顯維氏硬度計,載荷1kg,加載時間15s。
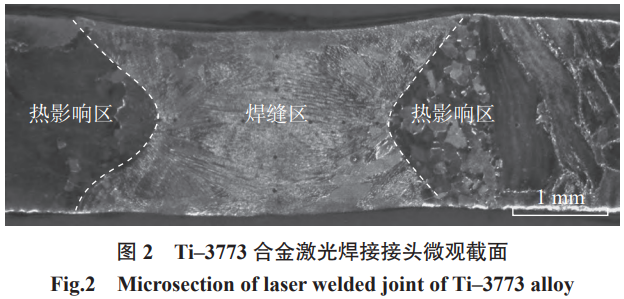
1.3Ti–3773合金激光焊接接頭極化曲線測定Ti–3773合金試樣激光焊接后,從其焊縫、熱影響區(qū)、母材沿焊縫中心部位分別截取3個尺寸為10mm×10mm×3mm的試樣。焊接接頭微觀截面的整體形貌如圖2所示。
試樣經過處理后,在室溫下采用Auto-Lab電化學工作站,根據標準ASTMG5在3.5%NaCl溶液中進行極化曲線測定。試驗采用三電極體系,參比電極為飽和甘汞電極(SCE),輔助電極為鉑電極。電化學腐蝕具體試驗參數:掃描速率0.06mV/s、測量電勢–800~+120V,全浸泡腐蝕時間30min。
2、結果與分析
2.1焊接性能
Ti–3773合金在焊接功率1900W、2200W、2400W、2700W,焊接速度14mm/s工藝參數下,自熔焊焊接接頭微觀截面如圖3所示。當焊接功率1900W時,接頭未被完全焊透(圖3(a));當焊接功率增加到2200W、2400W時,合金被焊透,此時焊縫呈“丁”字形,焊縫下端變窄(圖3(b)和(c));當焊接功率增加到2700W時,焊縫呈“X”或“沙漏”形(圖3(d)),此時,焊縫平整,紋理連續(xù)、清晰,無各種缺陷。
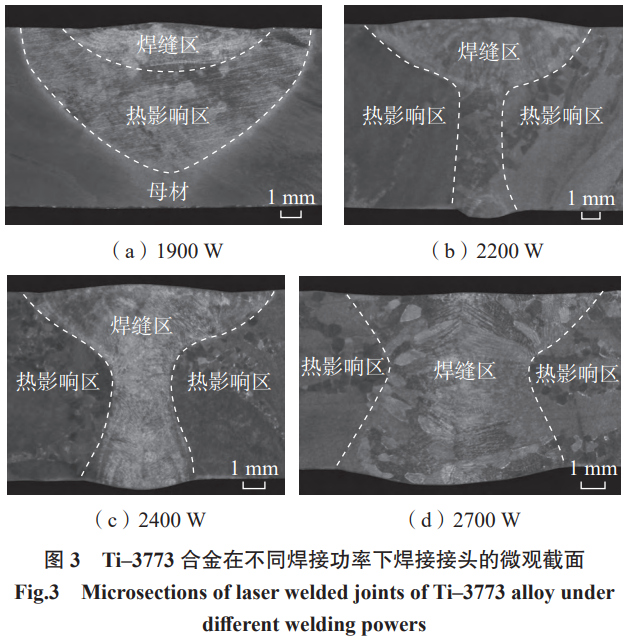
合金以焊接速度10mm/s、焊接功率2200W焊接時,焊縫呈“丁”字形,與圖3(b)和(c)一致;以焊接速度10mm/s、焊接功率2300~2500W焊接時,自熔焊微觀截面與圖3(d)一致。
合金分別在焊接功率2600W、焊接速度10mm/s和焊接功率2900W,焊接速度14mm/s焊接后,拉伸性能見表2,可以看出,合金的強度明顯降低。
表2Ti–3773合金在不同焊接參數下的拉伸性能
| 拉伸性能 | 母材 | 焊縫 | |
| 焊接功率2600W,焊接速度10mm/s | 焊接功率2900W,焊接速度14mm/s | ||
| 抗拉強度/MPa | 1083.14 | 563.15 | 558.74 |
| 屈服強度/MPa | 694.82 | 435.56 | 427.67 |
| 斷后伸長率/% | 9.93 | 18.31 | 18.64 |
2.2顯微組織
圖4為焊接前Ti–3773合金的原始組織。經過鍛造后,鈦合金β晶粒較為粗大且變形。由于鈦錠體積大,在空冷過程中冷卻較慢,少量細小的α相在變形β晶粒及其晶界處析出。
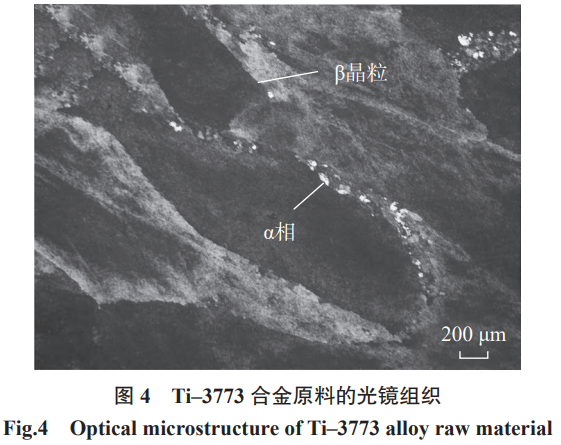
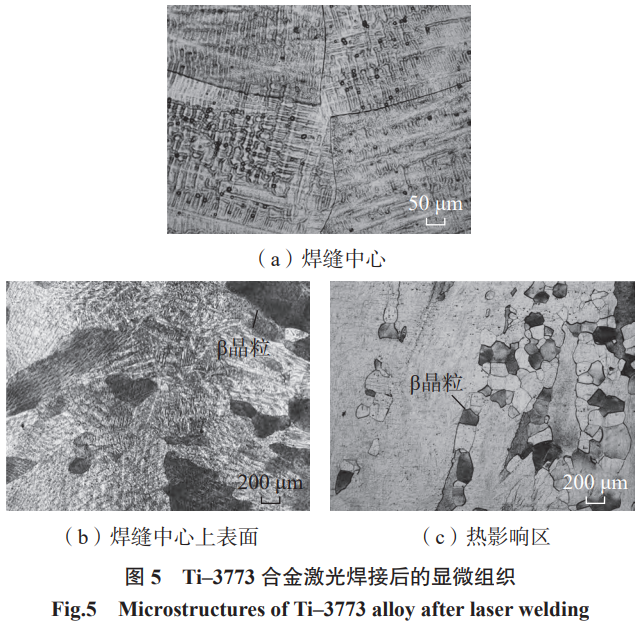
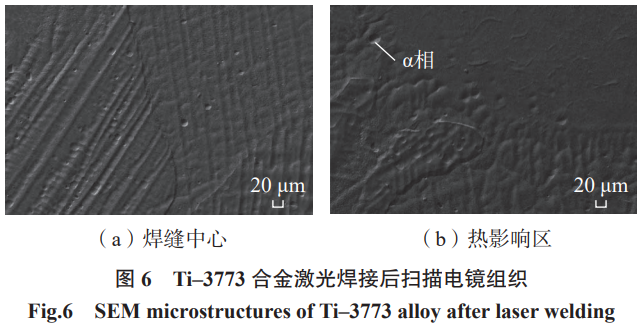
圖5為Ti–3773合金經過焊接功率2400W,焊接速度10mm/s激光焊接后的顯微組織。焊縫中心為非常粗大的β晶粒(圖5(a));在焊縫中心上表面仍可見粗大β晶粒(圖5(b));而在熱影響區(qū),β晶粒碎化,幾乎找不到較大的β晶粒(圖5(c))。焊縫截面中心呈樹枝晶的鑄造組織(圖6(a));細小的α相在熱影響區(qū)出現(圖6(b))。
2.3物相分析
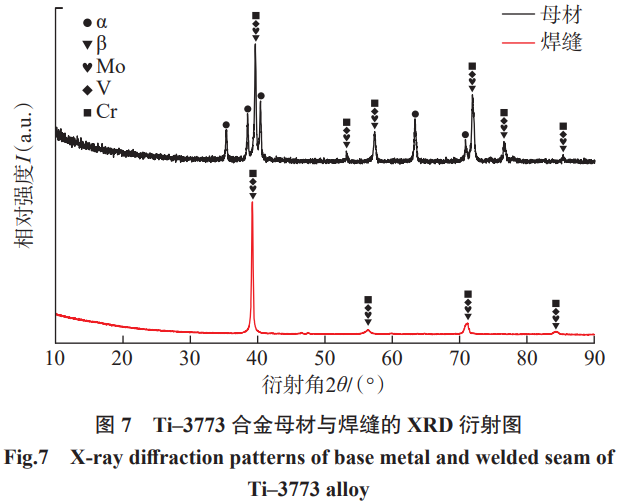
Ti–3773合金的XRD衍射圖譜如圖7所示。Ti–3773合金中含β相穩(wěn)定元素V、Cr,尤其有質量分數6.9%的Mo元素(表1)。鈦合金中的α相屬于密排六方結構,β相以及Mo、V、Cr元素同屬于體心立方結構。根據晶體結構分析,Ti–3773合金經過激光焊接后母材與焊縫中強度較大的衍射峰為β相以及Mo、V、Cr元素,母材中應含β相和α相;而焊縫中α相的衍射峰則很弱,幾乎完全看不到。焊縫中只存在β相,無α相(圖7)。由XRD衍射圖可以推斷,焊縫中心應該由單一的β相組成。
2.4最佳焊接參數下的拉伸性能與硬度結果
Ti–3773合金的拉伸性能如圖8所示。3塊母材試樣的抗拉強度分別達到了1231.53MPa、1161.47MPa和1203.91MPa;3塊焊接接頭則僅為721.29MPa、987.55MPa和858.65MPa。焊接接頭的抗拉強度平均值為母材的71.38%。3塊焊接接頭試樣的伸長率分別達20.37%、14.56%和15.68%;而3塊母材的伸長率則僅分別為5.38%、7.46%和6.21%。焊接接頭的伸長率平均值是母材的265.67%,這說明Ti–3773合金焊接接頭具有更好的塑性。
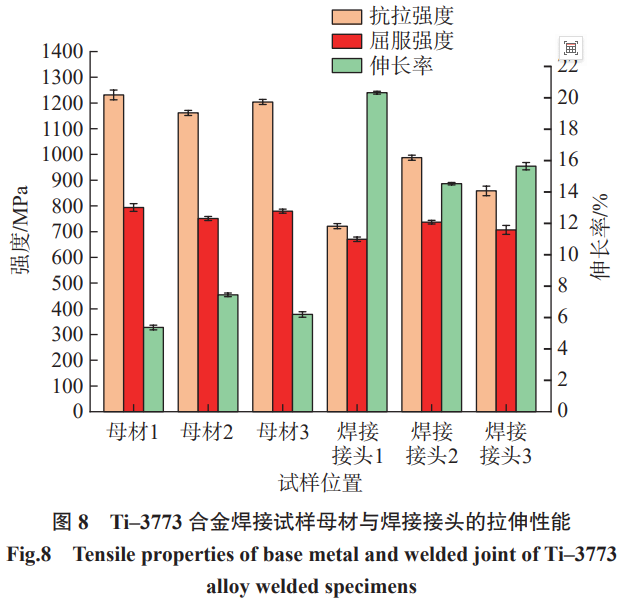
圖9為該試樣激光焊接后母材與焊接接頭拉伸時的應力–應變曲線。Ti–3773合金焊接接頭3塊試樣在拉伸過程中,其應力–應變曲線均延伸的較長,而母材3塊試樣的應力–應變曲線雖延伸的較短,但表現出較高的應力值。
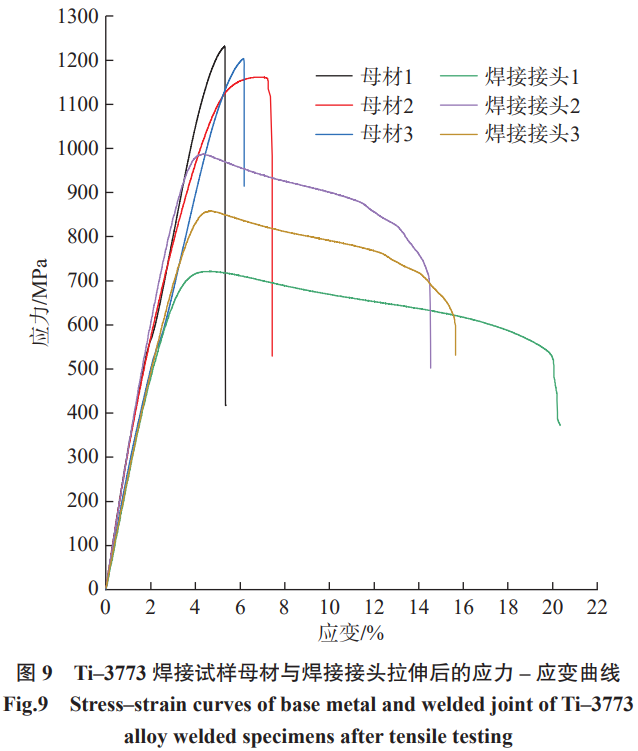
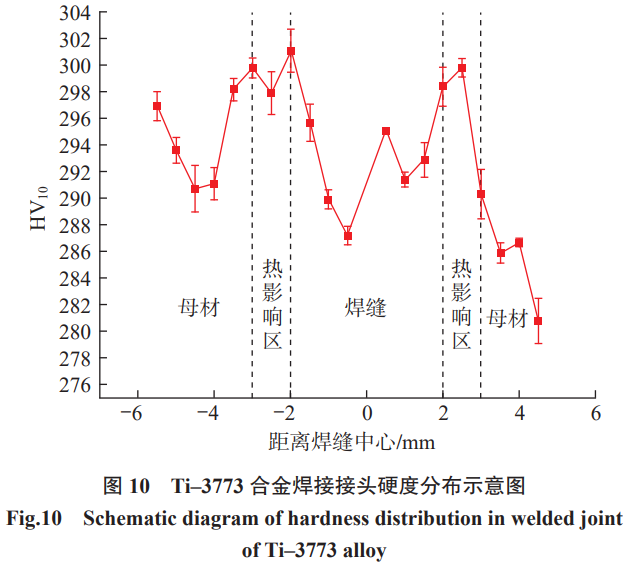
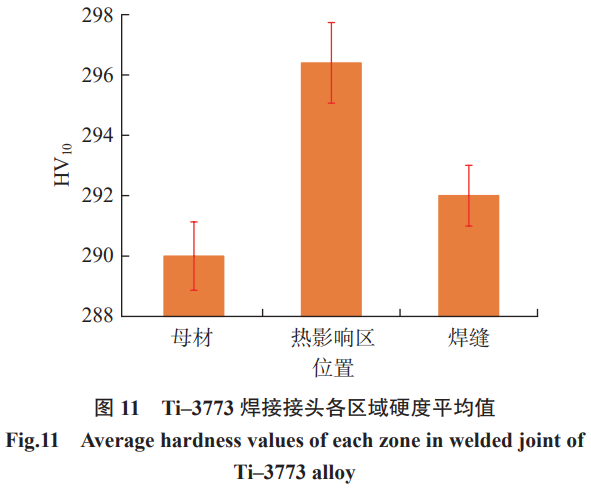
圖10為Ti–3773合金焊接接頭各區(qū)域硬度分布示意圖。熱影響區(qū)表現出硬度最高值(301.1HV10);母材有的部位表現出較高的硬度(296.9HV10),有的部位硬度又為最低值(280.8HV10)。熱影響區(qū)的平均硬度(296.4HV10)遠高于母材和焊縫(圖11)。
2.5斷口特征
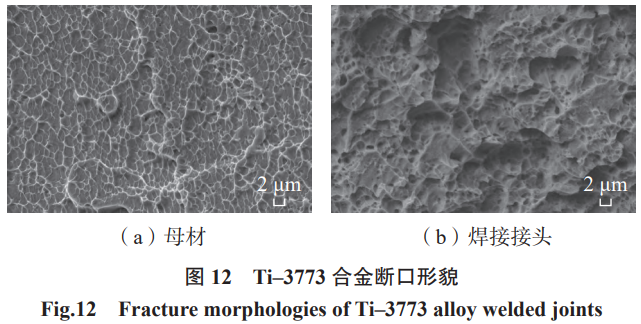
圖12為Ti–3773合金母材與焊接接頭掃描電鏡拉伸斷口。母材的斷口為韌窩斷口形貌(圖12(a)),說明母材經過相當程度的塑性變形;焊接接頭的韌窩孔洞明顯加深(圖12(b)),表明與母材相比,激光焊接接頭的塑性變形能力更好。
2.6極化曲線結果
Ti–3773合金母材與焊接接頭極化曲線如圖13所示。盡管從熱影響區(qū)和焊縫處取樣測其極化曲線存在誤差,但母材、熱影響區(qū)及焊縫的耐腐蝕性能仍明顯不同。表3為從動電位極化曲線數據上測算出的腐蝕參數。
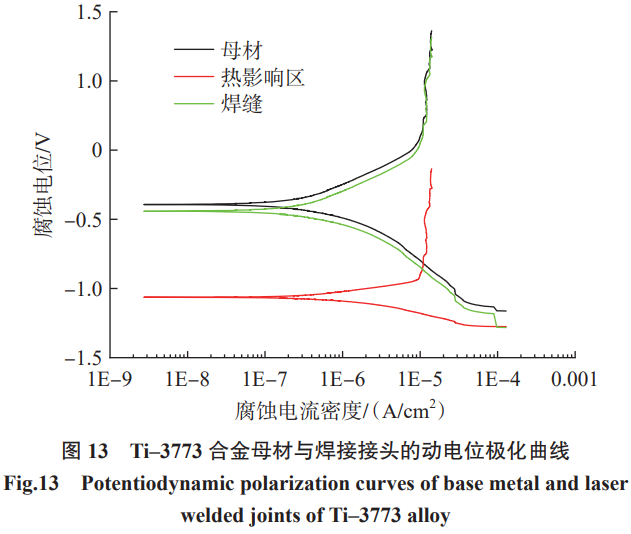
表3Ti–3773合金動電位極化曲線估算的腐蝕參數
| 試樣名稱 | 自腐蝕電位/V | 腐蝕電流密度/(×10–7A/cm2) |
| 母材 | –0.3929 | 1.97515 |
| 焊縫 | –0.4416 | 1.97515 |
| 熱影響區(qū) | –1.066 | 3.6191 |
從表3可以看出,Ti–3773合金焊接后,其母材、焊縫與熱影響區(qū)部分的自腐蝕電位差異明顯,而腐蝕電流密度母材與焊縫完全一致,均為1.97515×10?7A/cm2。Ti–3773合金自腐蝕電位最高的是母材金屬,為–0.3929V,最低的是熱影響區(qū),為–1.066V,該處腐蝕電流密度最高,達3.6191×10?7A/cm2。
2.7焊接性能、拉伸性能與腐蝕性能分析
2.7.1焊接性能
分別以焊接速度10mm/s、14mm/s進行焊接,當焊接功率較小時,焊縫呈“丁”字形,此時不利于薄板之間的對接焊,容易發(fā)生未熔合、組織成分偏析等焊接缺陷。當焊接功率增加,焊縫呈“X”形(圖3(d)),此時焊縫質量最好。焊接功率繼續(xù)增加,焊縫拉伸性能變差(表2),這源于焊接功率過大,焊接區(qū)域過熱所致。由于過熱導致晶粒粗大,強度降低,其抗拉強度僅為最佳焊接參數下的50%。因此,Ti–3773合金最佳的焊接參數范圍:焊接功率為2300W、2400W、2500W,焊接速度10mm/s;焊接功率為2600W、2700W、2800W,焊接速度為14mm/s。
2.7.2拉伸性能
Ti–3773合金焊接后,焊縫中心由平行生長的胞狀樹枝晶鑄態(tài)組織組成(圖5(a))。在焊接熱循環(huán)下,已經凝固的焊接熔池溫度下降緩慢,熔池內游離的籽晶以熔合線上局部熔化的母材作為形核的基底進行非自發(fā)形核,而這些基底的取向互不相同,取向與熱流方向平行的枝晶相對于取向不利的枝晶生長速度更快,它們會占據更多的生長空間,抑制了取向不利的枝晶生長,從而使晶體表現出競爭性生長。焊接完成后β相在凝固時充分生長結果,使焊縫表面存在較大的β晶粒(圖5(b))。
本研究鈦合金含有的Mo、V、Cr是β相穩(wěn)定元素,Mo的質量分數為6.9%(表1),Mo的添加使鈦合金強度提高。根據文獻,Mo當量的計算公式為:
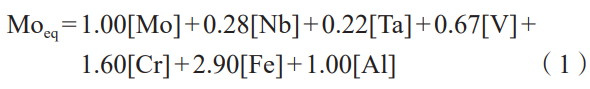
式中,各數字表示相應元素的質量分數。根據式(1)進行計算,Ti–3773合金中,鉬的質量分數為20.46%。根據文獻,此β鈦合金可以獲得100%的β相,并且激光焊接熔池的冷卻速度極快,α相來不及析出,所以可以確定試驗鈦合金的激光焊接焊縫物相為單一的β相(圖7)。如前文所述,在焊接熱循環(huán)下,焊縫為粗大的β晶粒(圖5(a))。根據霍爾–佩奇公式,晶粒粗大則強度降低,而伸長率提高。一方面,Ti–3773合金中的Al、Mo、V、Cr元素,本身不僅細化晶粒,對合金起著細晶強化的作用,同時對合金還有固溶強化的作用;另一方面,母材中除β晶粒還有細小α相析出(圖4),對于這種亞穩(wěn)態(tài)β型鈦合金,其強度主要來源于α相的沉淀行為,也就是說母材中還存在著沉淀強化。然而,強度提高的同時也會損失塑性。因此,合金激光焊接后母材的強度遠高于焊接接頭,而焊接接頭的伸長率則高于母材(圖8和9),激光焊接接頭表現出了更好的塑性變形能力(圖12)。
熱影響區(qū)部位β晶粒尺寸較焊縫區(qū)小(圖5(c)),因其晶界密度增加,造成細晶強化;在焊接熱循環(huán)影響下,β晶界部位α相析出(圖6(b)),造成沉淀強化。因此,熱影響區(qū)的硬度達到了最高值(圖10和11)。由于母材部位存在α相的沉淀強化作用,當硬度測試時硬度計壓頭恰好打在α相沉淀析出的點上,致使其表現出較高的硬度;由于細小α相的沉淀析出是少量的,當壓頭恰好沒有打在α沉淀相的析出部位,而僅僅打在粗大的β晶粒內部時,會使其表現出最低值。因此,焊縫左右側的母材硬度差異較大(圖10)。
2.7.3腐蝕性能
Mo的添加改善了焊接鈦合金的腐蝕性能,同時,Ti–3773合金激光焊接后的腐蝕性能還直接受其顯微組織所影響。晶粒細化能夠加速材料的腐蝕速度,平均晶粒尺寸降低,鈦合金的耐腐蝕性變差。焊接接頭熱影響區(qū)存在α、β兩個相,這兩個相的標準電極電位不同,因此在腐蝕溶液中會形成腐蝕微電池,加速焊接接頭的腐蝕。熱影響區(qū)的組織最細,其微電池數目最多,自腐蝕電位最低,熱影響區(qū)耐腐蝕性能最差。晶粒平均尺寸越大的材料,其耐腐蝕性越高。晶粒尺寸增大后晶界能的減少使得腐蝕表面的宏觀總體缺陷數量減少,耐蝕性提高。材料的自腐蝕電位越高,同時腐蝕電流密度值越低,其耐腐蝕性能越好。母材的β晶粒粗大,其微電池數目最少,因此自腐蝕電位最高(圖13和表3),其耐蝕性最好。
Ti–3773合金焊接后,將母材、焊縫區(qū)與熱影響區(qū)部分的極化曲線(圖13)以及其自腐蝕電位和腐蝕電流密度進行比較(表3),母材的自腐蝕電位高于焊縫區(qū)與熱影響區(qū),母材具有相對較弱的腐蝕傾向。經過激光焊接后,合金焊接接頭部位的耐蝕性變差,熱影響區(qū)的自腐蝕電位值最低(表3),而腐蝕電流密度最高,說明熱影響區(qū)具有最差的耐腐蝕性能。因此,由于微電池作用,Ti–3773合金的母材、熱影響區(qū)與焊縫區(qū)中,母材的耐腐蝕性能最好。經過激光焊接后,Ti–3773合金不同區(qū)域的耐蝕性表現為:母材焊縫區(qū)熱影響區(qū)。
3、結論
(1)本文研究新型Ti–3773合金激光自熔焊接最佳的焊接參數范圍:焊接功率為2300W、2400W、2500W,焊接速度為10mm/s;焊接功率為2600W、2700W、2800W,焊接速度為14mm/s。
(2)在焊接功率2400W,焊接速度10mm/s下,合金母材組織為粗大的β晶粒和少量的細小α相。激光焊接后,焊縫中心由單一粗大的β相組成,在熱影響區(qū)處轉為細小的β晶粒和少量的彌散的α相。
(3)在焊接功率2400W,焊接速度10mm/s下,合金激光焊接接頭的抗拉強度平均值為855.83MPa,為母材處抗拉強度平均值(1198.97MPa)的71.38%,其伸長率平均值為16.87%,是母材伸長率平均值(6.35%)的265.67%。熱影響區(qū)部位因β晶粒細小造成細晶強化以及α相析出的沉淀強化,其硬度達最高。激光焊接接頭表現出了更好的塑性變形能力。
(4)在最佳的焊接參數下,Ti–3773合金經過激光焊接后,母材的自腐蝕電位最高,為–0.3929V,其耐蝕性最好。熱影響區(qū)的腐蝕電流密度達3.6191×10?7A/cm2,其耐腐蝕性能最差。經過激光焊接后,Ti–3773合金的耐蝕性為母材>焊縫區(qū)>熱影響區(qū)。
參考文獻
[1] 曹正,柴艷,何光宇,等。壓氣機抗沖蝕涂層對鈦合金疲勞性能的影響 [J]. 航空學報,2024, 45 (19): 312–324. CAO Zheng, CHAI Yan, HE Guangyu, et al. Effect of anti-erosion coatings on fatigue performance of titanium alloys in compressor blades [J]. Acta Aeronautica et Astronautica Sinica, 2024, 45 (19): 312–324.
[2] 戎杰,牛秋林,高航,等。鈦合金銑削加工中 MQL 參數優(yōu)化與切削性能研究 [J]. 航空制造技術,2024, 67 (3): 106–114. RONG Jie, NIU Qiulin, GAO Hang, et al. Research on MQL parameter optimization and cutting performance in milling titanium alloy [J]. Aeronautical Manufacturing Technology, 2024, 67 (3): 106–114.
[3] SRIVASTAVA M, JAYAKUMAR V, UDAYAN Y, et al. Additive manufacturing of titanium alloy for aerospace applications: Insights into the process, microstructure, and mechanical properties [J]. Applied Materials Today, 2024, 41: 102481.
[4] PASANG T, BUDIMAN A S, WANG J C, et al. Additive manufacturing of titanium alloys-Enabling re-manufacturing of aerospace and biomedical components [J]. Microelectronic Engineering, 2023, 270: 111935.
[5] KUMAR R R, GUPTA R K, SARKAR A, et al. Vacuum diffusion bonding of α-titanium alloy to stainless steel for aerospace applications: Interfacial microstructure and mechanical characteristics [J]. Materials Characterization, 2022, 183: 111607.
[6] MATSUMOTO H, NISHIHARA T, IWAGAKI Y, et al. Microstructural evolution and deformation mode under high-temperaturetensile deformation of the Ti–6Al–4V alloy with the metastable α’ martensite starting microstructure [J]. Materials Science and Engineering: A, 2016, 661: 68–78.
[7] BENO?T APPOLAIRE, AEBY-GAUTIER E, DEHMAS M, et al. Modeling of phase transformations in beta-metastable Ti alloys [M]. Amsterdam: Elsevier, 2016.
[8] TIAN T, XU X F, YANG X H, et al. Refinement of αprecipitates assisted by accelerating ω phase under electropulsing in metastable β titanium alloy [J]. Materials Science and Engineering: A, 2025, 924: 147804.
[9] FAN Y D, TAN C S, FAN H N, et al. Achieving synergy between strength and ductility in metastable β-titanium alloy through a novel multimorphological microstructure [J]. Journal of Alloys and Compounds, 2025, 1010: 177863.
[10] LI H, WANG B G, YANG J S, et al. Corrosion behavior of TC18 titanium alloy with different initial microstructures in salt spray [J]. Journal of Materials Research and Technology, 2025, 35: 1619–1628.
[11] ZHAO Y X, XU J K, WANG G T, et al. Multifunctional titanium alloy moth-eye nanostructures for anti-corrosion and anti-reflection [J]. Journal of Alloys and Compounds, 2025, 1016: 178939.
[12] 陳躍良,王哲夫,卞貴學,等。不同濃度 NaCl 溶液下典型鋁 / 鈦合金電偶腐蝕當量折算關系 [J]. 航空學報,2017, 38 (3): 420450. CHEN Yueliang, WANG Zhefu, BIAN Guixue, et al. Equivalent conversion of galvanic corrosion of typical aluminum–titanium alloy in NaCl solution with different concentrations [J]. Acta Aeronautica et Astronautica Sinica, 2017, 38 (3): 420450.
[13] 趙平平,宋影偉,董凱輝,等。不同離子對 TC4 鈦合金電化學腐蝕行為的協(xié)同作用機制 [J]. 金屬學報,2023, 59 (7): 939–946. ZHAO Pingping, SONG Yingwei, DONG Kaihui, et al. Synergistic effect mechanism of different ions on the electrochemical corrosion behavior of TC4 titanium alloy [J]. Acta Metallurgica Sinica, 2023, 59 (7): 939–946.
[14] 彭文山,邢少華,錢峣,等。流動海水沖刷下 TA2 純鈦管路鈍化膜腐蝕特性研究 [J]. 中國腐蝕與防護學報,2024, 44 (4): 1038–1046. PENG Wenshan, XING Shaohua, QIAN Yao, et al. Effect of flowing seawater on corrosion characteristics of passivation film on TA2 pure-Ti pipes [J]. Journal of Chinese Society for Corrosion and Protection, 2024, 44 (4): 1038–1046.
[15] DUAN Y H, WANG J F, YIN X, et al. Documenting weld pool behavior differences in variable-gap laser self-melting and wire-filling welding of titanium alloys [J]. International Journal of Thermal Sciences, 2025, 210: 109550.
[16] 魏守征,饒文姬,段慶陽,等。背面焊縫激光重熔處理對 Ti/Al 高速 FA-MIG 焊接頭組織性能的影響 [J]. 航空制造技術,2024, 67 (19): 117–124. WEI Shouzheng, RAO Wenji, DUAN Qingyang, et al. Influence of laser remelting for back weld on microstructure properties of high speed FAMIG welded Ti/Al joint [J]. Aeronautical Manufacturing Technology, 2024, 67 (19): 117–124.
[17] 馬旭頤,段愛琴,蘆偉,等。熱輸入對雙光束激光焊接 Ti–6Al– 4V 合金 T 型接頭焊接過程?焊縫成形?組織及力學性能的影響 [J]. 稀有金屬材料與工程,2021, 50 (7): 2300–2307. MA Xuyi, DUAN Aiqin, LU Wei, et al. Influence of heat input on welding processes, weld formation, microstructure, and mechanical properties of double-sided laser beam welded Ti–6Al–4V alloy T-joints [J]. Rare Metal Materials and Engineering, 2021, 50 (7): 2300–2307.
[18] 張峰,杜永勤,祝曉輝,等。工業(yè)純鈦激光自熔焊接工藝及 氣孔形成機理研究 [J]. 江蘇科技大學學報 (自然科學版), 2018, 32 (1): 40–45. ZHANG Feng, DU Yongqin, ZHU Xiaohui, et al. Study on the mechanism of porosity formation and laser fusion welding technology of commercial pure titanium [J]. Journal of Jiangsu University of Science and Technology (Natural Science Edition), 2018, 32 (1): 40–45.
[19] 張世偉,王玨,佀好學,等. TC4 鈦合金激光自熔焊焊接組織 及性能 [J]. 焊接,2024 (6): 33–39, 46. ZHANG Shiwei, WANG Jue, SI Haoxue, et al. Microstructure and properties of TC4 titanium alloy joined by laser autogenous welding [J]. Welding & Joining, 2024 (6): 33–39, 46.
[20] LIU D S, LI C, HUANG J X, et al. Influence of Mo additive on microstructure and corrosion behavior of TC4 metal-cored welding overlay [J]. Journal of Materials Research and Technology, 2025, 36: 2554– 2567.
[21] SADEGHPOUR S, ABBASI S M, MORAKABATI M. Deformation-induced martensitic transformation in a new metastable β titanium alloy [J]. Journal of Alloys and Compounds, 2015, 650: 22–29.
[22] (德) C. 萊茵斯。鈦與鈦合金 [M]. 陳振華,譯。北京:化學工業(yè) 出版社,2005: 33–34. CHRISTOPH L. Titanium and titanium alloys [M]. CHEN Zhenhua, trans. Beijing: Chemical Industry Press, 2005: 33–34.
[23] 賴祖涵。金屬的晶體缺陷與力學性質 [M]. 北京:冶金工業(yè) 出版社,1998. LAI Zuhan, Crystal defect and mechanical property of the metal [M]. Beijing: Metallurgical Industry Press, 1998.
[24] 汪兵,劉清友,賈書君,等。晶粒尺寸對普碳鋼耐工業(yè)環(huán)境 下大氣腐蝕性能的影響 [J]. 中國腐蝕與防護學報,2007, 27 (4): 193– 196. WANG Bing, LIU Qingyou, JIA Shujun, et al. Effect of grain size on the atmospheric corrosion resistance of carbon steel in industrial environment [J]. Journal of Chinese Society for Corrosion and Protection, 2007, 27 (4): 193–196.
[25] 張曼雪,景然,張雄,等。鑄態(tài) Ti–20Zr–10Nb–xMo 合金的微 觀組織和耐腐蝕性能 [J]. 金屬熱處理,2022, 47 (3): 147–151. ZHANG Manxue, JING Ran, ZHANG Xiong, et al. Microstructure and corrosion resistance of as-cast Ti–20Zr–10Nb–xMo alloys [J]. Heat Treatment of Metals, 2022, 47 (3): 147–151.
[26] SOLEIMANI M, MIRZADEH H, DEHGHANIAN C. Effect of grain size on the corrosion resistance of low carbon steel [J]. Materials Research Express, 2020, 7 (1): 016522.
[27] 汪兵,劉清友,王向東。晶粒尺寸對超低碳 IF 鋼耐大氣腐蝕 性能的影響 [J]. 金屬學報,2012, 48 (5): 601–606. WANG Bing, LIU Qingyou, WANG Xiangdong. Effect of grain size on atmospheric corrosion resistance of ultralow carbon IF steel [J]. Acta Metallurgica Sinica, 2012, 48 (5): 601–606.
(注,原文標題:新型Ti–3773合金激光焊接接頭力學性能與腐蝕性能的研究)
無相關信息