采用掃描電子顯微鏡(日立SU1510)SEM觀察接頭組織,分析元素面分布,并觀察釬焊接頭拉伸斷口的形貌。
2、實驗結(jié)果與分析
2.1接頭顯微組織分析
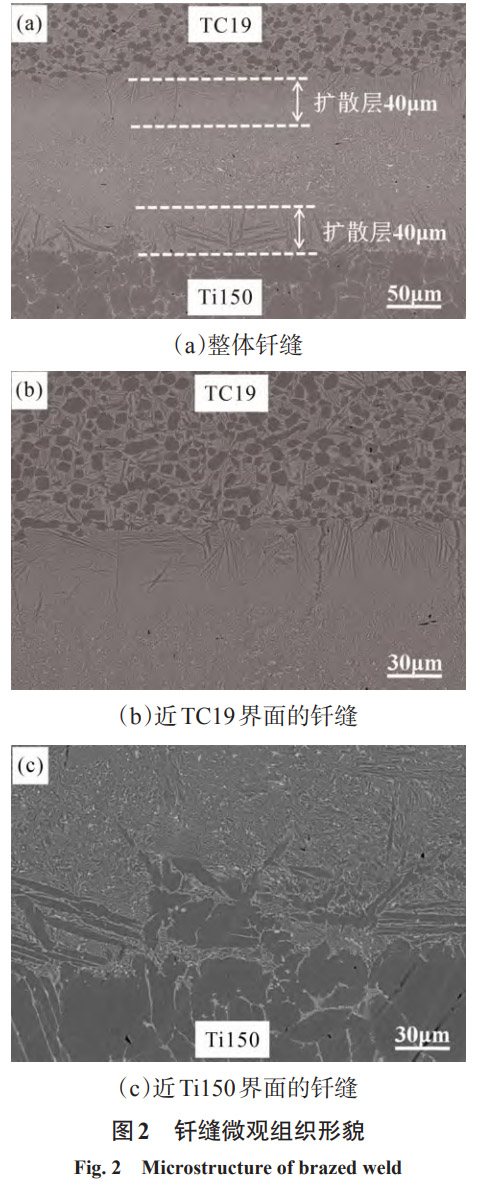
采取B-Ti57CuZrNi鈦基釬料真空釬焊Ti150高溫鈦合金與TC19鈦合金的接頭釬縫組織的背散射照片如圖2所示。
由圖2可知,釬縫中心雖然有部分殘余釬料形成的鑄造組織,在釬料層與基體材料的界面上可以清晰地看到有較厚的擴散層存在,釬料層明顯變薄,且原始界面全部消失,有一定的反應(yīng)層,說明此真空釬焊過程使釬料與基體材料形成了有效的冶金結(jié)合。鋯與鈦是最相似的元素,有相近的熔點,也有同素異晶現(xiàn)象,對鈦的同素異晶轉(zhuǎn)變溫度影響小,鈦的α和β晶型與鋯的相應(yīng)晶型能夠組成連續(xù)的固溶體。銅、鎳均屬于鈦合金β相穩(wěn)定元素,可降低鈦的同素異晶轉(zhuǎn)變溫度[18-19]。
釬料Ti-21Cu-13Zr-9Ni中銅、鎳的總含量約為30%,雖然釬焊溫度(930℃)低于TC19鈦合金的β相轉(zhuǎn)變溫度(約940℃),低于Ti150高溫鈦合金的β相轉(zhuǎn)變溫度(約1000℃),但由于釬料中銅、鎳的作用使近縫區(qū)的基體β相轉(zhuǎn)變溫度降低,由圖2的釬縫背散射組織可以看出,焊接過程中基體上擴散層區(qū)域的相發(fā)生轉(zhuǎn)變,有片狀a相生成并向釬縫中生長。基體的原始界面已經(jīng)全部弱化,釬縫整體寬度約為165μm,在基體上存在一個約40μm的擴散層,擴散層的存在說明釬料與基體形成了有效的冶金結(jié)合。
2.2界面元素分布情況分析
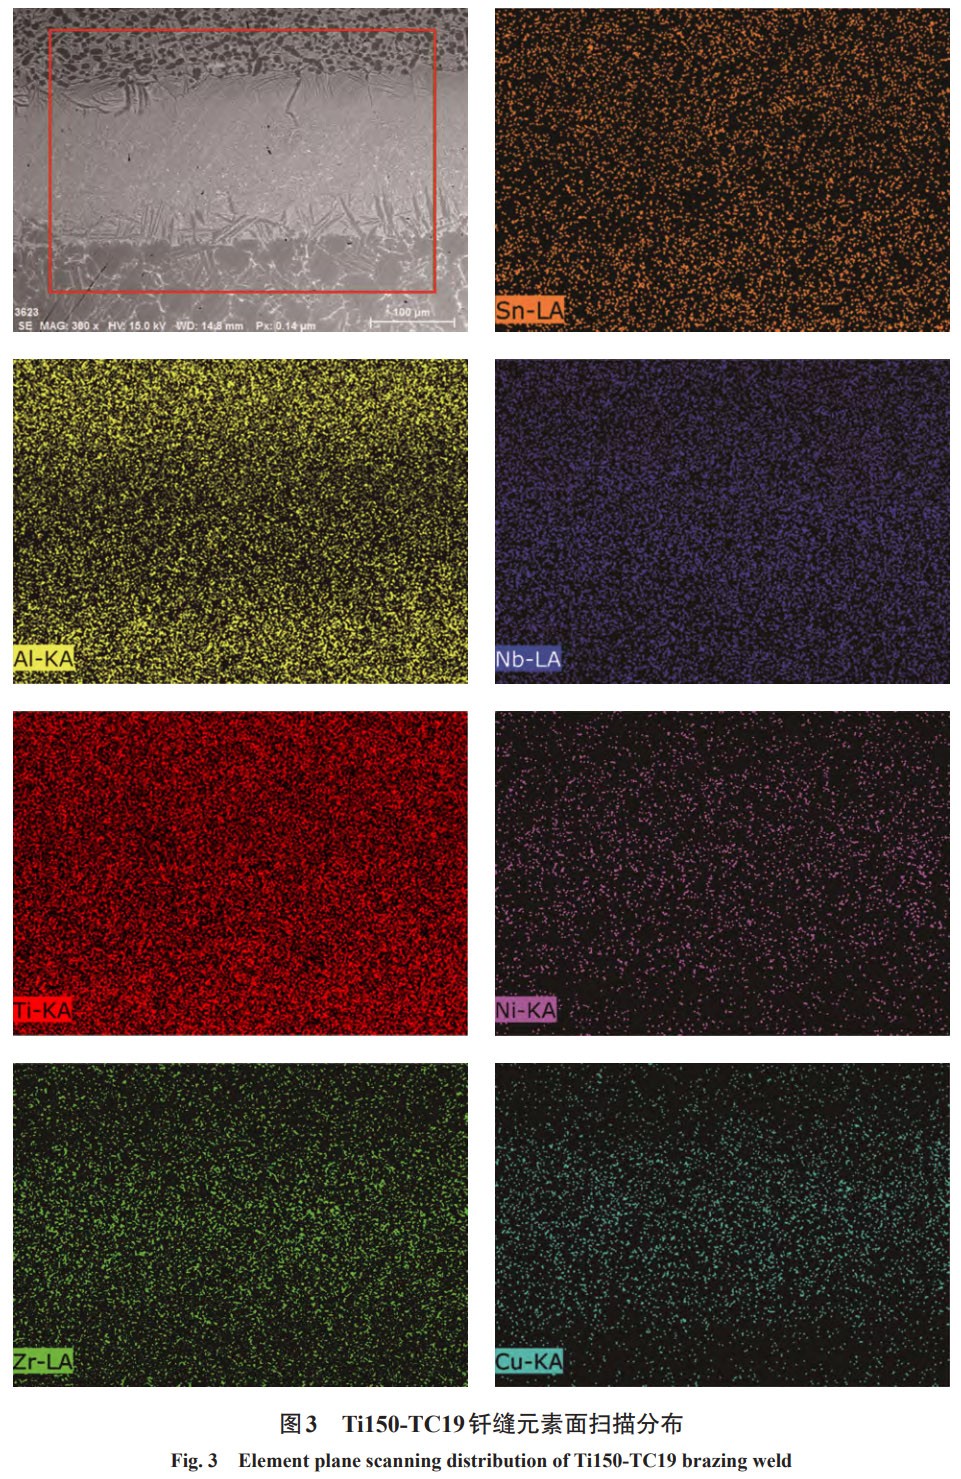
真空釬焊Ti150高溫鈦合金與TC19鈦合金釬縫界面各元素面掃描分布如圖3所示,掃描區(qū)域為450μmx320μm,覆蓋整個釬焊縫,可以看出,Zr、Ni、Cu元素面分布整體呈中間高、兩端略低的分布,而Ti、Al、Sn、Nb元素面分布整體呈中間低、兩端高分布,基體材料中的Ti、Al、Sn、Nb元素已經(jīng)大量向釬縫中擴散;Ti、Sn元素分布較均勻,Al元素在釬縫中的分布相對少一些,可能與基體元素的作用及擴散速率有關(guān);釬料中主成分元素Zr、Ni、Cu和基體材料作用明顯,雖然Zr與Ti是最相似的元素,但由于Zr元素原子半徑較大,較難通過熱運動而擴散,因此在釬縫中仍存留較多的Zr;Ni和Cu元素在釬縫中的擴散分布比較相近;根據(jù)Cu、Zr、Ni界面分布圖,符合文獻[20]中給出的Cu、Zr、Ni三個元素擴散規(guī)律。從焊縫總體來看擴散效果比較理想。
2.3釬焊接頭的拉伸性能
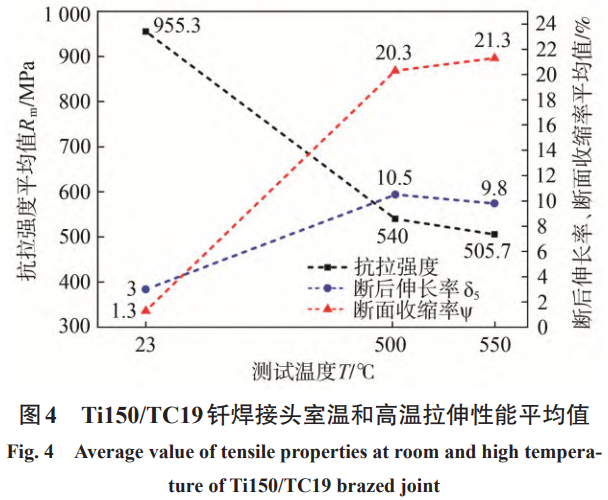
高溫鈦合金Ti150與TC19鈦合金釬焊接頭力學(xué)性能測試數(shù)據(jù)如表3所示。室溫抗拉強度達到955.3MPa,接頭斷后伸長率、斷面收縮率相對較低,接頭斷于釬縫處;500℃抗拉強度為540.0 MPa,550℃抗拉強度為505.7MPa,500℃、550℃測試接頭斷后伸長率(10.5%、9.8%)、斷面收縮率(20.3%21.3%)相對都比較高,高溫測試的斷后伸長率和斷面收縮率相比室溫均有明顯提高,這主要體現(xiàn)了高溫下基體材料的塑性,接頭斷于Ti150基體,也就等同于試驗用高溫鈦合金Ti150在930℃/35 min熱循環(huán)后的基體性能。拉伸性能數(shù)據(jù)曲線如圖4所示,僅從抗拉強度看,采用此工藝釬焊的高溫鈦合金Ti150與TC19鈦合金接頭拉伸強度數(shù)據(jù)比較穩(wěn)定。
表3 Ti150-TC19釬焊接頭力學(xué)性能數(shù)據(jù)
Table 3 Tensile properties of Ti150-TC19 brazed joints
| 試樣 編號 | 測試溫度 T/ °C | 抗拉強度 R m /MPa | 斷后伸長率 δ 5 | 斷面收縮率 ψ/% | |||
| 實測值 | 平均值 | 實測值 | 平均值 | 實測值 | 平均值 | ||
| 1 | 23 | 967 | 3.0 | 1 | |||
| 2 | 23 | 951 | 955.3 | 4.0 | 3.0 | 2 | 1.3 |
| 3 | 23 | 948 | 2.0 | 1 | |||
| 4 | 500 | 544 | 13.5 | 30 | |||
| 5 | 500 | 537 | 540.0 | 6.0 | 10.5 | 4 | 20.3 |
| 6 | 500 | 539 | 12.0 | 27 | |||
| 7 | 550 | 509 | 11.0 | 26 | |||
| 8 | 550 | 496 | 505.7 | 3.5 | 9.8 | 6 | 21.3 |
| 9 | 550 | 512 | 15 | 32 | |||
2.4接頭斷口分析
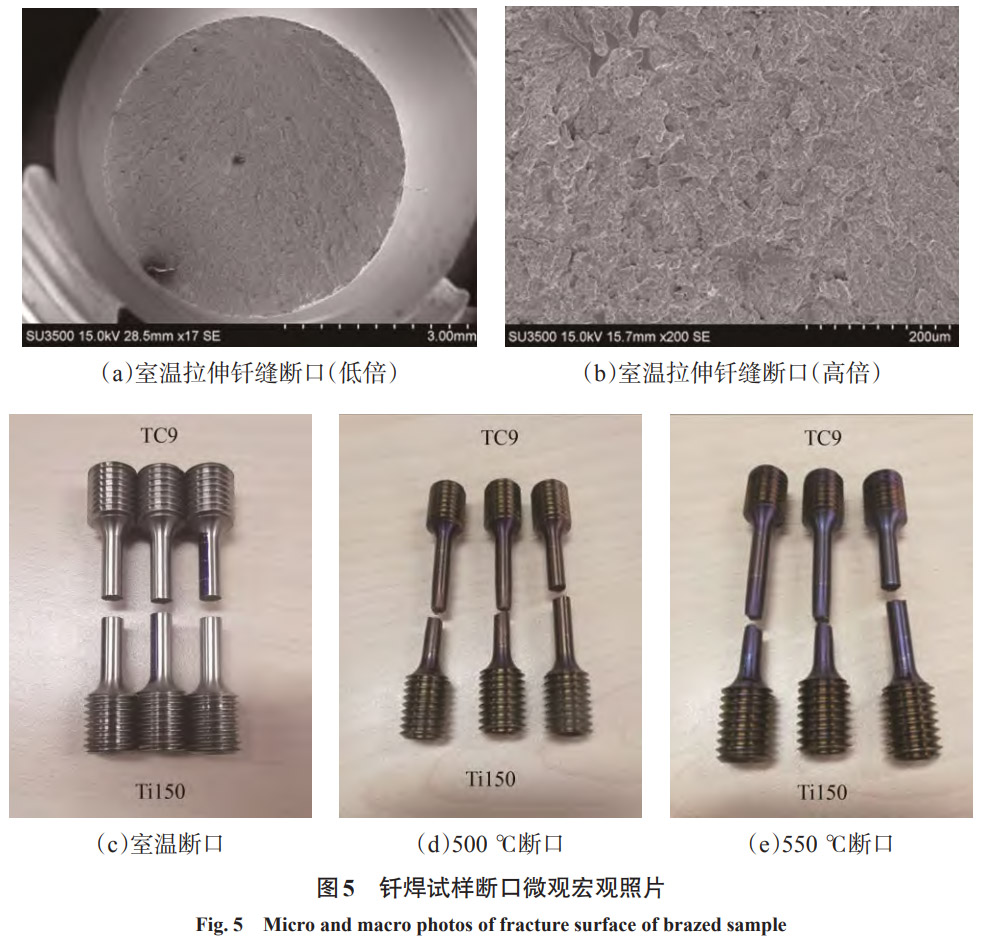
真空釬焊接頭拉伸試樣的斷口宏觀及微觀形貌照片如圖5所示。圖5a是室溫拉伸后斷口的低倍形貌,斷口的裂紋源于上方有缺陷的區(qū)域,斷口缺陷處有放射狀的痕跡;圖5b是圖5a中沒有缺陷處的高倍微觀組織照片,可以看出釬縫斷裂界面有微觀撕裂的痕跡;圖5c、5d、5e分別為室溫、高溫500℃、高溫550℃釬焊接頭拉伸試樣宏觀斷裂照片,室溫釬焊接頭斷口比較平齊,斷后伸長率、斷面收縮率都很小,斷定真空釬焊接頭室溫斷裂特征為脆性斷裂,500℃、550℃釬焊接頭斷口均斷于Ti150基體,斷后伸長率、斷面收縮比較高,體現(xiàn)了基體材料在熱循環(huán)后的基體特性,用B-Ti57CuZrNi鈦基釬料,通過真空度優(yōu)于1x10⁻²Pa,930℃/35 min工藝釬焊高溫鈦合金Ti150與TC19鈦合金,Ti150基體端明顯有延伸塑性變形,均斷于Ti150基體上或近Ti150端面上。
3、結(jié)論
(1)采用B-Ti57CuZrNi非晶合金箔帶作為中間層合金,在真空條件930℃/35min下釬焊高溫鈦合Ti150與TC19異種鈦合金是合理可行的,釬焊接頭室溫抗拉強度955.3MPa,高溫500℃抗拉強度達到540.0MPa,斷后伸長率為10.5%,高溫550℃抗拉強度達到505.7MPa,斷后伸長率為9.8%。
(2)焊接接頭室溫拉伸斷口斷裂于焊縫,為脆性斷裂;焊接接頭高溫500℃、550℃拉伸斷口均斷于Ti150基體上或近Ti150端面上,Ti150基體端有明顯延伸塑性變形。
參考文獻:
[1]段銳,蔡建民,李臻熙.初生a相含量對近a鈦合金TG6拉伸性能和熱穩(wěn)定性的影響[J].航空材料學(xué)報,2007,27(3):17-22.
DUAN Rui,CAI Jianmin,LI Zhenxi. Effect of Primary a Phase Volume Fraction on Tensile Property and Ther-mal Stability of Near-Alpha TG6 Titanium Alloy[J].Journal of Aeronautical Materials,2007,27(3):17-22.
[2]蔡建民,李臻熙,馬濟民,等.航空發(fā)動機用600℃高溫鈦合金的研究與發(fā)展[J].材料導(dǎo)報,2005,19(1):50-53.
CAI Jianmin,LI Zhenxi,MA Jimin,et al.Research and Development of 600℃ High Temperature Titanium Al-loys for Aeroengine[J]. Materials Review,2005,19(1):50-53.
[3]Chandler H. Heat Treater's guide, Practices and proce-dures for nonferrous alloy[M].ASM: The Materials In-formation Society,1996:511-513.
[4]中國航空材料手冊編輯委員會.中國航空材料手冊(第2版,第4卷)[M].北京:中國標準出版社,2002.
[5] Heberard X, Hourcade M, Ferriere G, et al. Low tem-perature brazing(680℃)to Ti-6%Al-4%V titanium al-loy[J]. Titanium'80 Science and Technology, 1980:2415-2422.
[6]Kaarlela W T, Margolis W S. Development of the Ag-Al-Mn brazing filler metal for titanium[J]. Welding journal, 1974, 53: 629-636.
[7]Well R R. Low temperature large-area brazing of dam-age tolerant titanium structures[J]. Welding Journal,1975,54(10):348-356.
[8] Onzawa T, Suzumura A, Ko M W. Brazing of titanium using low-melting-point Ti-based filler metals[J].Welding Journal,1990,69(12):462-467.
[9] Pang S J, Sun L L, Xiong H P, et al. A multicompo-nent TiZr-based amorphous brazing filler metal for high-strength joining of titanium alloy[J]. Scripta Ma-terialia,2016,117:55-59.
[10]張秋平,張永壽.鈦合金用釬焊材料的工藝發(fā)展現(xiàn)狀[J].飛航導(dǎo)彈,2005(7):56-64.
ZHANG Qiuping,ZHANG Yongshou. Development of brazing materials for titanium alloys[J]. Winged Mis-siles Journal,2005(7):56-64.
[11]李曉紅,熊華平,張學(xué)軍.先進航空材料焊接技術(shù)[M].北京:國防工業(yè)出版社2012.
[12]張啟運,莊鴻壽.釬焊手冊[M].北京:機械工業(yè)出版社,1998.
[13]李萬強.鈦合金TC6與TC11高頻感應(yīng)釬焊工藝[J].電焊機,2017,47(05):77-81.
LI Wanqiang. Study on high frequency induction braz-ing of TC6 and TC11 titanium alloy[J]. Electric Weld-ing Machine,2017,47(05):77-81.
[14]Shapiro A, Rabinkin A. State of the art of titanium-based brazing filler metals[J]. Welding Journal,2003,82(10):36-43.
[15]Ren H S, Xiong H P, Chen B, et al. Vacuum brazing of Ti3Al-based alloy to TiAl using TiZrCuNi(Co) fill-ers[J]. Journal of Materials Processing Technology,2015,224:26-32.
[16]Ren H S, Xiong H P, Pang S J, et al. Microstructures and mechanical properties of transient liquid-phase diffusion-bonded Ti3Al/TiAl joints with TiZrCuNi inter-layer[J]. Metallurgical and Materials Transactions A,2016,47:1668-1676.
[17]趙而團,孔凡濤,肖樹龍,等.IMI834高溫鈦合金熔模鑄造充型性能[J].中國有色金屬學(xué)報,2010,20:843-846.
ZHAN Ertuan,KONG Fantao,XIAO Shulong,et al.In-vestment casting mold filling capacity of high tempera-ture titanium alloy IMI834[J]. The Chinese Journal of Nonferrous Metals,2010,20:833-846.
[18]郭萬林,李天文,淮軍鋒,等.高溫鈦合金TG6釬焊工藝與接頭組織分析[J].航空制造技術(shù),2007,291:195-196.
GUO Wanlin,LI Tianwen,HUAI Junfeng,et al. Brazing Technology and Joint Microstructure Analysis of High Temperature Titanium Alloy TG6[J]. Aeronautical Manufacturing Gechnology,2007,291:195-196.
[19]E.A.鮑利索娃,鈦合金金相學(xué)[M].陳石卿譯,北京:
國防工業(yè)出版社,1986.
[20]郭萬林,李天文.鈦合金釬縫中元素的擴散行為研究[J].稀有金屬,2001(5):345-348.
GUO Wanlin,LI Tianwen. Study on Diffusion Behavior of Elements in Brazing Joint of Titanium Alloys[J]. Chi-nese Journal of Rare Metals,2001(5):345-348.
(注,原文標題:Ti150與TC19異種鈦合金釬焊工藝與接頭性能研究)
無相關(guān)信息