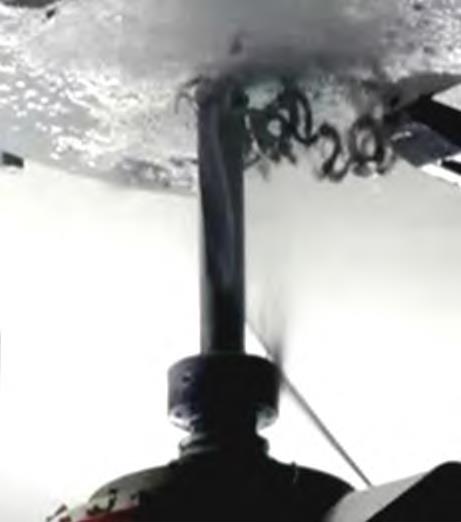
圖 1 TB18銑削加工的幾種失效形式
②鉆削加工時材料難以斷屑(見圖2),刀具刃口切屑黏結且容易崩刃,U鉆(φ20mm)加工孔深90mm的內孔需要更換三次刀片才能完成,刀片壽命短,使用過程需頻繁更換,加工效率極低。
圖 2 TB18鉆削不斷屑
③銑削加工效率更低。粗加工快進給銑刀切削線速度為20~30m/min,為常用鈦合金加工刀具的30%,進給速度150~400mm/min,為常用鈦合金加工刀具的25%~30%,加工效率大幅降低,精加工整硬合金銑刀的加工工藝參數也遠低于常規鈦合金刀具。
通過試驗發現,導致加工TB18材料的各類刀具失效的主要形式為刀具快速磨損和燒蝕。經初步分析,與通用鈦合金相比,TB18材料具有更高的黏性,極易產生切削熱,且由于加工過程未得到充分冷卻,加劇了刀具的黏結和燒蝕,造成刀具失效。
3、試驗研究
3.1 試驗方案
為了提高TB18材料的加工效率與刀具壽命,針對不同的加工工況開展刀具選型試驗,以提高加工效率和刀具壽命為目標,優化刀具結構,并通過試驗確定加工工藝參數。
3.1.1 銑削工序粗加工
在使用大直徑φ80mm、主偏角12°的快進給銑刀進行粗加工時,做出以下改進:①為提高刀片壽命,降低切削刃與工件的接觸面積,將原有快進給刀具7°的主偏角增加為9°;②為解決材料高黏、刀具易燒蝕問題,優選牌號2000Ti新型切削液,減小銑削過程中的切削熱;③為避免切削抗力大造成毛料振動過高、刀片崩碎情況的發生,調整刀具軸向前角為11°,徑向前角為6.5°,保證切削過程穩定。
3.1.2 銑削工序精加工
以原先試驗使用的φ25mm硬質合金立銑刀為例,由于TB18鈦合金的高強、高黏特性,試驗過程中極易產生刀具振動以及大量切削熱,為避免刀具失效,提高精加工效率,本文對傳統刀具進行結構改進,設計了密齒前波刃整體硬質合金銑刀(見圖3)。
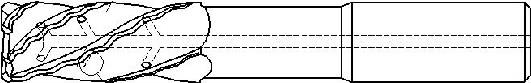
圖 3 波刃刀具設計
具體改進為:①通過公式F=fz×N×Z可以看出,在進給速度不變的情況下,增加齒數可以減小每齒進給量,延長刀具壽命,因此將齒數從4齒更改為6齒;②為了增強斷屑能力,將前刀面變為前波刃刀具結構;③選擇Co含量為10%的整體硬質合金材料,以平衡刀具的韌性和耐磨性;④選用AlTiN基多層涂層增加刀具的耐磨性;⑤設計多孔內冷結構,加強冷卻效果,減小切削熱。
3.1.3 鉆削加工
由于TB18鉆孔時高黏、高強鈦屑不易排出,冷卻無法及時到達切削部位,刀尖易燒傷崩齒,甚至刀體斷裂。根據上述加工特點,以直徑20mm為區分,擬進行如下技術選型和設計優化。對于D≤20mm的孔加工:①采用整體硬質合金鉆頭(見圖4),鉆頭采用雙刃帶設計,提高刀具的穩定性;②刀體排屑槽螺旋角采用12°結構設計且齒槽拋光處理,減少鈦屑與刀體接觸面,降低摩擦,減小切削熱;③加大倒錐度為0.25/100,減小鉆頭與孔壁的摩擦;④加大內冷孔,提高冷卻效果和排屑能力;⑤優選AlCrZr基涂層增加刀具的耐磨性。
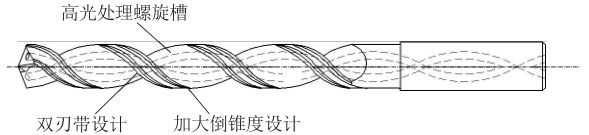
圖 4 整體硬質合金鉆頭設計
對于D>20mm的孔加工:①采用可轉位U鉆,刀片采用復合涂層,增加刀片耐磨性;②配備12bar以上冷卻液壓力,提高切削冷卻效果;③孔加工方式選用切削量逐層遞減的切削方式,前1/3孔深處加大每齒進給量,提高加工效率,后2/3采用逐層遞減,提高耐磨性;④周邊刀片和中心刀片采用不同材質,所用中心刀片能夠實現逐步進刀方式,達到切削力均勻分布;周邊刀片采用Wiper技術,以提高孔壁質量(見圖5)。
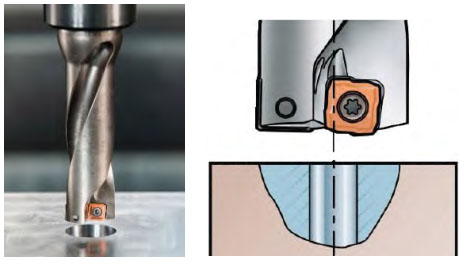
圖 5 U 鉆加工
3.2 試驗結果
采用快進給銑刀在5A3P重型切削機床上進行銑削試驗,優化后的刀具可適應更大的每齒進給量,對切削加工參數進行優化后,切削效率和刀具壽命均有所提升(見表2)。優化后刀具的切削線速度可達40m/min,刀具的斷屑效果、切削力和振動等均得到明顯改善(見表3)。
優化后的硬質合金鉆頭壽命由原來的15min提升到60min,孔壁比原先更光滑(見表4)。優化后的U鉆壽命從20min/把提升至50min/把,是原先的
2.5倍,孔壁更光滑(見表5)。
3.3 對比分析
通過試驗前后數據對比,優化后的TB18鈦合金刀具加工效率及壽命均有所提升。
效率提升:TB18鈦合金粗銑快進給銑刀的金屬去除率從32.6cm3/min提升至50.4cm3/min,提升至原來的1.5倍;精銑硬質合金立銑刀切削線速度從26.3m/min提升至40.035m/min,提升至原來的1.5倍。
壽命提升:用于TB18材料粗銑的快進給銑刀刀具壽命從60min/把提升了90min/把,提升了1.5倍;硬質合金銑刀的刀具壽命從30min/把提升了83min/把,提升了2.8倍;硬質合金鉆頭壽命從15min提升至60min,提升了4倍;U鉆壽命從20min/把提升了50min/把,提升了2.5倍。
4、結語
通過刀具切削對比試驗對新型鈦合金TB18的切削性能進行研究,分析刀具的主要失效形式,優化改進刀具結構并合理選取切削參數,得出以下主要結論。
(1)與通用鈦合金的切削加工相比,TB18材料具有更高的黏性,極易產生切削熱,刀具失效的主要形式為刀具快速磨損和燒蝕。
(2)對典型鉆削、銑削刀具進行優化改進,經試驗驗證,改進后的刀具可有效降低切削過程中摩擦熱的產生,刀具壽命提升明顯。
(3)為提高生產效率、降低加工成本,本文對切削參數進行優化。試驗結果表明,優化后的切削參數可以使加工效率得到有效提升,驗證了切削參數優化方案的可行性,為今后TB18材料的加工提供一定的參考。
無相關信息