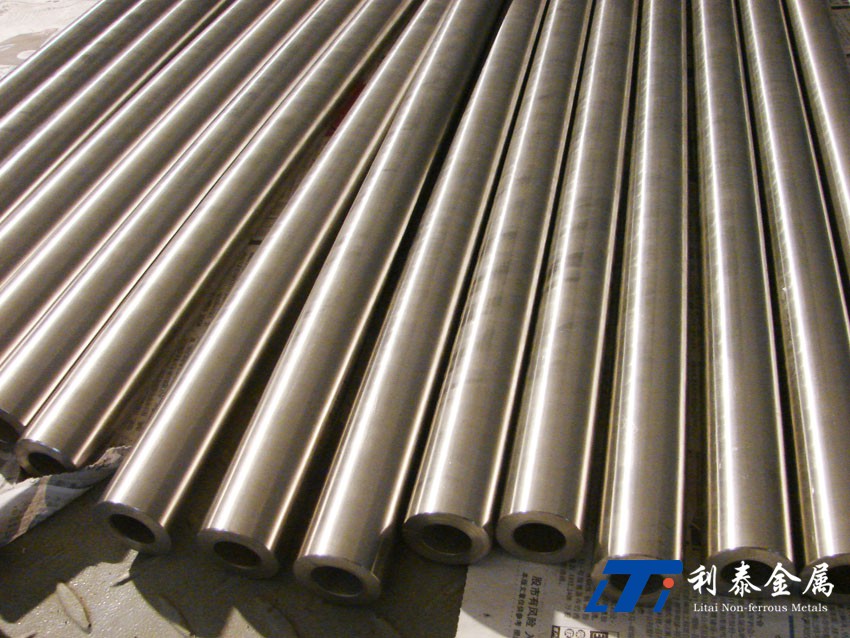
實(shí)驗(yàn)原料采用一級海綿鈦,經(jīng)兩次真空自耗電弧爐熔煉獲得鑄錠,化學(xué)成分有兩種,以下均稱方案A和方案B。其中,A的氧含量為0.06%~0.07%,B的氧含量為0.10%。TA2鑄錠經(jīng)2500t水壓機(jī)開坯鍛造、棒坯鉆孔、1600t臥式擠壓機(jī)包套熱擠壓,最終獲得Φ45mm×8mm×L的管坯,對管坯下料進(jìn)行包套酸洗得到軋制坯料。
管坯采用常規(guī)兩輥、輥管材冷軋機(jī)進(jìn)行多道次軋制。兩輥軋制變形量選擇50%~60%,三輥軋制變形量選擇30%~45%,最終得到Φ8mm×1mm×L(L≥3000mm)的TA2成品管材。飛機(jī)發(fā)動機(jī)管材需滿足抗拉強(qiáng)度Rm=392~539MPa、伸長率A50≥20%,屈服強(qiáng)度不要求,顯微組織要求為再結(jié)晶態(tài)組織,并且有相對ASTMB/ASME SB338標(biāo)準(zhǔn)更嚴(yán)格的工藝性能和探傷要求。
成品鈦管選擇不同退火溫度480℃、500℃、520℃、550℃、600℃,保溫時(shí)間選擇90min,隨爐冷卻。在熱處理后的管材上取樣,用INSTRON-1185電子拉伸機(jī)進(jìn)行室溫力學(xué)性能測試和OLYMPUS金相顯微鏡觀察顯微組織。試驗(yàn)結(jié)果表明:
(1)TA2管材中氧含量為0.06%~0.07%時(shí),500℃時(shí)室溫力學(xué)性能滿足飛機(jī)發(fā)動機(jī)要求,520℃強(qiáng)度稍微偏低,合格溫度區(qū)間較窄,不建議選用。
(2)冷加工的TA2管材,其氧含量為0.10%時(shí),在500℃時(shí)開始發(fā)生再結(jié)晶,520℃~600℃熱處理時(shí)材料組織為細(xì)小再結(jié)晶組織,性能和組織趨于穩(wěn)定,經(jīng)520℃~550℃×90minFC處理后的管材組織和性能達(dá)到飛機(jī)發(fā)動機(jī)使用要求。
(3)經(jīng)過增加內(nèi)表面鏜削處理的方法可以有效去除氧含量為0.10%的管材在冷加工過程中產(chǎn)生的內(nèi)表面缺陷,且并不影響成品超聲探傷。

