1.2 測試方法
采用FEI Verios 460掃描電子顯微鏡(SEM)表征Ti31粉末的形貌;采用Leica DMI 8C金相顯微鏡檢測粉末的空心粉率;采用Master sizer 3000激光粒度分析儀、Winner 99E顆粒圖像測試儀、BT-200霍爾流速計、BT-101/102多功能粉末物性測試儀測試粉末的粒徑分布、球形度、流動性、松裝密度和振實密度;采用Plasma 2000電感耦合等離子體原子發射儀、CS-2000碳硫分析儀、ONH-3000氧氮氫分析儀檢測粉末的化學成分;采用Advance型X射線衍射儀(XRD)對Ti31合金粉末進行物相分析。
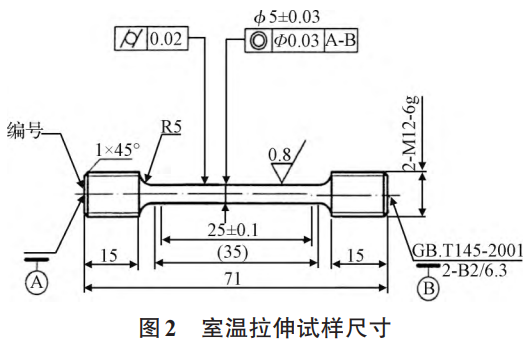
對SLM打印試樣進行化學成分檢驗,所采用的檢測設備與粉末化學成分的檢測設備一致;采用金相顯微鏡觀察Ti31試樣的成形質量,樣品取自x-y截面,拋光至鏡面后觀察有無氣孔、未熔合、裂紋等缺陷。采用美斯特E45.105萬能拉伸試驗機對熱處理后的Ti31打印試樣開展室溫拉伸實驗,拉伸試樣取自x成形方向,測試參照GB/T 228.1—2021,拉伸試樣尺寸如圖2所示。
2、結果與討論
2.1 Ti31鈦合金粉末形貌
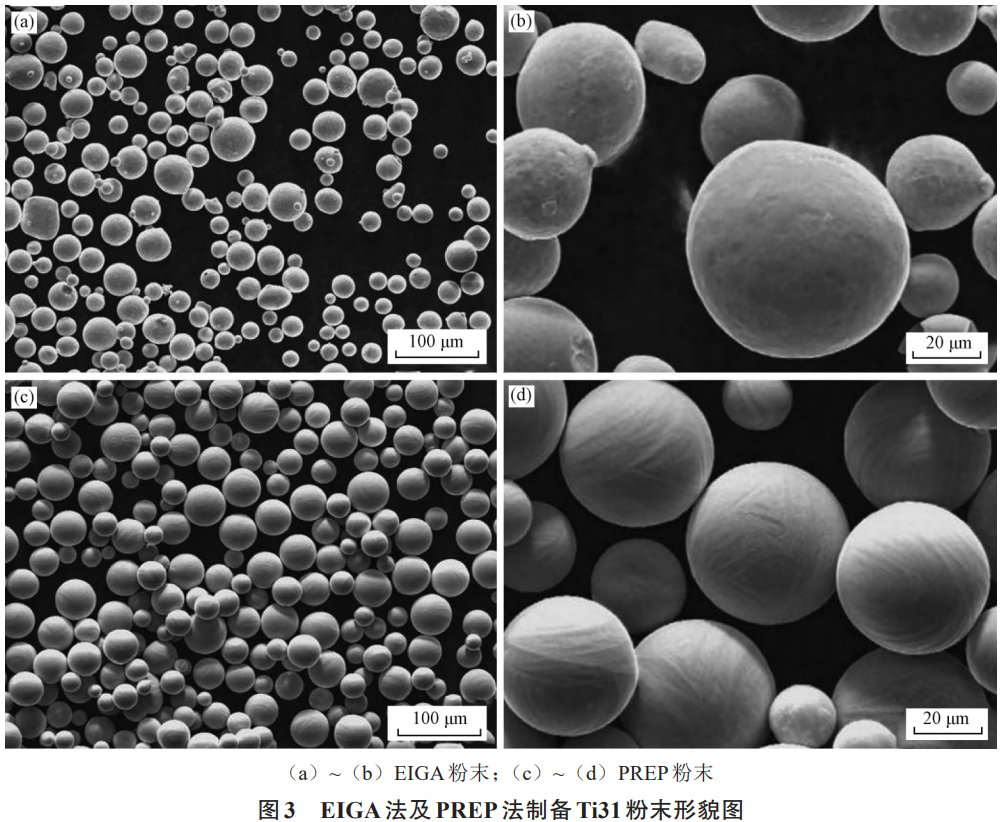
采用EIGA法及PREP法制備的Ti31粉末形貌如圖3所示,兩種方法制得的粉末主要呈球狀,EIGA法制備的粉末中存在團聚現象,且存在少量不規則的衛星粉末,而PREP法制備粉末表面更加光滑且球形度更高。粉末形貌的差異主要是由于霧化原理不同,EIGA制粉過程中,熔滴的凝固速率受熔滴尺寸影響,尺寸較小的熔滴優先凝固,尺寸較大的熔滴在凝固過程中受到惰性氣流沖擊,與已凝固的小尺寸顆粒發生碰撞,局部粘連形成類似衛星狀的粉末,故而粉末形貌較差[14]。PREP制粉過程中,熔化的局部熔體受到高速旋轉而被直接甩出,形成細小熔滴,熔滴在甩出過程中運動軌跡規律,具有形成球體的趨勢,且熔滴之間不受氣體流場影響,故而粉末球形度較高[15]。
2.2 Ti31鈦合金粉末基礎性能
將EIGA與PREP制得的Ti31粉末在惰性氣體保護中進行篩分,得到粒徑在15~53 μm范圍內粉末,分析粉末的粒徑分布,結果如表4所示。相比PREP粉末,EIGA粉末中值粒度D??更小,其D??、D??均更細,說明EIGA工藝更利于制備細粉。
表4 Ti31粉末粒徑分布 μm
| D?? | D?? | D?? | |
| EIGA粉末 | 19.9 | 30.1 | 47.3 |
| PREP粉末 | 27.6 | 36.2 | 47.7 |
EIGA粉末中空心粉率較高,是由于在EIGA制粉過程中,高壓氣體因沖擊金屬熔滴而卷入到熔滴內部,細小的熔滴快速凝固,使得氣體未及時逸出,最終以氣孔的形式滯留于冷卻成形的粉末內,形成空心粉[17]。而在PREP制粉過程中,氬氣作為保護氣體和冷卻氣體,卷入到熔滴內部的概率較低,且熔滴凝固速度相對較慢,氣體在粉末冷卻前有較充足的時間得以逸出,因而空心粉較少。
采用EIGA法及PREP法制備的Ti31粉末球形度、流動性、空心粉率、松裝密度、振實密度等性能如表5所示。相比于EIGA粉末,PREP粉末具有更好的流動性,兩種粉末松裝密度差異不大。粉末的流動性很大程度取決于粉末形貌,通常,粉末球形度越高,其流動性越好,更有利于在SLM成形過程中均勻鋪粉[16]。而球形度較低的粉末則流動性較差,導致鋪粉不均勻,影響打印試樣的成形質量。
表5 Ti31粉末性能
| 球形度 | 流動性/(s·(50 g)?1) | 空心粉率 | 振實密度/(g·cm?3) | 松裝密度/(g·cm?3) | |
| EIGA粉末 | 0.901 | 28.9 | 0.290% | 2.90 | 2.62 |
| PREP粉末 | 0.953 | 24.8 | 0.016% | 2.80 | 2.60 |
2.3 Ti31鈦合金粉末成分
采用EIGA法及PREP法制備的Ti31粉末化學成分如表6所示,兩種方法制得的粉末N、H、O含量均較低,屬于潔凈制粉[18]。EIGA粉末中O含量比PREP更高,原因主要有兩方面,一是制粉過程中,Ti31合金為熔融狀態,O通常以原子或離子形式存在,EIGA粉末因具有更小的粒徑而具有較大的表面積,與霧化氣體中殘余的氧接觸反應更充分,導致粉末中O含量增加更多。二是在PREP制粉過程中,霧化氣體僅作為保護氣體及冷卻氣體,而在EIGA制粉過程中,霧化氣體因沖擊金屬熔滴而與熔滴充分接觸,引入更多氧氣,導致EIGA粉末中氧含量更高。
表6 Ti31粉末化學成分(質量分數) %
| Al | Mo | Ni | Zr | Fe | Si | C | H | N | O | Ti | |
| 標準值 | 2.5~3.5 | 0.5~1.5 | 0.3~1.0 | 0.8~2 | ≤0.3 | ≤0.15 | ≤0.16 | ≤0.015 | ≤0.04 | ≤0.15 | 余 |
| EIGA粉末 | 3.17 | 0.98 | 0.72 | 1.43 | 0.045 | 0.035 | 0.015 | 0.0010 | 0.015 | 0.086 | 余 |
| PREP粉末 | 3.21 | 0.90 | 0.79 | 1.45 | 0.020 | 0.010 | 0.010 | 0.0050 | 0.005 | 0.060 | 余 |
2.4 Ti31鈦合金粉末物相
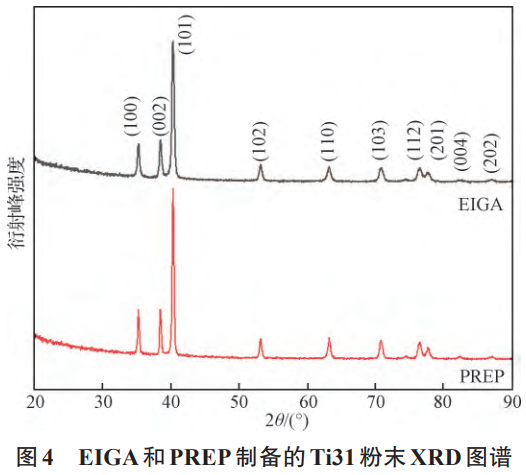
通過X射線衍射(XRD)分析對比EIGA法及PREP法制備的Ti31粉末物相組成,結果如圖4所示。兩種方法制備的Ti31粉末中的相結構主要為α-Ti密排六方晶體結構,無顯著差異,即制粉方法不改變Ti31粉末的物相組成。
2.5 SLM打印Ti31試樣化學成分
采用SLM制備Ti31試樣,并對兩種粉末所制備試樣的化學成分進行分析,如表7所示。與表6中粉末化學成分對比,SLM試樣中,各合金元素成分輕微波動,均滿足Ti31鈦合金的標準成分要求(見表6)。相比于Ti31粉末的化學成分,Ti31打印試樣中的O含量有所增加,主要原因是即使在惰性氣體(氬氣,體積分數大于等于99.999%)中成形,SLM過程中激光瞬間熔化粉末形成極高溫熔池,與周圍微量的氧氣發生反應形成氧化物。
表7 SLM打印Ti31試樣化學成分(質量分數) %
| Al | Mo | Ni | Zr | Fe | Si | C | H | N | O | Ti | |
| EIGA制粉打印試樣 | 2.86 | 1.00 | 0.64 | 1.46 | 0.200 | 0.01 | 0.018 | 0.0016 | 0.017 | 0.1314 | 余 |
| PREP制粉打印試樣 | 2.96 | 0.99 | 0.79 | 1.63 | 0.128 | 0.03 | 0.010 | 0.0040 | 0.004 | 0.066 | 余 |
2.6 SLM打印Ti31試樣成形形貌
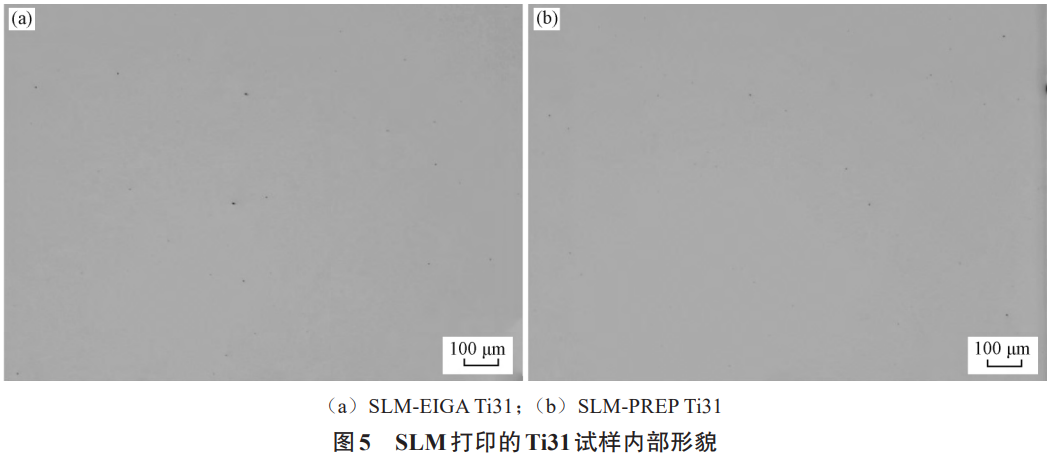
通過金相顯微鏡觀察Ti31試樣的成形質量,如圖5所示,EIGA粉末及PREP粉末與SLM工藝具有良好的適配性,SLM-EIGA與SLM-PREP Ti31試樣中存在少量微孔洞,但尺寸均小于30 μm,且未發現未熔合、裂紋等缺陷,打印試樣的整體致密度較高,具有較好的成形質量。
2.7 SLM打印Ti31試樣室溫拉伸性能
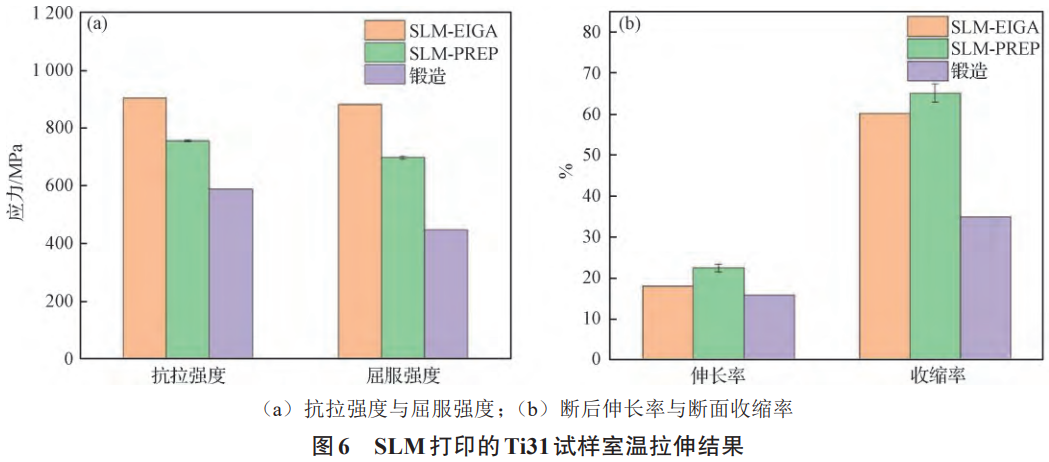
采用EIGA法及PREP法制備的Ti31粉末,通過SLM方法制備Ti31打印試樣。對試樣開展室溫拉伸試驗,試驗結果如圖6所示。兩種Ti31試樣拉伸性能均達到Ti31鍛件指標。EIGA粉末制成的試樣具有更高的抗拉強度與屈服強度,PREP粉末制成的試樣具有更優異的斷后伸長率及斷面收縮率。
3、結論
(1) EIGA法與PREP法制備的Ti31粉末N、H、O等非金屬元素含量較低,滿足設計要求;
(2) PREP法制得的Ti31粉末比EIGA粉末球形度更高,流動性更好,空心粉率更低;
(3) EIGA法與PREP法制備的Ti31粉末主要物相均為α-Ti密排六方晶體結構;
(4) 以EIGA法與PREP法制備的Ti31粉末,開展SLM增材試驗,所制得的Ti31打印試樣室溫拉伸性能均滿足Ti31鍛件性能指標,驗證了Ti31粉末與SLM工藝的良好適配性。EIGA試樣具有更高的抗拉強度與屈服強度,PREP試樣具有更優異的斷后伸長率與斷面收縮率。
參考文獻
[1] ZHANG T L, LIU C T. Design of titanium alloys by additive manufacturing: A critical review[J]. Advanced Powder Materials, 2022, 1(1): 100014.
[2] CONNER B P, MANOGHARAN G P, MARTOF A N, et al. Making sense of 3-D printing: Creating a map of additive manufacturing products and services[J]. Additive Manufacturing, 2014, 1: 64.
[3] REN P Y, OUYANG Y, MU J R, et al. Metal powder atomization preparation, modification, and reuse for additive manufacturing: A review[J]. Progress in Materials Science, 2025, 152: 101449.
[4] 冉興, 王哲, 朱明渝, 等. 激光粉末床熔融鈦合金用粉體研究進展[J]. 有色金屬工程, 2024, 14(12): 189.
[5] SUN X Y, CHEN M N, LIU T T, et al. Characterization, preparation, and reuse of metallic powders for laser powder bed fusion: A review[J]. International Journal of Extreme Manufacturing, 2024, 6(1): 012003.
[6] GUO R P, XU L, ZONG B Y, et al. Characterization of prealloyed Ti-6Al-4V powders from EIGA and PREP process and mechanical properties of HIPed powder compacts[J]. Acta Metallurgica Sinica(English Letters), 2017, 30(8): 735.
[7] CHEN G, ZHAO S Y, TAN P, et al. A comparative study of Ti-6Al-4V powders for additive manufacturing by gas atomization, plasma rotating electrode process and plasma atomization[J]. Powder Technology, 2018, 333: 38.
[8] 張雪良, 陶宇, 賈建, 等. 氣體霧化制粉技術研究綜述[J]. 粉末冶金工業, 2022, 32(3): 96.
[9] 楊軍, 王曉峰, 葛正浩. 氣霧化法制備3D打印金屬粉末的技術研究進展[J]. 粉末冶金工業, 2022, 32(1): 69.
[10] WEI M W, CHEN S Y, LIANG J, et al. Effect of atomization pressure on the breakup of TA15 titanium alloy powder prepared by EIGA method for laser 3D printing[J]. Vacuum, 2017, 143: 185.
[11] TANG J J, NIE Y, LEI Q, et al. Characteristics and atomization behavior of Ti-6Al-4V powder produced by plasma rotating electrode process[J]. Advanced Powder Technology, 2019, 30(10): 2330.
[12] GUO K K, LIU C S, CHEN S Y, et al. High pressure EIGA preparation and 3D printing capability of Ti-6Al-4V powder[J]. Transactions of Nonferrous Metals Society of China, 2020, 30(1): 147.
[13] 蔣保林, 管曉穎, 葉國晨, 等. 壓力和功率對EIGA制備TA15粉末的影響[J]. 裝備制造技術, 2024(2): 21.
[14] 李安, 羅成, 楊博文, 等. 3D打印用鈦合金及粉末制備技術研究進展[J]. 粉末冶金工業, 2024, 34(2): 127.
[15] 趙少陽, 談萍, 湯慧萍, 等. 2種3D打印用霧化Ti-6Al-4V合金粉末的對比研究[J]. 鈦工業進展, 2019, 36(4): 13.
[16] 王虎, 彭云, 趙琳, 等. 電極感應熔煉氣霧化法制備Ti-48Al-2Cr-2Nb金屬間化合物粉末的特性表征[J]. 稀有金屬, 2024, 48(12): 1702.
[17] 郭廣浩, 唐超蘭, 楚瑞坤. 金屬增材制造用鈦粉制備研究[J]. 粉末冶金技術, 2022, 40(4): 340.
[18] 吳杰, 吳小飛, 田凱, 等. Ti2AlNb粉末合金制備及力學性能影響[J]. 材料工程, 2025, 53(1): 175.
[19] 劉宏宇, 趙軍, 謝華生, 等. 氣體元素對ZTC4鑄造鈦合金力學性能的影響[J]. 鑄造, 2012, 61(9): 1006.
[20] 宋美慧, 李艷春, 張曉臣, 等. 高轉速PREP法制備鈦合金粉末工藝研究[J]. 化學工程師, 2022, 36(11): 1.
(注,原文標題:制粉方法對增材制造用Ti31鈦合金粉末的影響_蓋欣)
