在樣品制備過程中,激光功率P為175W,掃描速度v為1400mm/s,能量密度ρ為41.3J/mm3,激光光斑尺寸d為0.1μm。同時使用如圖1(c)所示的交替掃描方法,且在層與層之間旋轉67°,以減少殘余應力和不平整性。然后將樣品放入高純氬氣(純度大于99.999%)氣氛保護的管式爐中,在960℃下熱處理1h后爐冷,其中升溫速率保持在10℃/min。使用顯微維氏硬度儀HV-1000Z+CCD對樣品的硬度進行測量。
使用不同目數的砂紙將試樣打磨后,將樣品置于5%高氯酸、35%正丁醇和60%甲醇的電解液中,在-30℃下對樣品進行電解拋光,用于后續的形貌結構和晶體取向觀察。利用賽默飛場發射掃描電鏡(SEM)Apreo2C觀察樣品的表面形貌及微觀結構。同時,使用OxfordSymmetry2電子背散射衍射(EBSD)系統表征樣品組織的晶體取向,其中采集步長選擇0.3μm,加速電壓選擇20kV,實驗數據利用AZtecCrystal軟件進行處理。
熱處理后的試樣使用賽默飛聚焦電子束掃描電子顯微鏡Helios5PFIB進行加工,精確去除試樣表面在熱處理過程中產生的薄氧化層,對試樣形貌結構及晶體取向進行準原位觀測。具體方法如下:首先將樣品臺傾轉52°,使用30kV的加速電壓和2.5μA的電流,在樣品表面刻蝕出內徑?497μm,外徑Φ500μm,深度5μm的圓環,隨后將樣品臺傾轉-34°,使用30kV的加速電壓和1μA的電流,每60°進行一次離子拋光,共計拋光6次。
2、實驗結果與討論
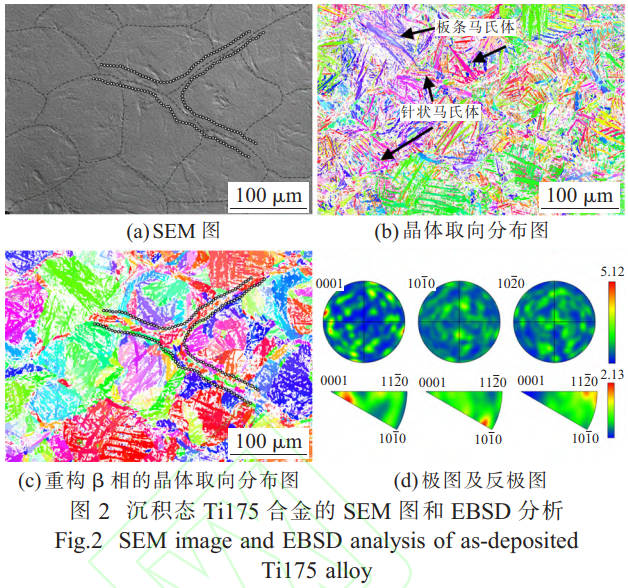
在SLM制備Ti175鈦合金過程中,其極高的激光能量輸入與快速凝固行為導致熔池內具有顯著的溫度梯度。受合金熔融態和固態導熱系數差異影響( λ L < λ S ),熔池中心區域冷卻速率相對較低,形成粗大板條狀 α ′馬氏體組織;而熔池邊緣因與已凝固區域接觸,冷卻速率急劇升高,生成細針狀 α ′馬氏體。結合圖2(a)和(b)可以發現,SLM成形的沉積態Ti175合金顯微組織以針狀 α ′馬氏體為主,板條狀 α ′馬氏體含量相對低。其中,針狀 α ′馬氏體寬度主要分布在0.6~1.8μm,板條狀 α ′馬氏體寬度則分布在2.0~5.7μm。此外,從圖2(b)中可發現熔池邊緣區域晶粒取向呈雜亂分布特征(白色點線區域標記所示),這意味著該區域可能存在高密度位錯以及殘余應力集中,這將在下文進一步證實。
在鈦合金相變過程中, α相和 β相遵循經典 Burg-ers取向關系(BOR,{0001}α//{110}β和<1120>a//<111>β),并形成低界面能的半共格結構。通過AZtecCrystal軟件的母相重構分析(圖2(c))可以發現,熔池內部原始β晶粒尺寸在60~100μm,其 α'變體嚴格繼承母相β晶粒的晶體學取向,維持BOR關系;而熔池邊緣部分區域 α ′相晶粒與母相β晶粒偏離BOR關系(白色點線區域標記所示)。這可能是由于熔池邊緣區域在SLM過程中經歷了一次重熔,存在著較大的殘余應力累積,晶格畸變顯著。此外,圖2(d)中的極圖和反極圖顯示,沉積態合金整體晶體取向分布相對均勻,僅存在強度較弱的<01\overline{1}4>//X和<11\overline{2}0>//Z的絲織構(反極圖最大織構密度<3)。
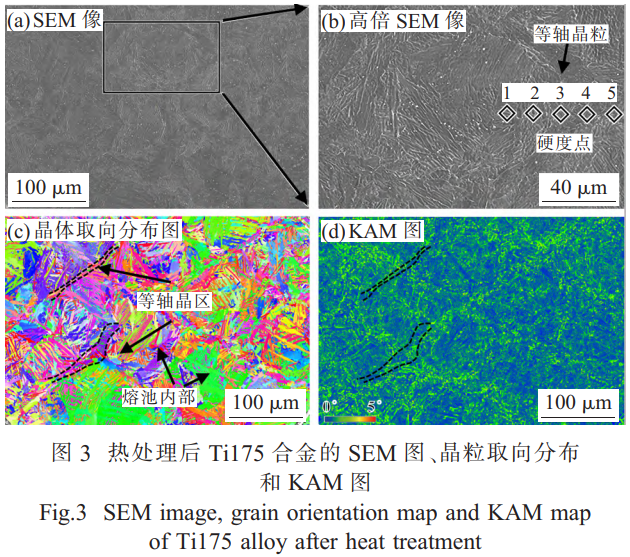
為研究SLM制備的Ti175合金受殘余應力影響的晶粒球化機制,將沉積態試樣置于管式爐中,在高純流動氬氣保護下進行960℃×1h熱處理。圖3(a)展示了與圖2(a)相同觀測位置的樣品經熱處理后的組織,其中熔池形貌清晰可見,且晶粒分布呈現出顯著的梯度特征。從熔池內部到熔池邊緣,晶粒尺寸逐漸減小,同時熔池邊緣存在著尺寸細小的等軸晶粒,如圖3(b)中箭頭所示。考慮到熱處理過程中,試樣表面因氬氣中存在微量氧而形成的氧化層,以及高溫條件下表面原子的擴散行為,均會顯著降低EBSD分析過程中菊池花樣對比度,因此采用聚焦離子束(FIB)技術去除樣品表面氧化層,然后再進行EBSD分析,如圖3(c)、(d)所示。結果表明,沉積態合金經過熱處理后,熔池邊緣區域晶粒優先發生球化現象形成等軸a晶,而熔池內部僅發生了板條粗化現象,如圖3(c)所示。其中,熔池邊緣等軸α晶尺寸不超過2.0μm,熔池內部板條α相的厚度相對于沉積態的板條 α ′相增長,達到4.0~6.5μm。圖3(d)核平均取向差(Kernel average misorientation,KAM)分布圖顯示,熔池邊緣白色標注區域的局部取向差顯著高于熔池中心區域,表明該區域具有相對更高的位錯密度,存在殘余應力集中,這與SLM成形過程中熔池邊緣快速冷卻直接相關。熔池邊緣高密度位錯和應力累積為熱處理過程中α'馬氏體的分解以及靜態再結晶提供驅動力,實現a相等軸化轉變;而熔池內部因為初始位錯密度較低,且不存在殘余應力累積,所以,α'馬氏體主要發生Ostwald熟化主導的板條粗化,最終保留原始板條形態[15]。
此外,在熱處理前,對圖3(b)中的菱形所示位置進行硬度測試,結果如表1所示。沉積態Ti175合金由于熔池中心區域(硬度點1、2)形成粗大的板條狀α'馬氏體,其低的界面能與位錯密度導致該區域顯微硬度值相對較低(約350HV)。而熔池邊緣區域(硬度點3、4和5)則形成了細小的針狀α'馬氏體,具有高的界面能,同時該區域仍保留著高水平的密度位錯和殘余應力。這種含有高缺陷密度的亞穩態組織基于位錯強化與細晶強化(Hall-Petch效應)作用,提升了局部顯微硬度(約370HV)。
表1 Ti175合金沉積態不同區域的維氏硬度(HV)
Tab.1 Vickers hardness of different regions of as-deposited Ti175 alloy(HV)
| 硬度點 | 1 | 2 | 3 | 4 | 5 |
| 維氏硬度 | 343.7 | 356.8 | 376.1 | 366.4 | 366.2 |
研究表明,鈦合金熱處理過程中的組織演變主要是片層α相的變化,包括晶粒粗化和球化過程。前者是鈦合金中常見的現象,粗化與熱處理過程中晶界遷移、擴散或相變行為等相關[16-17]。后者一般發生在較高溫度下,由于球化同時并不存在塑性變形,通常被認為是靜態球化[18-19]。一般而言,鈦合金的靜態球化需要預先進行外部鍛造來提供足夠的變形能和缺陷[18-19]。然而,本研究中觀察到的晶粒球化是在沒有預變形的情況下通過熱處理(高溫退火)實現的。因此,進一步選取合金熱處理前后熔池邊緣區域和熔池內部區域的晶粒進行詳細分析以研究其球化機制。
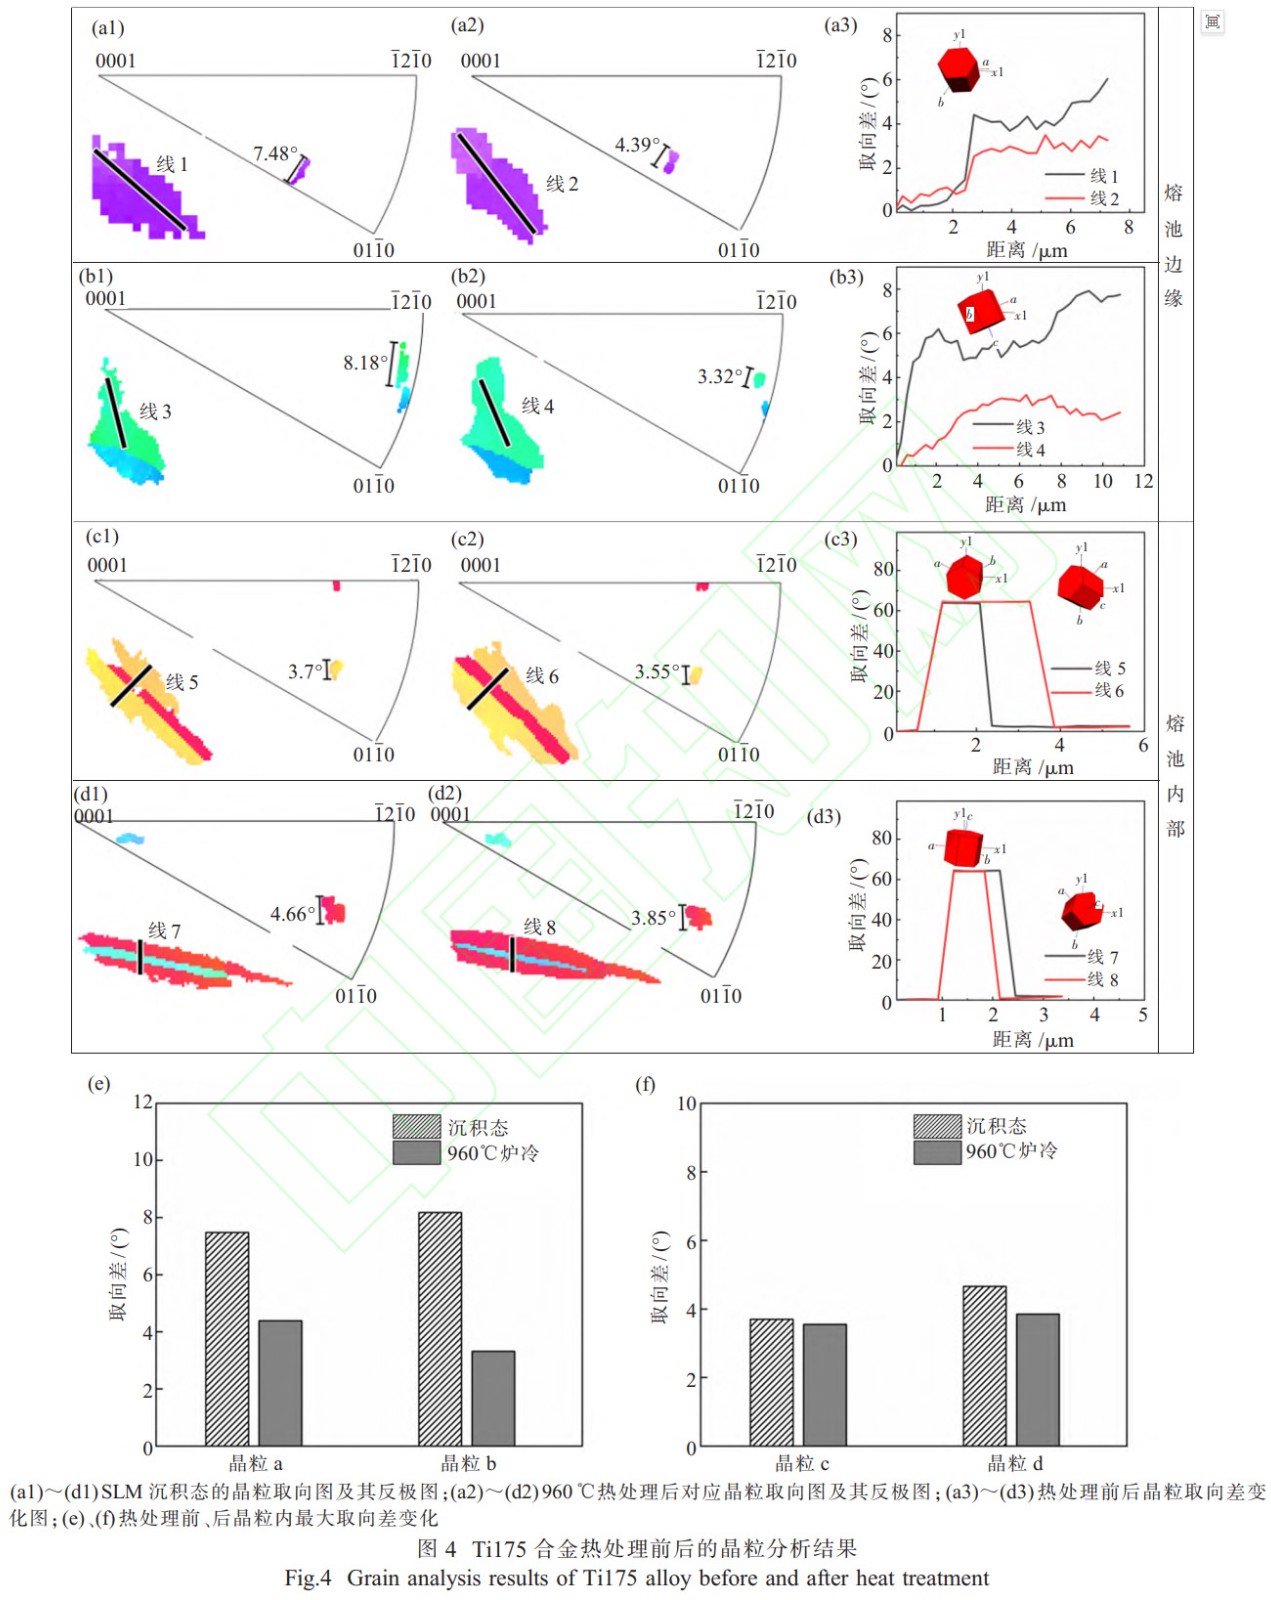
圖4(a1)~(a3)、(b1)~(b3)展示了所選取的熔池邊緣的等軸晶粒,從圖中可以發現沉積態合金的同一晶粒內部取向差受到高密度位錯以及殘余應力累積的影響,其最大角度可達到8°左右。經過熱處理后,晶粒內部的殘余應力釋放,促進亞穩α'馬氏體發生分解;基于晶粒內部的高密度位錯以及殘余應變能的驅動,a相發生再結晶形核,位錯密度隨之降低。以上原因使得晶粒內部取向在熱處理后趨于一致,晶粒最大取向差降至3°附近,如圖4(e)所示。
相比之下,由于熔池內部β→α相變受Burgers取向關系主導,導致析出的α相(或α'相)沿特定晶體學方向生長,所以該區域的粗大板條α'相內部位錯密度較低,晶粒內部的最大取向差較低(僅4°左右)。同時熔池內部冷卻速率相對慢,殘余應力也處于較低水平。受以上因素影響,分解后產生的板條a相再結晶驅動力弱,主要發生粗化長大,所以熱處理后晶粒內部的最大取向差沒有發生明顯減小(圖4(f))。需要注意的是,高溫下板條a相不排除發生局部再結晶的可能性,但是因為a相晶粒尺寸相對較大,始終難以完全等軸化,最終保留板條特征。此外,從圖4(c1)~(c3)中可以清晰地看出熱處理后熔池中心區域的紅色取向晶粒厚度從2μm增加到4μm,同時晶粒取向不發生變化。同樣的,圖4(d1)~(d3)中的紅色取向晶粒也在熱處理過程中發生粗化。
上述板條a相的粗化現象可以用Ostwald熟化機制來解釋,它被廣泛用于解釋元素在固溶體中的擴散行為[20-21]。Ostwald熟化基本上是一種顆粒粗化機制,描述了一種降低系統自由能的過程。小顆粒因曲率半徑小、表面能高而溶解度較大,導致物質從小顆粒溶解,通過基體擴散到大顆粒表面析出。在熱處理過程中,板條a相晶粒由于尺寸、取向等的差異,各晶粒的界面能處于不同水平。當需要進一步降低體系自由能時,處于高能態的晶粒將會溶解,以促進處于低能態的晶粒長大,如圖4(c1)、(c2)和(d1)、(d2)中紅色取向的α相晶粒吞噬周圍晶粒發生粗化。在這一過程中,不同α相晶粒之間的能量梯度為上述微觀結構演化提供了驅動力,體系自由能隨著板條 α相的粗化而降低,合金的微觀組織與結構也趨于穩定。
在熱處理過程中,SLM成形的鈦合金主要集中于熔池邊緣區域發生晶粒球化現象,而非在熔池中心等其他區域。本研究通過準原位追蹤熔池邊緣白色虛線框中的特征晶粒(圖5)進行分析。從圖5(b)KAM圖中可以發現,SLM成形鈦合金的該特征晶粒區域存在著明顯的殘余應力(對應晶粒內局部取向差<10°),這也是該區域晶粒在熱處理過程中發生球化的基礎。Zhao等[22]研究發現,高溫退火時殘余應力帶來的固有位錯纏結被熱激活,通過滑移和攀移形成規則排列的平面位錯陣列,使總自由能最小,進而通過多邊形化形成亞晶界,將原始 α板條分割為多個亞晶,隨著亞晶界的進一步遷移合并,等軸α晶形成。這一動力學過程符合低能位錯結構理論。
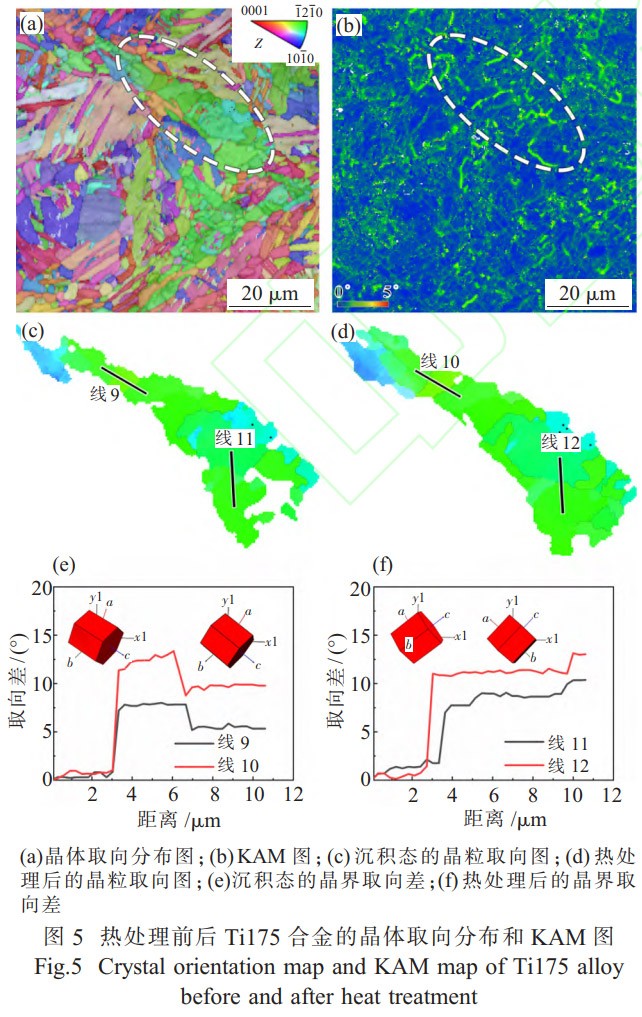
進一步分析表明,熔池邊緣區域晶粒球化過程包含兩個關鍵階段:①曲率驅動端部遷移階段,熱處理時針狀α相端部發生膨脹,物質沿曲率梯度從高曲率區域(針狀α相端部)向低曲率區域(針狀α相中部)擴散,該過程受溫度控制的主導[23];②殘余應力驅動的亞晶界演化階段,圖5(c)中初始的小角度晶界(LAGB,平均取向差約7°)通過殘余應力引入的位錯重組逐步轉變為圖5(d)中的大角度晶界(HAGB,平均取向差約14°)。這種取向差演化源于熱處理過程中亞晶粒的旋轉與合并機制(圖5(e)、(f)),各亞晶界上的位錯通過攀移和滑移的方式構建更大尺寸的亞晶,合并后的亞晶繼續吸收同號位錯長大,其界面逐漸轉變為大角度晶界。這一演化的本質是通過位錯運動降低系統界面能。
3、結論
(1)SLM成形過程中,熔池中心與邊緣區域的冷卻速率差異導致顯著組織異質性。熔池中心形成粗大板條狀 α ′馬氏體(寬度2.0~5.7μm),而熔池邊緣因快速凝固生成細針狀 α ′馬氏體(寬度 0.6~1.8μm)。此外,熔池邊緣區域呈現出晶粒取向雜亂分布特征,表明存在高密度位錯和殘余應力累積,這也是熱處理過程中該區域再結晶的基礎與驅動力。
(2)經熱處理(960℃×1h退火)后,熔池邊緣區域晶粒通過殘余應力驅動的位錯重組與亞晶界演化機制實現靜態再結晶球化,晶粒內部最大取向差由8°降至3°左右,形成等軸α晶粒;而熔池中心區域因初始位錯密度及殘余應力水平較低,主要發生Ostwald熟化主導的粗化,保留原始的馬氏體板條形態。
(3)晶粒靜態再結晶球化過程包含曲率驅動的端部遷移與殘余應力驅動的亞晶界演化兩階段:前者通過物質擴散降低 α相表面能,獲得低能穩定的幾何形貌;后者通過位錯滑移/攀移進行亞晶界的遷移與合并(LAGB→HAGB),實現低能位錯結構的動態平衡。
參考文獻:
[1] Yang L, Liu J, Tan J, et al. Dwell and normal cyclic fatigue behaviours of Ti60 alloy[J]. Journal of Materials Science&Technology,2014,30(7):706.
[2]Xu S, Zhang H, Xiao N, et al. Mechanisms of macrozone elimination and grain refinement of near αTi alloy via the spheroidization of the Widmannstatten structure[J]. Acta Materialia,2023,260:119339.
[3] He H Y, Deng H W, Luo W H, et al. Insight into the deformation behavior and failure mechanism of TC25G/Ti2AlNb material fabricated by laser-directed energy deposition[J]. Materials Science and Engineering A,2025,927:148013.
[4]Zhao Q, Sun Q, Xin S,et al. High-strength titanium alloys for aerospace engineering applications:a review on melting-forging process[J]. Materials Science and Engineering A,2022,845:143260.
[5]Banerjee D, Williams J C. Perspectives on titanium science and technology[J]. Acta Materialia,2013,61(3):844-79.
[6] Zhu H, Sun J, Guo Y, et al. Effects of post heat treatment on the microstructure and mechanical properties of selective laser melted AlSi10Mg alloys[J]. Materials Science and Engineering A,2024,894:146195.
[7] Jiang Q, Li S, Guo S, et al. Comparative study on process-structure-property relationships of TiC/Ti6Al4V and Ti6Al4V by selective laser melting[J]. International Journal of Mechanical Sciences,2023,241:107963.
[8]Sabban R, Bahl S, Chatterjee K, et al. Globularization using heat treatment in additively manufactured Ti-6Al-4V for high strength and toughness[J]. Acta Materialia,2019,162:239-54.
[9]Xiao Y, Mann W, Liu C, et al. Mechanism of impact toughness enhancement obtained by globularization of a GB phase for selective laser melted Ti-6Al-4V alloy[J]. Materials Science and Engineering A,2024,892:146036.
[10] Zhao Y, Yue Y, Deng W, et al. Effects of post-heat treatments on the microstructure and mechanical properties of Ti-6Al-4V alloy fabricated by selective laser melting[J]. Journal of Materials Research and Technology,2024,33:1155-64.
[11] Tarzimoghadam Z, Sandlobes S, Pradeep K G, et al.Microstructure design and mechanical properties in a near-a Ti-4Mo alloy[J]. Acta Materialia,2015,97:291-304.
[12] Xiao Y, Lan L, Gao S, et al. Mechanism of ultrahigh ductility obtained by globularization ofα GB for additive manufacturing Ti-6Al-4V[J]. Materials Science and Engineering A,2022,858:144174.
[13] Li R, Ding Y, Ji R, et al. The accelerated globularization kinetics of titanium alloys with lamellar microstructure:a brief review[J]. Journal of Materials Science,2025,60(1):98-117.
[14] Obasi G C, Birosca S, Quinta Da Fonseca J, et al. Effect of βgrain growth on variant selection and texture memory effect during α → β → αphase transformation in Ti-6Al-4V[J]. Acta Materialia,2012,60(3):1048.
[15]Xu J, Zeng W, Ma H, et al. Static globularization mechanism of Ti-17 alloy during heat treatment[J]. Journal of Alloys and Compounds,2018,736:99-107.
[16]Cao S, Hu Q, Huang A, et al. Static coarsening behaviour of lamellar microstructure in selective laser melted Ti-6Al-4V[J]. Journal of Materials Science& Technology,2019,35(8):1578-1586.
[17] Semiatin S L, Kirby B C, Salishchev G A. Coarsening behavior of an alpha-beta titanium alloy[J]. Metallurgical and Materials Transactions A,2004,35(9):2809-2819.
[18] Zherebitsov S, Murzinova M, Salishchev G, et al.Spheroidization of the lamellar microstructure in Ti-6Al-4V alloy during warm deformation and annealing[J]. Acta Materialia,2011,59(10):4138-50.
[19] Chen J, Fabijanic D, Brandt M, et al. Dynamic a globularization in laser powder bed fusion additively manufactured Ti-6Al-4V[J]. Acta Materialia,2023,255:119076.
[20] Streitenberger P,Zolner D. The envelope of size distributions in Ostwald ripening and grain growth[J]. Acta Materialia,2015,88:334-45.
[21] Sun J, Lu H, Liang Y, et al. Evolution of microstructure and mechanical properties of Ti65 high-temperature titanium alloy after additive manufacturing and annealing[J]. Materials Science and Engineering A,2024,913:147002.
[22] Zhao Z, Chen J, Tan H, et al. Achieving superior ductility for laser solid formed extra low interstitial Ti-6Al-4V titanium alloy through equiaxial alpha microstructure[J]. Scripta Materialia,2018,146:187-91.
[23] Stefansson N, Semiatin S L, Eylon D. The kinetics of static globularization of Ti-6Al-4V[J]. Metallurgical& Materials Transactions A,2002,33(11):3527.
(注,原文標題:選區激光熔化成形Ti175合金的高溫靜態球化機制_王彥偉)
