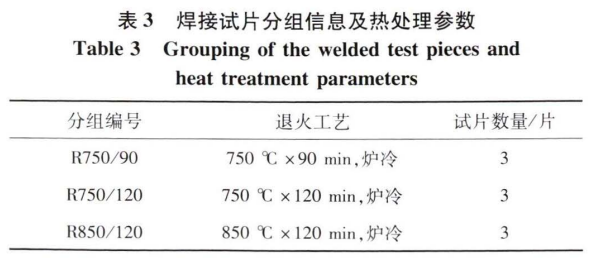
焊接后采用不同的熱處理制度對焊接試片進行退火處理,試片分組及熱處理參數的選擇見表3。通過焊接接頭組織分析以及極限彎曲性能測試,確定最優熱處理制度。
2、試驗結果及分析
2.1 焊后熱處理顯微組織
對焊接后以及退火后不同試樣的焊縫處進行顯微組織觀察,未經退火處理焊縫處與基體組織對比如圖2所示。板材基體為典型的等軸組織,β相均勻分布于α基體內,晶粒沿軋制方向呈現出一定的方向性排列。焊縫區域是在焊接過程中完全融化的部分,針狀α相沿不同方向分布,呈現出網籃狀組織的典型形貌[7-8],β相不均勻分布于晶界處,存在一定的偏析。
伴隨著焊后冷卻過程,針狀α相長大到較大尺寸,這種尺寸及形貌的變化是導致焊縫處力學性能較差的直接原因。

對焊接后以及采用不同制度退火后板材的焊縫處顯微組織進行觀察。如圖3(a)所示,未經過退火處理的焊縫處柱狀晶較為粗大,晶界平直,α相呈網籃狀分布,β相偏聚于枝晶間。如圖3(b,c)所示,經750℃×90min、750℃×120min退火處理后,焊縫處依然呈現出明顯的網籃狀組織。隨著保溫時間延長,針狀α相長大到較大尺寸。在退火過程中,焊接應力被進一步消除,但是焊縫組織在退火過程中并未發生實質性的細化,并且較大尺寸針狀α相也不利于焊接接頭塑性的改善。

如圖3(d)所示,隨著退火溫度由750℃提升至850℃,焊縫處單一柱狀晶的均勻化轉變逐漸清晰,焊縫組織在這一轉變過程中被部分破碎、細化,β相偏聚的情況明顯改善。由于加熱溫度始終控制在相變點以下,焊縫組織仍呈現出α相為針狀的兩相組織,但整體形貌得到了一定的改善。
2.2 極限彎曲試驗結果分析
通過開展極限彎曲試驗,不斷增大彎曲角直至開裂,考察不同退火工藝對板材彎曲性能的改善程度。根據焊接工藝規范要求,設定彎芯直徑為3T(T為板材試樣厚度),彎曲角度的選擇為在滿足規范要求30°的基礎上,對彎曲30°時未開裂的試樣繼續增大彎曲角度直至開裂,彎曲后試樣形貌如圖4所示,彎曲結果統計如圖5所示。
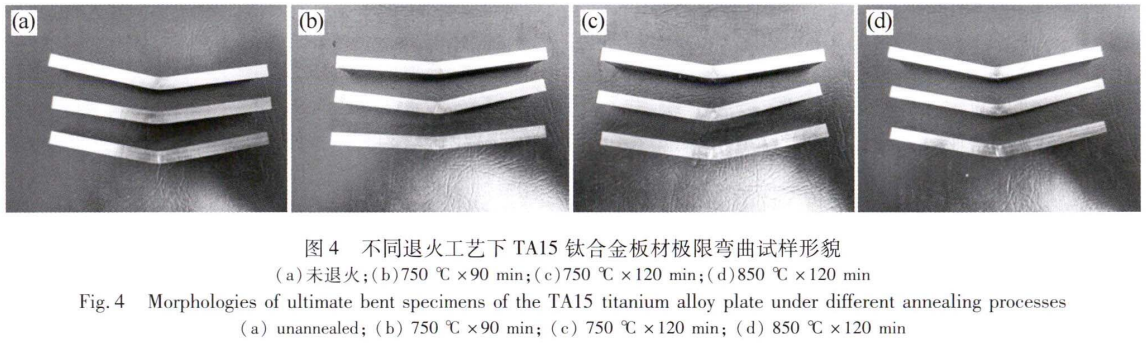
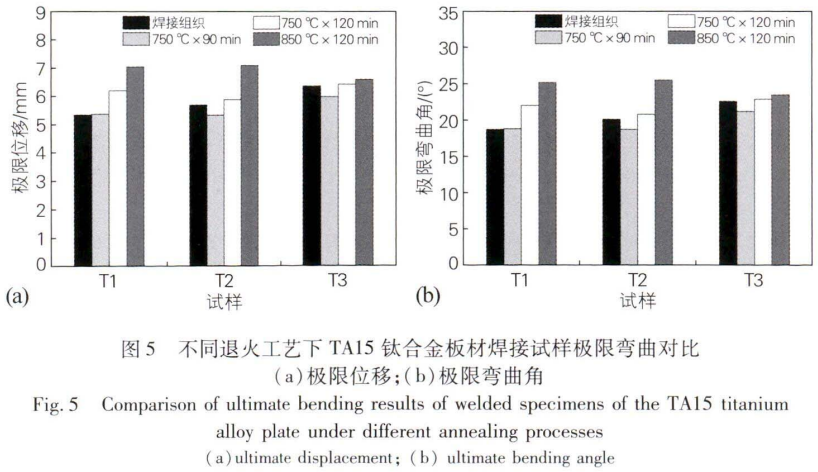
焊接狀態下試樣彎曲性能較差,彎曲至標準規定的21°即發生開裂,開裂發生在焊縫區域,主要原因是TA15鈦合金板材試樣在焊接過程中由于熱輸入較大,在焊縫處形成典型的粗大柱狀晶組織,整體硬度增加、塑性下降,導致焊接接頭處塑性較差,彎曲性能較差。
經750℃×90min和750℃×120min退火處理后,彎曲性能改善程度不明顯,極限彎曲角為18.7°~22.9°,主要原因是退火處理后組織未發生明顯轉變,試樣整體塑性未得到改善,但焊接應力的消除在一定程度上對綜合力學性能的提升做出了貢獻。經850℃×120min退火處理后,試樣極限彎曲角提高至23.5°~25.5°,彎曲性能得到一定提高,試樣具備了一定的彎曲富余量。
不同退火狀態下TA15鈦合金板材焊接試樣的極限彎曲性能測試結果進一步印證了焊接接頭處的組織演變規律,表明退火處理后組織的改善是焊接接頭彎曲性能提升的直接原因。
3、結論
1)TA15鈦合金板材焊接接頭處為典型的柱狀晶組織,針狀α相沿不同方向分布,焊接接頭塑性較差,彎曲性能較差。
2)采用一般的焊后穩定化退火處理(750℃×90min和750℃×120min)可以起到消除焊接應力的作用,但焊接接頭處組織性能沒有明顯改善,未能使彎曲性能得到有效提升。
3)采用850℃×120min爐冷的退火工藝對焊后試樣進行熱處理,焊接接頭組織的單一柱狀晶得到了一定的細化,β相分布更為均勻,試樣平均彎曲性能突破24°。
參考文獻:
[1]劉奇先,劉 楊,高尚凱.鈦合金的研究進展與應用[J].航天制造技術,2011(4):4548.
Liu Qixian, Liu Yang, Gao Kai. Research progress and application of titanium alloys[J]. Aerospace Manufacturing Technology, 2011(4) :45-48.
[2]黃旭,朱知壽,王紅紅.先進航空鈦合金材料與應用[M].北京:國防工業出版社,2012:26-27.
[3]《中國航空材料手冊》編輯委員會.中國航空材料手冊[M].北京:中國標準出版社,2002.
[4]張小紅,林鑫,陳靜,等.熱處理對激光立體成形TA15合金組織及力學性能的影響[J].稀有金屬材料與工程,2011,40(1:142-147.
Zhang Xiaohong, Lin Xin, Chen Jing, et al. Effects of heat treatment on the microstructures and mechanical properties of TA15 titanium alloys by laser solid forming [ J]. Rare Metal Materials and Engineering,2011, 40(1) : 142-147.
[5]趙彥蕾,李伯龍,朱知壽,等.熱處理溫度對TC21鈦合金微觀組織的影響[J].材料熱處理學報,2011,32(1):14-18.
Zhao Yanlei, Li Bolong, Zhu Zhishou, et al. Influence of heat treatment on microstructure of TC21 titanium alloy[ J]. Transactions of Materials and Heat Treatment, 2011, 32(1): 14-18.
[6]盧凱凱,周立鵬,李敏娜.強韌化熱處理對TA15鈦合金組織和性能的影響[J],材料熱處理學報,2020,41(1):4449.
Lu Kaikai, Zhou Lipeng, Li Minna. Effect of strengthening and toughening heat treatment on microstructure and mechanical properties of TA15 titanium alloy [ J]. Transactions of Materials and Heat Treatment, 2020, 41(1): 4449.
[7]陳國慶,張秉剛,王廷,等TA15鈦合金潛弧焊接頭組織與性能分析[J].焊接學報,2010,31(7):5-8.
Chen Guoqing, Zhang Binggang, Wang Ting, et al. Microstructure and mechanical properties of submerged arc welded TA15 titanium alloy joints[J]. Transactions of the China Welding Institution, 2010, 31(7) : 5-8.
[8]朱景川,何東,楊夏煒,等.TA15鈦合金雙重熱處理工藝及其微觀組織演化的EBSD研究[J].稀有金屬材料與工程,2013,42(2) : 382-386.
Zhu Jingchuan, He Dong, Yang Xiawei, et al. EBSD study on dual heat treatment and microstructure evolution of TA15 titanium alloy[J].Rare Metal Materials and Engineering, 2013, 42(2): 382-386.
