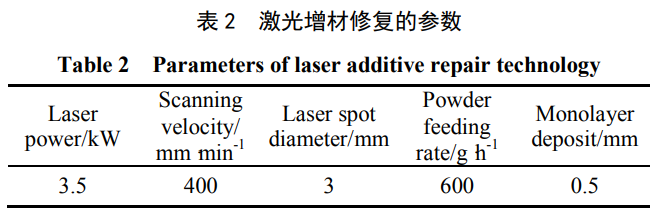
激光增材修復(fù)工藝參數(shù)如表2所示。
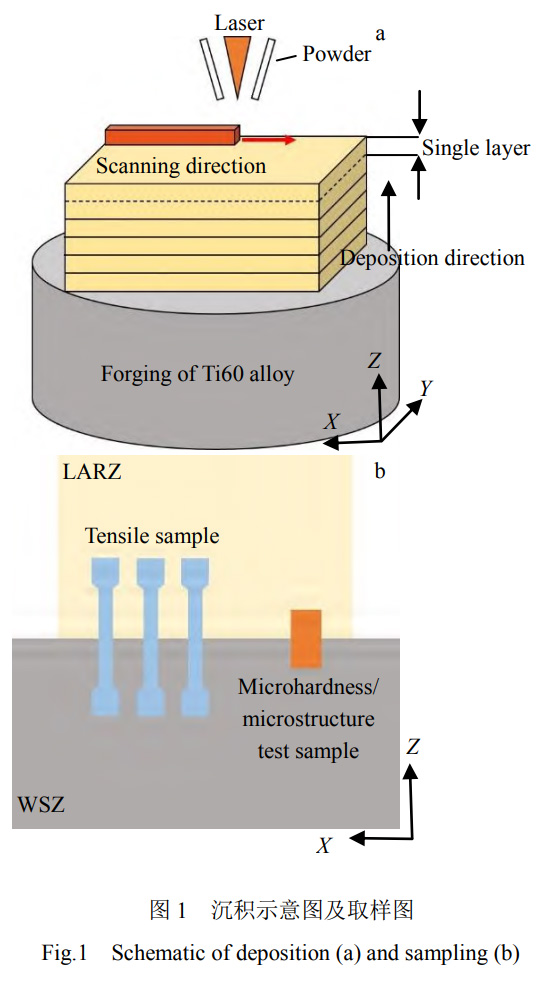
圖1a是激光增材修復(fù)過(guò)程示意圖,修復(fù)高度為55mm,對(duì)完成沉積后的Ti60鈦合金修復(fù)試樣進(jìn)行去應(yīng)力退火(670℃/4h/AC)處理以消除殘余應(yīng)力,但不改變微觀組織。采用線切割、打磨、拋光、腐蝕(HF:HNO3:H2O=1:6:43)后制成金相樣品(5mm×10mm×5mm),對(duì)試樣進(jìn)行光學(xué)金相顯微組織、掃描電子顯微組織觀察,并采用掃描電子顯微鏡配套設(shè)備能譜分析儀(EDS)定性分析各區(qū)域組織元素及其成分含量。組織觀察完成后進(jìn)行XRD試驗(yàn)和硬度測(cè)試。試樣取樣示意圖如圖1b所示,WSZ為鍛造基材區(qū),LARZ為激光增材修復(fù)區(qū)。按照GB/T228.1-2010標(biāo)準(zhǔn)加工拉伸試樣,室溫拉伸試驗(yàn)在S2011643型100kN疲勞試驗(yàn)機(jī)(雙軸)上進(jìn)行。
2、結(jié)果與討論
2.1顯微組織
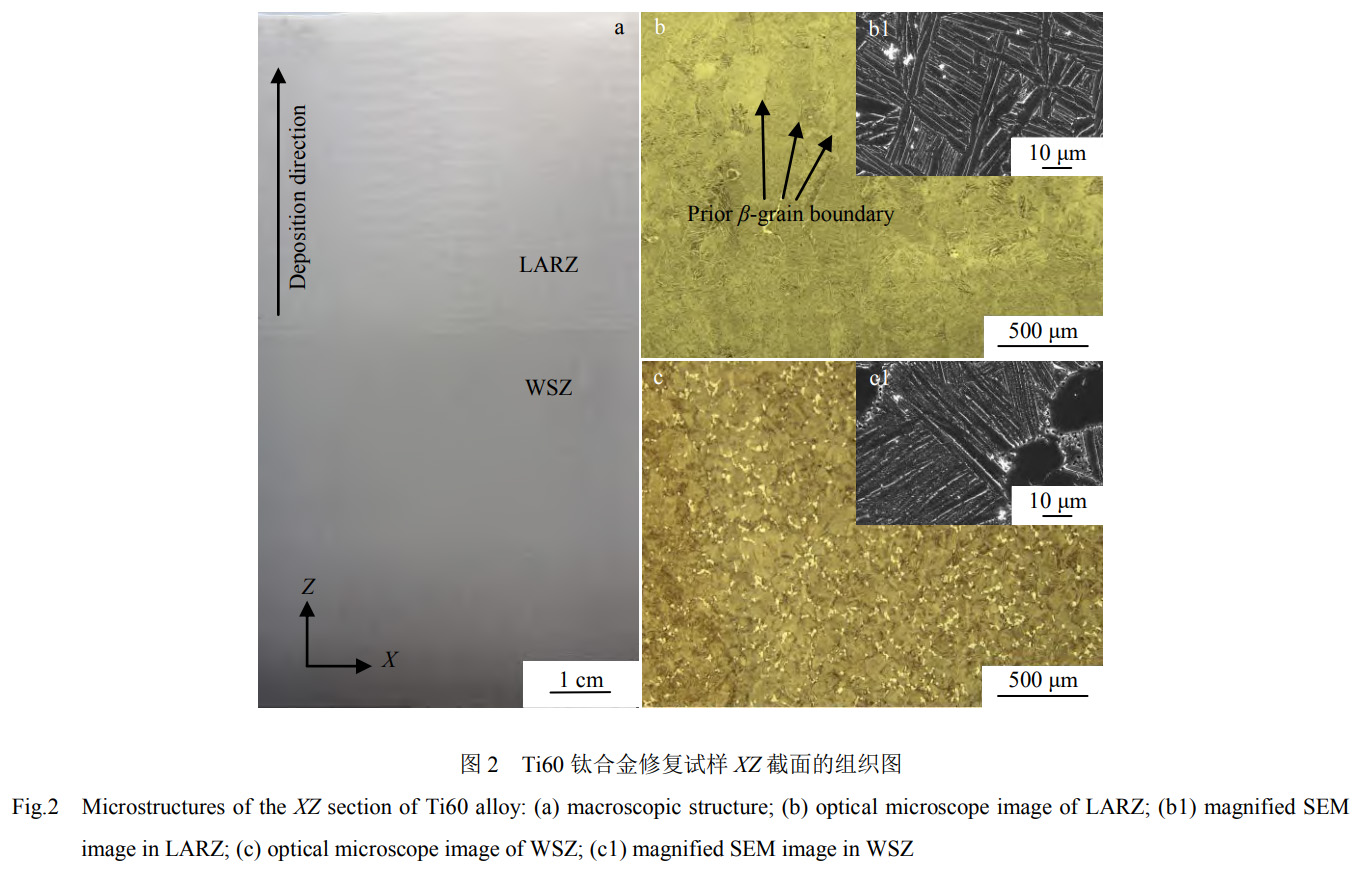
圖2為T(mén)i60鈦合金激光增材修復(fù)試樣在XZ截面的組織圖。圖2a為宏觀組織圖像,可以明顯觀察到鍛造基材區(qū)(wrought substrate zone,WSZ)和激光增材修復(fù)區(qū)(laser additive repair zone,LARZ),2個(gè)區(qū)域間有較好的物理冶金結(jié)合。由于組織內(nèi)結(jié)晶學(xué)取向的不同,修復(fù)區(qū)組織呈現(xiàn)明暗交替生長(zhǎng)的現(xiàn)象。LARZ內(nèi)存在貫穿多個(gè)沉積層外延生長(zhǎng)的柱狀晶,沿著增高方向可以清晰地看到β柱狀晶晶界,如圖2b所示。連續(xù)晶界α相在初生β晶界上形成,柱狀晶寬度為90~140μm。原始β柱狀晶內(nèi)部的顯微組織如圖2b1所示,可以看出,顯微組織由細(xì)小網(wǎng)籃組織和多個(gè)平行的α相片層形成α集束組成,片層寬度為0.49~2.47μm,長(zhǎng)度為3.95~14.35μm。從圖2c可以看出WSZ是典型的雙態(tài)組織,在β相轉(zhuǎn)變組織的基體上分布著等軸初生α相。等軸α相尺寸較小且含量較低,約為10.3%。
熱影響區(qū)(heat affected zone,HAZ)是LARZ和WSZ的過(guò)渡區(qū)域,在圖2a的宏觀組織圖像中未觀察到是因?yàn)樾迯?fù)過(guò)程中對(duì)基體的熱輸入比較小,使得基體組織變化不大,熱影響區(qū)范圍相對(duì)較小。如圖3a所示,熱影響區(qū)不同區(qū)域顯微組織有差異,越靠近LARZ,等軸α相的邊界越模糊,難以分辨。在HAZ中,等軸α相板條化(圖3a中的橢圓區(qū)域所示),晶界α相開(kāi)始形成。圖3b為等軸α相板條化區(qū)域的高倍掃描圖像,呈現(xiàn)出HAZ區(qū)域特有的陰影特征。如圖3c和3d所示,熱影響區(qū)上部與下部均有少量由尺寸較小的α板條長(zhǎng)大合并成的粗大α板條,熱影響區(qū)上部較下部組織更為細(xì)密。對(duì)比圖2和圖3可以發(fā)現(xiàn),HAZ組織呈現(xiàn)出由鍛造的雙態(tài)組織向快速凝固的網(wǎng)籃組織過(guò)渡的特征。
在激光增材修復(fù)過(guò)程中,熔池凝固的溫度梯度基本沿著沉積方向,因此熔池內(nèi)的晶粒沿著激光沉積方向生長(zhǎng),從而形成有一定擇優(yōu)取向的連續(xù)生長(zhǎng)的粗大柱狀晶。在激光增材修復(fù)層層堆積的過(guò)程中,隨著激光束的運(yùn)動(dòng),高溫、高能量熔池對(duì)已沉積層進(jìn)行快速加熱和冷卻的微熱處理,不斷進(jìn)行著α相→β相→α相的轉(zhuǎn)變。激光的熱量使熔池內(nèi)的溫度迅速上升至β相轉(zhuǎn)變溫度,發(fā)生α→β相變。隨著激光束的離開(kāi),發(fā)生β→α相變,由于α相和β相之間的Burgers取向關(guān)系[12],大量α相沿著不同的方向以板條狀相互編織長(zhǎng)大,形成網(wǎng)籃組織。
對(duì)3個(gè)區(qū)域進(jìn)行了XRD分析,圖4給出的XRD結(jié)果顯示3個(gè)區(qū)域衍射峰對(duì)應(yīng)的2θ角相差不大且僅能發(fā)現(xiàn)α-Ti對(duì)應(yīng)的衍射峰。這說(shuō)明3個(gè)區(qū)域組中均沒(méi)有或只有少量殘余的β相,與上文顯微組織分析一致。從圖2及圖3中可以看到3個(gè)區(qū)域內(nèi)均存在彌散分布的析出相,尺寸為1~3μm。但在XRD分析結(jié)果中沒(méi)有出現(xiàn)這一微小衍射峰的原因可能與XRD紅外光斑大小、析出相的體積分?jǐn)?shù)、尺寸等因素有關(guān)。
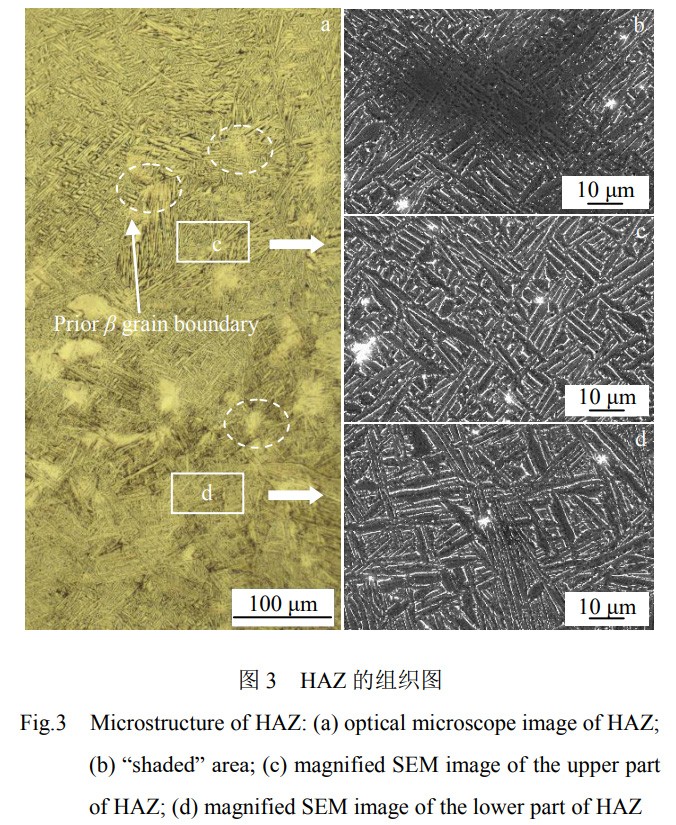
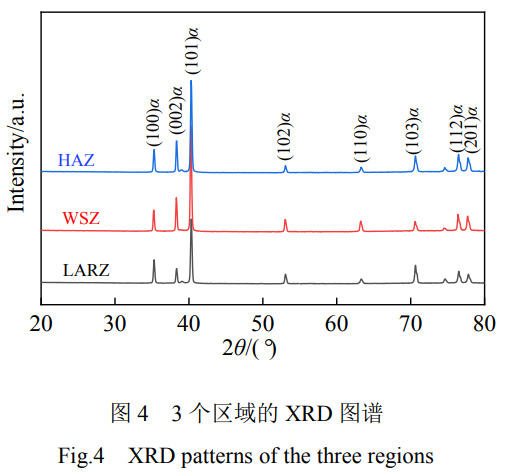
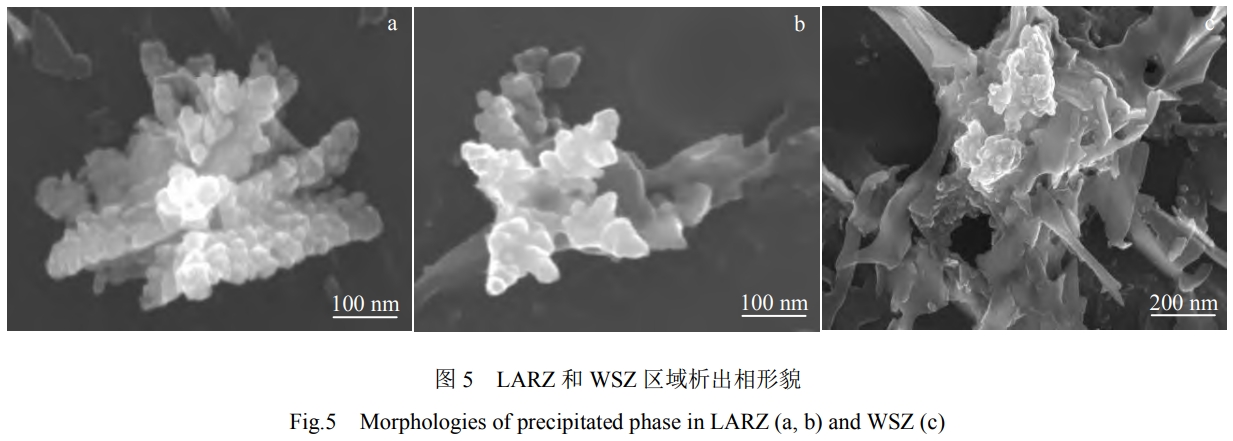
圖5為L(zhǎng)ARZ和WSZ區(qū)域顯微組織中析出相的SEM觀察結(jié)果,可以看出該析出相的形貌與一般金屬凝固時(shí)的樹(shù)枝晶的生長(zhǎng)形貌不同,圖5a呈現(xiàn)出小面花瓣晶形貌,圖5b呈現(xiàn)小面輻射團(tuán)簇晶形貌,圖5c呈現(xiàn)三維網(wǎng)絡(luò)小面樹(shù)枝狀形貌。因?yàn)楦鲄^(qū)域形成過(guò)程中的凝固冷卻速度不同所以呈現(xiàn)出不同的生長(zhǎng)形態(tài)。測(cè)定各區(qū)域中該析出相的含量,發(fā)現(xiàn)在LARZ內(nèi)含量最高。推測(cè)這3種形貌的析出相均是在非平衡凝固條件下析出的小平面相,生長(zhǎng)機(jī)制為依靠固液界面上孿晶和螺位錯(cuò)等晶體缺陷所產(chǎn)生的臺(tái)階側(cè)向擴(kuò)展生長(zhǎng)[13]。
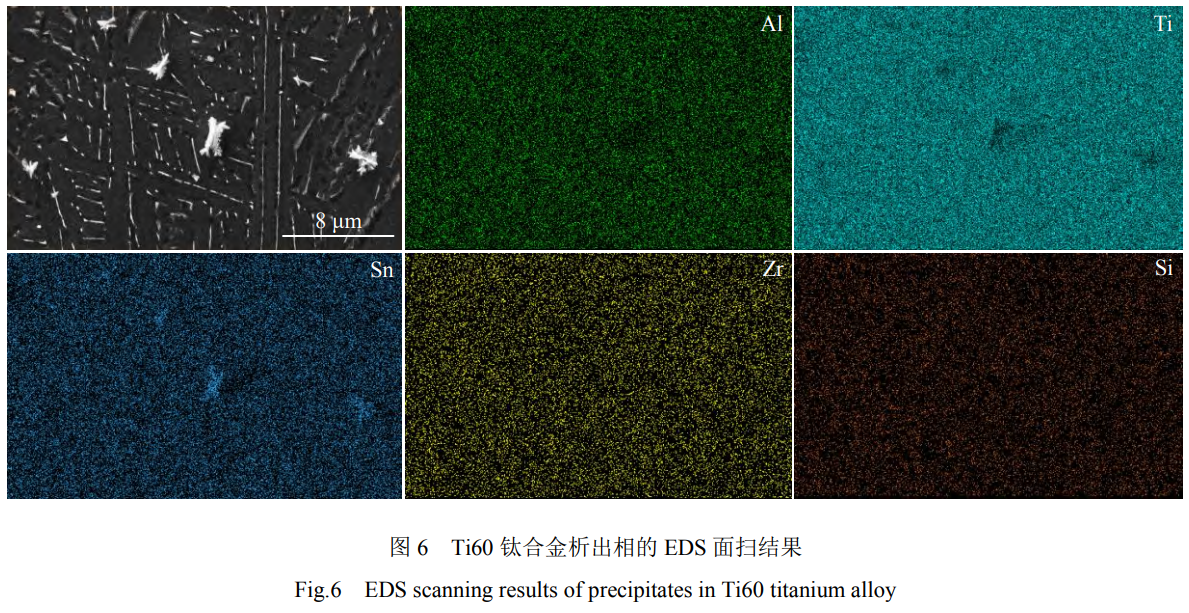
為了確定析出相的類(lèi)型,對(duì)存在析出相的顯微組織進(jìn)行EDS面掃分析,圖6是EDS面掃結(jié)果。從EDS分層圖像中可看出,Ti和Al在析出相上貧化,Sn在析出相上富集,而Si和Zr分布比較均勻。可判斷,該析出相主要為錫化物。
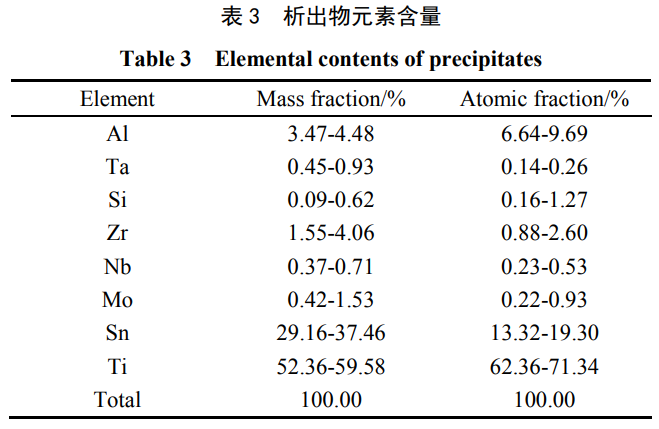
有研究表明[14],在一定的成分范圍內(nèi)Ti與合金元素Al、Sn等固溶處理可以得到初級(jí)無(wú)序固溶體,且當(dāng)合金元素Al、Sn等含量達(dá)到臨界固溶度時(shí),無(wú)序固溶體六方密堆結(jié)構(gòu)對(duì)稱(chēng)性開(kāi)始發(fā)生變化,析出有序相α2,即Ti3X(X=Sn,Al)。因此將析出相化學(xué)式近似地表示為T(mén)ix(Al,Sn)y,對(duì)析出物進(jìn)行元素含量分析,結(jié)果如表3,根據(jù)原子分?jǐn)?shù)的數(shù)據(jù)求得,x/y≈3.0,故推測(cè)該析出物可能為T(mén)i3(Al,Sn)。
2.2顯微硬度
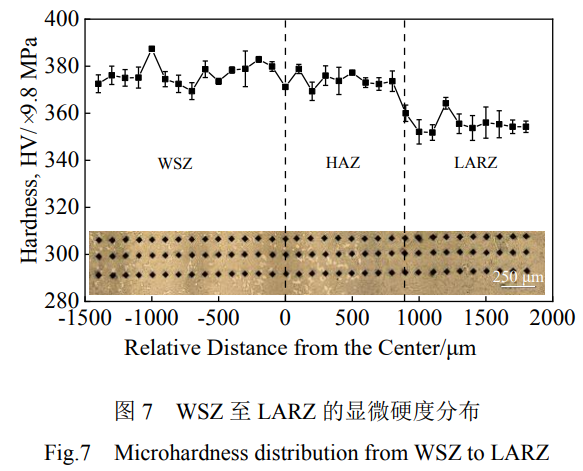
激光增材修復(fù)Ti60鈦合金鍛件在XZ截面沿沉積方向的顯微硬度(HV)分布情況如圖7所示,橫坐標(biāo)為距離,零點(diǎn)選擇在HAZ與WSZ交界處。由圖2c可知,WSZ等軸α相體積分?jǐn)?shù)較高,等軸α相和β轉(zhuǎn)變組織有不同的硬度,在測(cè)試時(shí),使得硬度有所波動(dòng),該區(qū)域硬度平均值大約為3692.44MPa。LARZ硬度平均值大約為3481.55MPa,相對(duì)WSZ低5.7%,其原因在于WSZ中片層次生α相相對(duì)于LARZ中的片層α相更為細(xì)小。由Hall-Petch關(guān)系可知,組織越細(xì)小,對(duì)位錯(cuò)運(yùn)動(dòng)的阻礙作用就越強(qiáng)。但3個(gè)區(qū)域硬度相差不大。結(jié)合圖中的壓痕圖及橫坐標(biāo)距離,可以得出HAZ寬度約為900μm。HAZ硬度平均值大約為3713.61MPa,波動(dòng)較小,表明組織較為均勻。
2.3室溫拉伸性能
激光增材修復(fù)Ti60鈦合金修復(fù)試樣室溫拉伸性能測(cè)試結(jié)果如表4所示。分析表中數(shù)據(jù)可知,激光增材修復(fù)Ti60鈦合金縱向拉伸試樣的平均抗拉強(qiáng)度和屈服強(qiáng)度分別為992.4和916.6MPa,斷后伸長(zhǎng)率和斷面收縮率的平均值分別為8.5%和14.6%。斷后伸長(zhǎng)率及斷面收縮率數(shù)據(jù)較為分散,波動(dòng)很大。但總體來(lái)看,激光增材修復(fù)試樣的強(qiáng)度優(yōu)于Ti60鈦合金鍛件強(qiáng)度標(biāo)準(zhǔn),塑性與鍛件標(biāo)準(zhǔn)相差不大,已達(dá)到實(shí)際工程應(yīng)用要求。
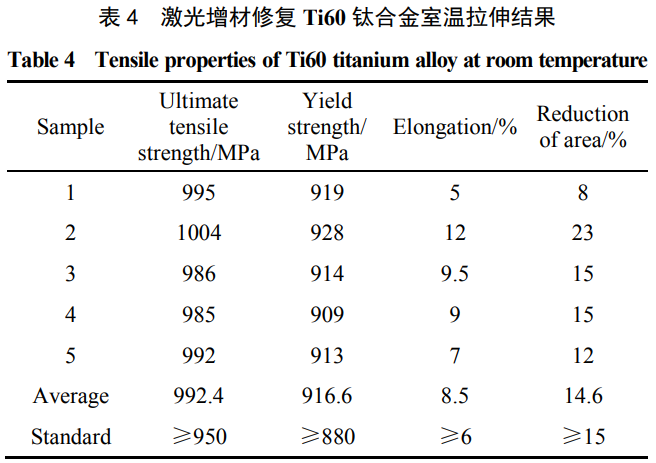
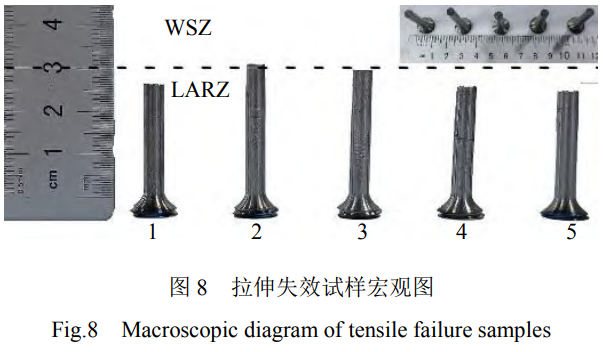
圖8是試樣拉伸失效宏觀照片,可以看出只有試樣2的斷裂位置在WSZ,其余試樣最終斷裂位置均在LARZ。試樣2可以看到明顯的頸縮,其余試樣只發(fā)生了不同程度的微小頸縮,這說(shuō)明WSZ較LARZ具有更好的塑性。
對(duì)激光增材修復(fù)Ti60鈦合金室溫拉伸試樣2和試樣4進(jìn)行斷口形貌分析,如圖9。斷口宏觀形貌如圖9a和圖9e所示,兩試樣斷口均較為平整光亮,剪切唇瞬斷區(qū)范圍較小,觀察不到明顯的纖維區(qū)。斷口位置在WSZ的試樣2的斷口存在少量解理面(圖9b),一定數(shù)量的二次裂紋(圖9c)以及一些大尺寸韌窩(圖9d)。斷口位置在LARZ的試樣4的斷口存在解理面、撕裂棱等解理形貌(圖9f~9g),剪切唇區(qū)域內(nèi)存在少量較淺的小尺寸韌窩(圖9h)。
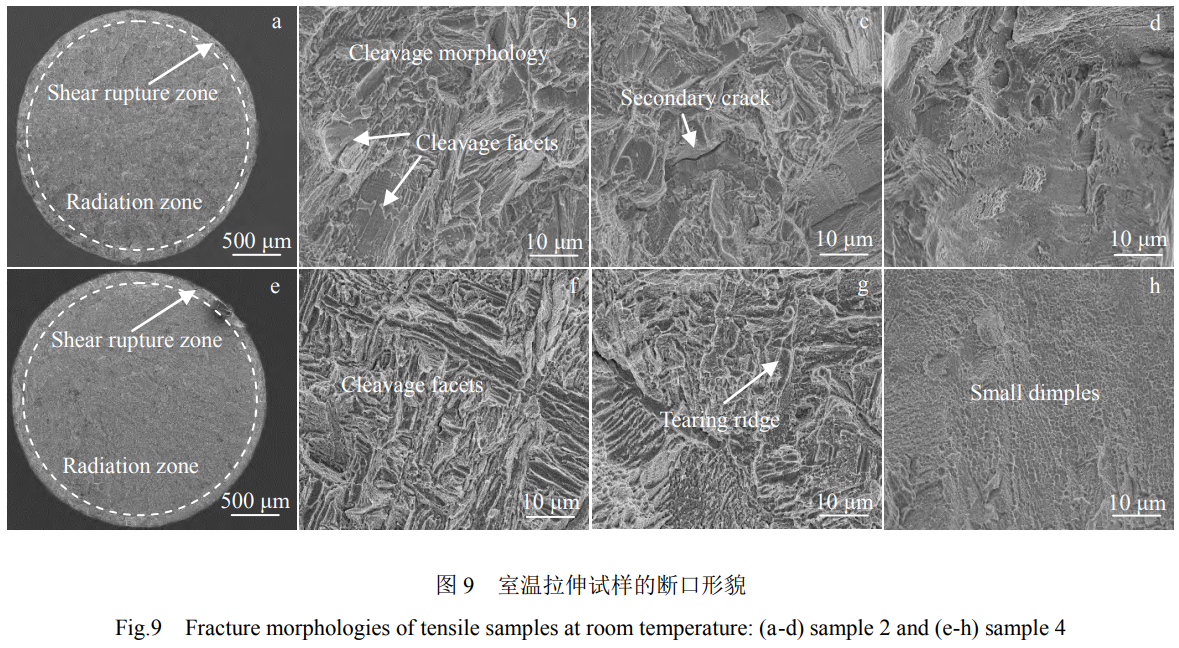
圖10為試樣2和試樣4的亞表面形貌,可以看出無(wú)論試樣2還是試樣4,均呈現(xiàn)出混合斷裂的特征。在鈦合金雙態(tài)組織中,β轉(zhuǎn)變組織的強(qiáng)度低于等軸初生α相[15],使得基體中裂紋萌生于β轉(zhuǎn)變組織中的片狀α相界面或者等軸狀初生α相晶界處。由于等軸狀初生α相具有高的位錯(cuò)密度,可以起到阻礙裂紋萌生的效果,且當(dāng)裂紋遇到等軸初生α相及較寬的板條α相時(shí),其更容易發(fā)生偏轉(zhuǎn)[16],故斷口位置在WSZ的試樣2的斷口裂紋擴(kuò)展路徑更加曲折,這也表明WSZ塑性較好。在片層組織中,當(dāng)裂紋遇到不同位向的α集束時(shí),由于α相的強(qiáng)度較高,裂紋前沿難以穿過(guò)α集束,在應(yīng)力的作用下,裂紋前沿在集束邊界發(fā)生劇烈的塑性變形,擴(kuò)展方向發(fā)生偏轉(zhuǎn)裂紋的擴(kuò)展(如圖10b中矩形框所示)消耗更多能量。然而,晶粒變形的不協(xié)調(diào)和不同位向集束的交界處發(fā)生滑移堵塞,導(dǎo)致塑性降低,進(jìn)而導(dǎo)致激光增材修復(fù)區(qū)斷裂韌度低于基材區(qū),值得注意的是,在2種裂紋擴(kuò)展路徑上并沒(méi)有觀察到Ti3(Sn,Al)相的存在。
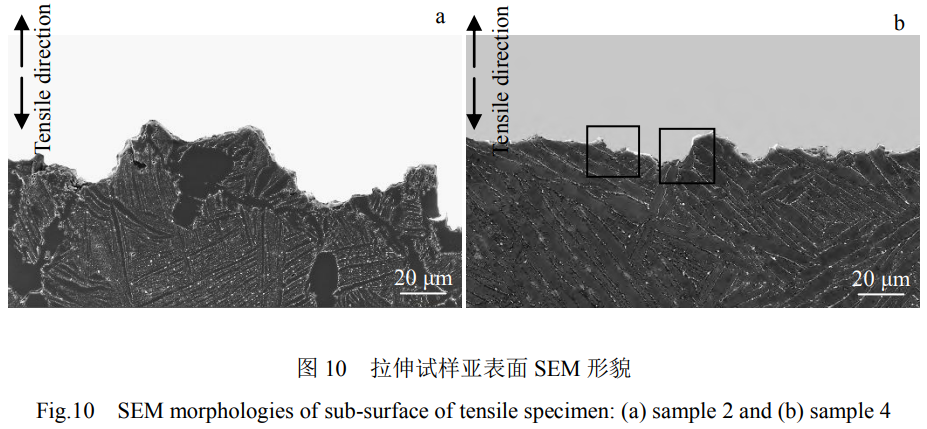
在拉伸過(guò)程中,晶界α相及α/β相界面作為滑移傳遞的阻礙,易產(chǎn)生位錯(cuò)塞積和應(yīng)力集中,難以協(xié)調(diào)變形從而開(kāi)裂[16-20]。原始β柱狀晶晶粒內(nèi)部的片層α相取向雜亂,在變形協(xié)調(diào)的過(guò)程中容易形成圖10b所述情況,位錯(cuò)在界面處大量塞積,從而導(dǎo)致應(yīng)力集中,且LARZ中存在大量尺寸不一的連續(xù)晶界α相,微裂紋易在晶界α相處萌生,短裂紋會(huì)沿著晶界、相界面快速擴(kuò)展、連接,直至最終斷裂。
3、結(jié)論
1)激光增材修復(fù)Ti60鈦合金可分為鍛造基材區(qū)、熱影響區(qū)和激光增材修復(fù)區(qū)3個(gè)區(qū)域。修復(fù)區(qū)組織為貫穿多個(gè)沉積層外延生長(zhǎng)的柱狀晶,柱狀晶的生長(zhǎng)方向基本平行于沉積方向或略向掃描方向傾斜。柱狀晶內(nèi)是分布均勻的細(xì)小α相網(wǎng)籃組織。熱影響區(qū)組織表現(xiàn)出由基體的鍛造雙態(tài)組織向修復(fù)區(qū)組織過(guò)渡的特征,寬度約為900μm。
2)激光增材修復(fù)Ti60鈦合金3個(gè)區(qū)域組織基體中均彌散分布著尺寸為1~3μm的小平面相Ti3(Sn,Al)。析出相在激光增材修復(fù)區(qū)含量最高,呈現(xiàn)出小面花瓣晶、小面輻射團(tuán)簇晶形貌,而在基材區(qū)則呈現(xiàn)出三維網(wǎng)絡(luò)小面樹(shù)枝狀形貌。
3)鍛造基材區(qū)、熱影響區(qū)以及激光增材修復(fù)區(qū)3個(gè)區(qū)域的硬度平均值分別為3692.44、3713.61、3481.55MPa,3個(gè)區(qū)域硬度基本相當(dāng)。
4)激光增材修復(fù)Ti60鈦合金縱向拉伸試樣的斷裂機(jī)制為混合斷裂,室溫拉伸斷裂失效位置基本上在強(qiáng)度較低的修復(fù)區(qū)內(nèi)。抗拉強(qiáng)度和屈服強(qiáng)度的平均值分別為992.4和916.6MPa,優(yōu)于Ti60鈦合金鍛件標(biāo)準(zhǔn);斷后伸長(zhǎng)率和斷面收縮率的平均值分別為8.5%和14.6%,與Ti60鈦合金鍛件標(biāo)準(zhǔn)相差不大,達(dá)到實(shí)際工程應(yīng)用要求。
參考文獻(xiàn)References
[1] Wang Qingjiang(王清江), Liu Jianrong(劉建榮), Yang Rui(楊 銳). Journal of Aeronautical Materials(航空材料學(xué)報(bào))[J], 2014, 34(4): 1
[2] Huang Chunfeng( 黃 春 峰 ). Aeronautical Manufacturing Technology(航空制造技術(shù))[J], 2006(4): 94
[3] Hou Tinghong(侯廷紅), He Yong(何 勇), Chen Haisheng(陳海 生) et al. Aviation Maintenance & Engineering(航空與工程)[J], 2019, 334(4): 37
[4] Huang Yansong(黃艷松), Ma Junwen(馬俊文), Feng Baodong(馮 保東). New Technology & New Process(新技術(shù)新工藝)[J], 2012(8): 78
[5] Shrivastava A, Mukherjee S, Chakraborty S S. Optics & Laser Technology[J], 2021, 144: 107404
[6] Yan Xiaomeng(閆曉孟), Qi Huan(齊 歡), Yang Yi(陽(yáng) 義). Heavy Casting and Forging(大型鑄鍛件)[J], 2022(5): 27
[7] Cui Lang(崔 烺), Liu Guang(劉 光), Feng Shengqiang(馮勝?gòu)?qiáng)) et al. Rare Metal Materials and Engineering(稀有金屬材料與工 程)[J], 2023, 52(1): 351
[8] Cheng K, Xi M Z, Chen S et al. Optics & Laser Technology[J], 2021, 144: 107410
[9] Wang Huangming(王華明), Zhang Shuquan(張述泉), Wang Tao(王 韜) et al. Journal of Xihua University: Natural Science Edition(西華大學(xué)學(xué)報(bào): 自然科學(xué)版)[J], 2018, 37(4): 9
[10] Tang Hanyao(唐函遙), Zhu Hongmei(朱紅梅), Qiu Changjun(邱 長(zhǎng)軍) et al. Rare Metal Materials and Engineering(稀有金屬材 料與工程)[J], 2023, 52(4): 1361
[11] Su J L, Jiang F L, Li J J et al. Materials & Design[J], 2022, 223: 111240
[12] Bhattacharyya D, Viswanathan G B, Vogel S C et al. Scripta Materialia[J], 2006, 54(2): 231
[13] Chen Yao, Wang Huangming. Journal of Alloys and Compounds[J], 2003, 351(1-2): 304
[14] Zhang Jun(張 鈞), Tian Honghua(田紅花), Li Jingbo(李景波). The Chinese Journal of Nonferrous Metals(中國(guó)有色金屬學(xué) 報(bào))[J], 1998(S2): 178
[15] Kokuoz B Y, Kosaka Y, Rack H J et al. Journal of Materials Engineering and Performance[J], 2005, 14(6): 773
[16] Guery A, Hild F, Latourte F et al. International Journal of Plasticity[J], 2016, 81: 249
[17] Wang J, Zhao Y Q, Zhou W et al. Materials Science and Engineering A[J], 2021, 824: 141790 [18] Huang S X, Zhao Q Y, Lin C et al. Materials Science and Engineering A[J], 2021, 809: 140958
[19] Wang J, Zhao Y Q, Zhou W et al. Materials Science and Engineering A[J], 2021, 799: 140187
[20] Zhang Shuaifeng( 張 帥 鋒 ), Lv Yifan( 呂逸帆 ), Wei Zhengying(魏正英) et al. Titanium Industry Progress(鈦工業(yè) 進(jìn)展)[J], 2022, 39(3): 11
