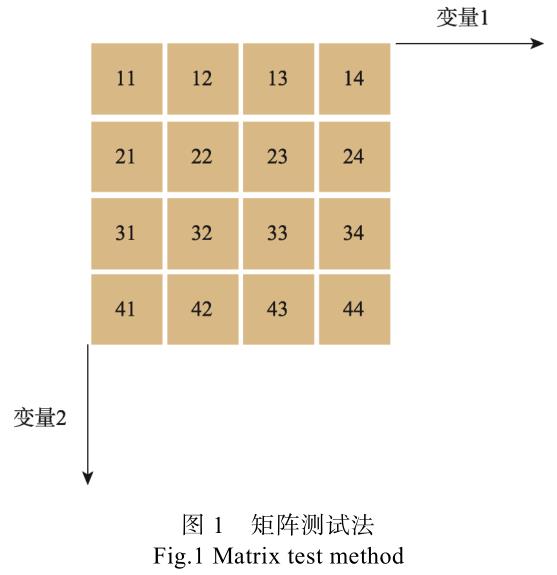
實驗主要采用控制變量法和矩陣測試法[11]。控制變量法是一種科學實驗設計方法,通過在實驗過程中保持某些變量不變,只改變特定變量來觀察其對實驗結果的影響。這有助于確定特定變量對實驗結果的影響,而不受其他因素的干擾。矩陣測試法利用矩陣的結構來組織和執行一系列的實驗測試,適用于需要測試多個變量組合的情況。如圖 1 所示,矩陣測試法中矩陣的行、列分別代表了不同輸入或條件。通過不同的測試對實驗結果進行評估[12]。通過 2 種方法的結合,能夠同時觀測到 2 組激光參數對著色實驗結果的影響。
2.2 表面形貌表征方法
對于表面形貌,本研究使用場發射掃描電子顯微鏡(Sigma300)去表征在 1 000、10 000 倍率下的激光燒蝕后樣品的表面形態。同時利用能譜(EDS)接受電子束和物質相互作用產生的特征 X 射線進行成分分析。
2.3 拉曼測試方法
當激光光束與物質相互作用時,其中一部分光子的能量被物質的分子吸收或散射,從而產生頻率偏移的散射光,通過分析散射光的頻率偏移可以獲取物質的結構、化學成分以及物理性質等信息。本次實驗測量使用的是島津 RM-3000 便攜式拉曼光譜儀。
2.4 潤濕性表征
潤 濕 性 的 表 征 本 文 采 用 接 觸 角 測 量 儀(JCJ-360A)。將樣品水平放置載物臺,并調節好光源、角度,攝像頭焦距確保出現清晰的圖像。測量時使用 10 μL 的微量注射器,測試液滴約為 5 μL。測量過程需勻速擠出液滴,并在不同位置測量 3 次取其平均值,以確保接觸角的準確性。
3、 結果與分析
3.1 掃描速度和線間距對著色的影響
在整個激光著色實驗中,需要準確地調控激光參數,因為各個參數的改變都可能會對著色實驗結果造成影響。比如在其他參數保持不變的情況下,大幅度的加大激光功率會對基材表面出現熔化或去除現象。而改變掃描速度和線間距同樣會對實驗結果造成影響,掃描速度通過改變脈沖點上的重疊率從而改變激光輸入到材料的能量,線間距改變的是掃描行之間的重疊率,最終對著色效果產生影響。圖 2 是 TB5 基材表面,通過固定其他參數不變,改變了激光的掃描圖 2 掃描速度與線間距對 TB5 表面著色的影響Fig.2 Effect of scanning speed and line spacing on TB5 surface coloring速度和線間距得到的矩陣測試效果。
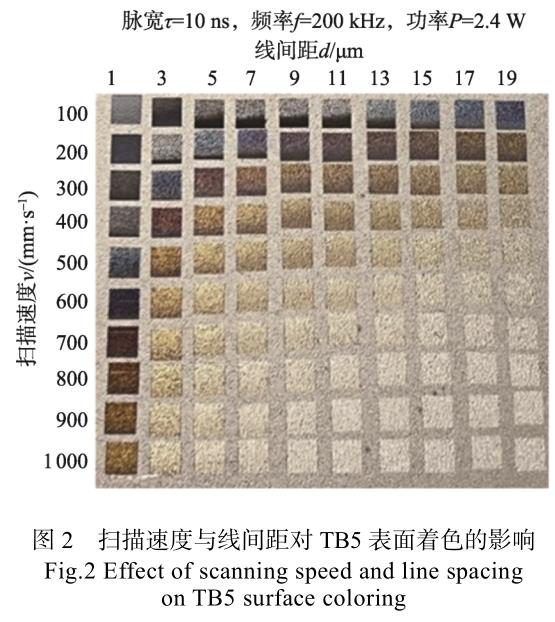
因為線間距增大,激光掃描行之間的重疊程度會減小,行之間的重疊程度越小會導致激光脈沖作用次數減少,所以最終會導致注入的激光能量減少。當線間距過小時,激光能量過大,會使得著色表面顏色呈現出墨綠色,甚至黑色,基材表面溫度明顯提升;當線間距過大時,激光能量過小,最終形成的氧化膜比較薄,所形成的顏色為淺黃色,最終趨近于銀色。每一行顏色的變化趨勢,基本上呈現出先生成墨綠色,然后出現藍色、紫色,最終變為黃色至銀色的變化趨勢。當激光掃描速度較快或線間距較小時,會呈現更深的顏色,而當激光掃描速度較慢或線間距較大時,會呈現出較淺的顏色。這種顏色變化趨勢是由于激光對材料的作用次數和能量輸入量的變化所導致的氧化膜厚度不同而產生的。
3.2 著色樣品的表面形貌分析
為了觀察樣品著色后的表面形貌,并且進一步地分析掃描速度和線間距對呈色效果的影響,選用掃描電鏡對不同顏色的樣本表面進行觀察,所得的表面形貌如圖 3 所示。圖 3 中在 P=2.4 W、f=200 kHz、τ=10 ns、d=3 μm 同一參數條件下著色,圖 3a~d 分別為在掃描速度 1 000、500、300、400 mm/s 下所得的白色、黃色、藍色和紫色樣本。
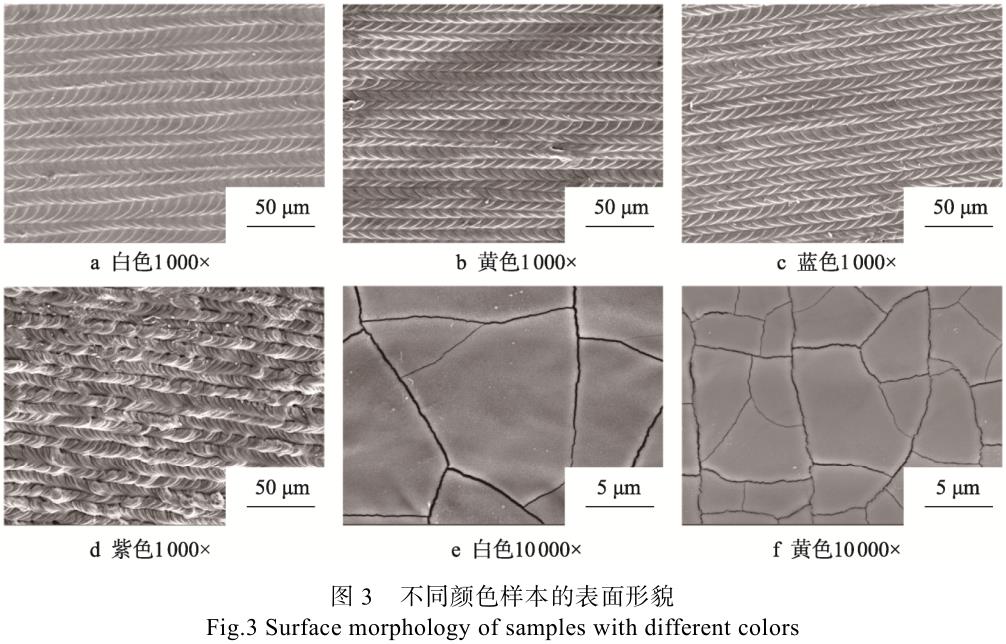
從圖 3a~c 可以看出,在上述的激光控制參數范圍內,在掃描間距為 3 μm 的條件下,可清晰地看到激光在樣品表面的燒蝕路徑呈類似于月牙形,月牙狀波紋布滿整個著色區域。這是因為在激光著色過程中,激光能量會被局部吸收,導致局部升溫。當材料受熱后,可能會出現熱應力,導致表面產生微小的變形,在材料的表面張力和熱應力的相互作用下形成了月牙狀,隨著激光的掃描路徑繼續反應,直到掃描結束,反應也結束,最后布滿整個著色區域。月牙狀排列在表面形成周期性結構,這種結構可以導致光的衍射和干涉效應,從而影響顏色的顯示,使得表面呈現出特殊的光學效果,可能會導致顏色的變化和顯示效果的增強。在圖 3d 中能發現表面出現了凹陷形貌,這是單點激光脈沖作用于樣品表面后產生的熔池,這種凹陷通常是由于激光能量密度不均勻或者材料的光學特性等因素導致的。可以看出,在上述的激光控制參數范圍內,隨著激光著色后,在鈦合金表面可能生成裂紋,可以是由于激光照射引起的熱應力造成的。激光照射會導致局部區域的溫度升高,材料自身的熱膨脹系數變得不均勻,從而會導致局部應力的不均勻分布,導致裂紋形成。裂紋會使得表面粗糙度增加,從而影響光的散射和反射,進而影響顏色的顯示。
裂紋會改變表面的形貌和光學性質,可能會導致顏色的失真或不均勻顯示。此外,激光照射還可能引起材料表面的相變或者晶格結構的改變,這些變化也可能導致裂紋的生成。
3.3 著色樣品的化學元素組成分析
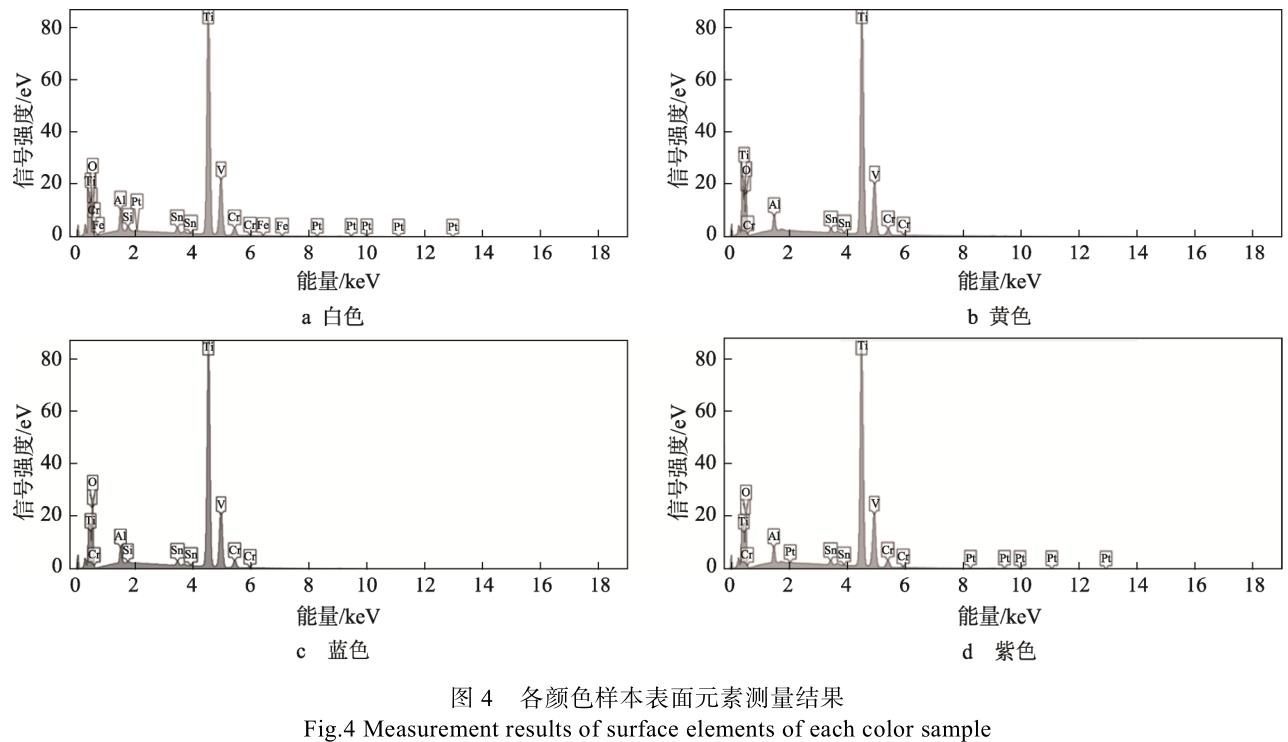
為研究經過激光著色試驗后的 TB5 鈦合金表面所形成的元素情況,利用能譜儀(EDS)與拉曼光譜儀測定了部分著色樣品表面的元素含量,結果分別如圖 4、圖 5 所示。
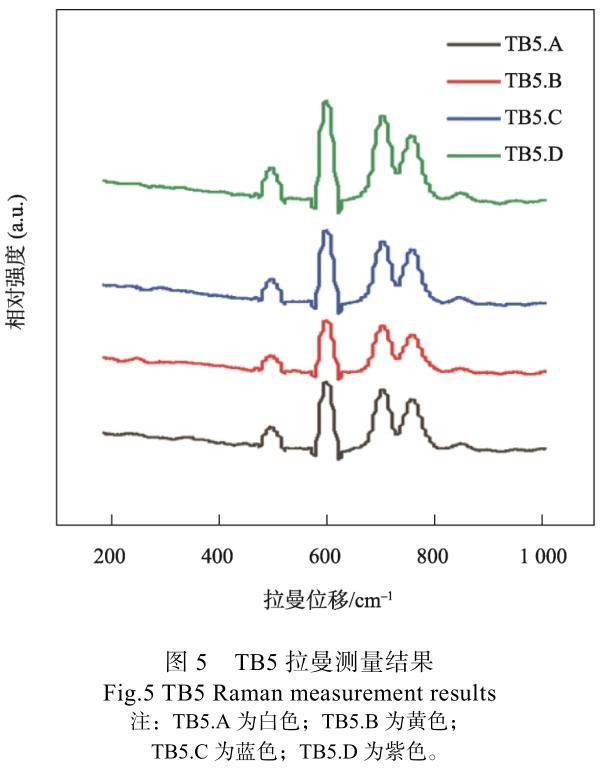
在拉曼光譜中,橫軸通常表示的是光子的頻率或波數(通常以 cm-1 為單位),而縱軸則表示的是散射光的強度或相對散射強度。如圖 5 所示,4 種顏色的拉曼光譜相似,均在 496、602、714、773 和 861 cm-1 處出現特征值。496 cm-1 處是 O-Ti-O 的對稱彎曲振動,602 cm-1 處是 O-Ti-O 鍵對稱伸縮振動,714 cm-1與 773 cm-1 處應為 V-O 伸縮振動,位于 861 cm-1 處的是釩氧雙鍵 V=O 的伸縮振動模式。
結合圖 4 與圖 5 中 4 個顏色樣本的測量結果顯示了氧元素含量的顯著提升,結果能證明樣品在著色過程中發生了氧化反應,同時樣品會有氧化物生成。從圖 4 中 Ti 和 V 的含量、基材的顏色分布以及生成的氧化物來看,表面所生產的氧化物主要是 TiO2,同時存在一定量的 V2O5,而根據查詢金屬氧化反應的埃林厄姆圖可知,TiO2 的標準吉布斯能較 V2O5 的低。因此,Ti 在鈦合金表面會優先與氧反應,形成氧化物。TiO2 通常為白色固體,但在圖 2 中明顯看出激光處理后的 TB5 有黃色、紫色、藍色等多種顏色。
由于 TiO2 具有多種晶體結構和形態,如金紅石型、銳鈦型和布洛克礦型,而不同晶體結構的二氧化鈦會吸收和反射不同波長的光,從而呈現出不同的顏色。另外,鈦合金表面激光處理后能夠呈現多種顏色,與其表面的熱解反應形成多相結構有關[13],即隨著激光加工參數的變化,鈦合金表面生長的氧化程度會相應變化,從而形成豐富多彩的顏色。圖 4與圖 5 測試結果恰好表明了激光處理 TB5 后表面的氧化層變化情況。
3.4 潤濕性分析
通過使用接觸角測量儀測量圖 2 各個顏色樣本的接觸角數據如圖 6 所示。從圖 6 中數據可以看出,大部分顏色樣本具備疏水特征,尤其當掃描間距為5、7、13 μm 時,不論在何種激光掃描速度下均表現為疏水性。經接觸角測量,原始 TB5 鈦合金表面的靜態接觸角為 46.77°,如圖 7a 所示,表現出親水性,與文獻[14]結果一致。而圖 7b、c 及圖 6 展示出的顏色樣本的疏水結果,顯然與傳統的接觸角 Wenzel 理論[15]不符。為了更細致地討論該問題,圖 8 給出了圖3e、f 非裂紋區域的放大細部圖像,可見激光著色過程中會在金屬 TB5 表面形成微觀結構,即微納米級的凹凸結構,該結構使得激光處理后的 TB5 表面接觸液體時形成 C-B(Cassie and Baxter)模式,從而形成了疏水結構。另外,3.3 節中結果表明了激光處理TB5 后有 TiO2 和 V2O5 生成,V2O5 可能導致了 TiO2結構潤濕性的變化[16];此外,有文獻表明脈沖的大小也會導致鈦合金表面潤濕性的不同,低脈沖形成氧化物少而誘導成疏水性表面[17],本文中使用的正好是低脈沖激光。
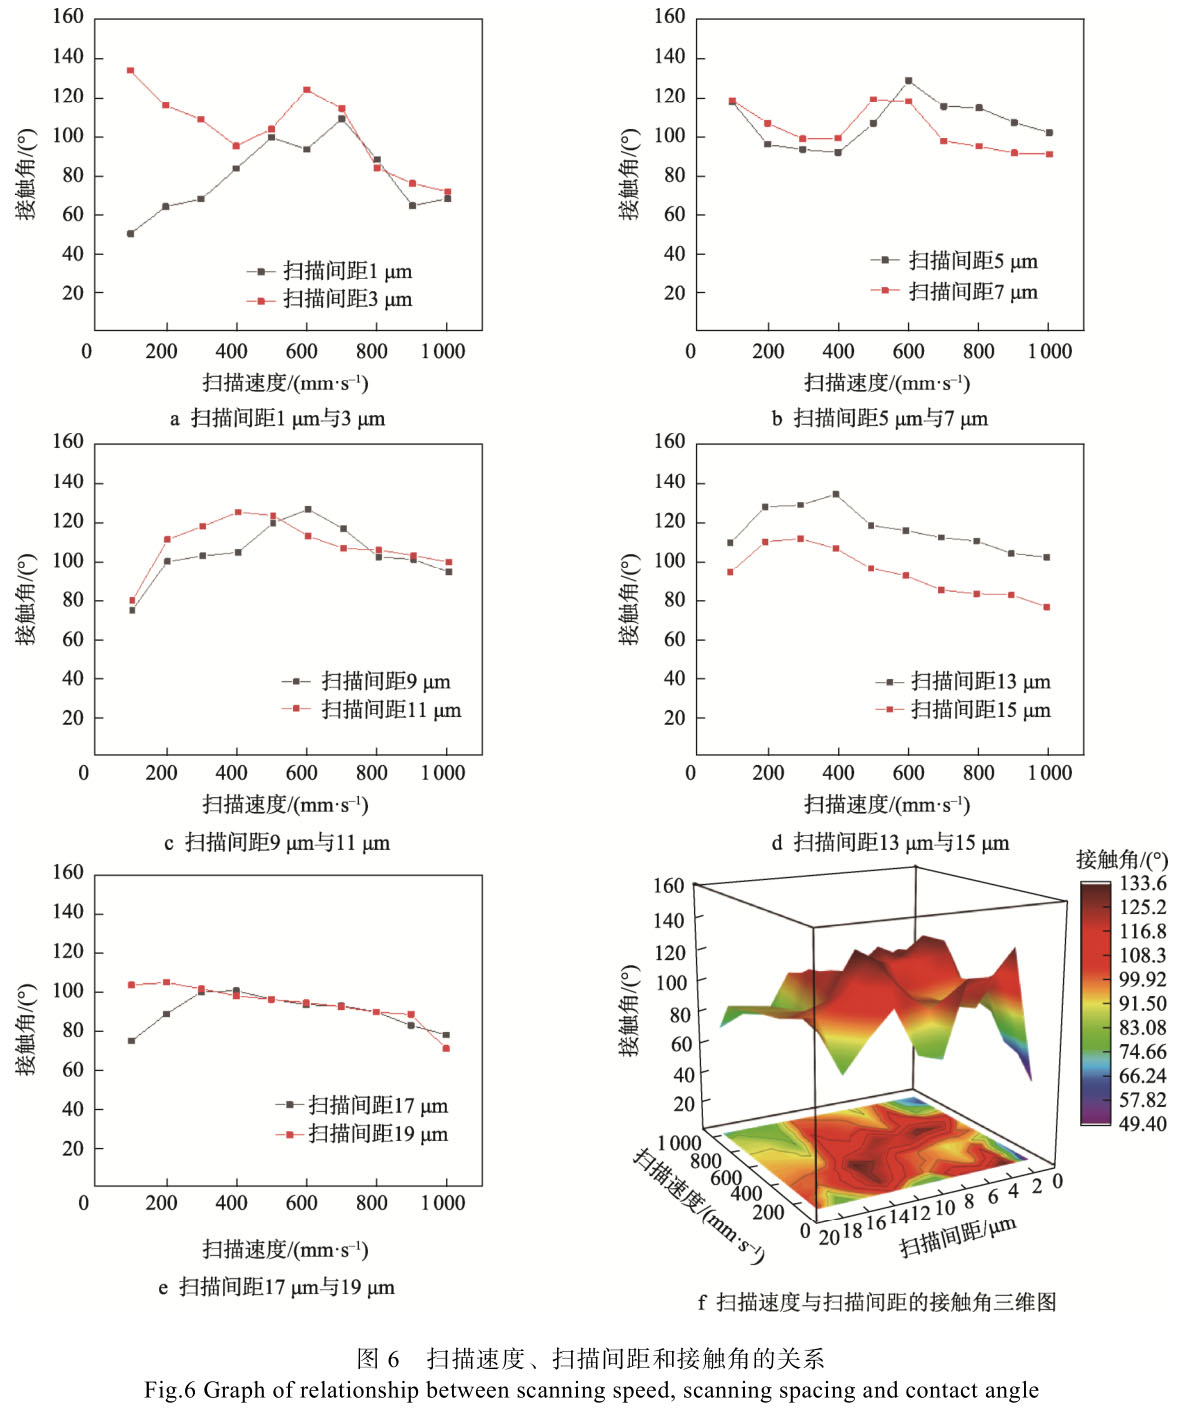
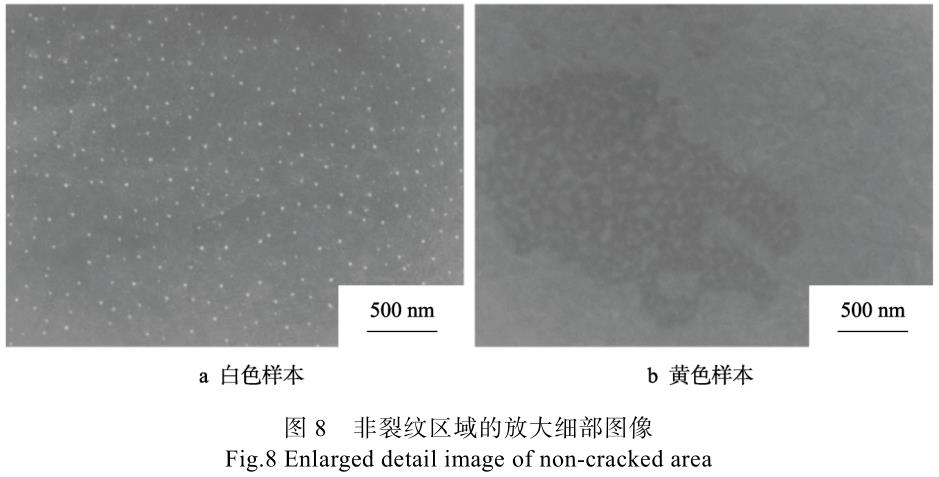
綜上可見,通過激光處理 TB5 材料表面,不僅可以形成多種變化的顏色,激光通過作用在材料表面上產生氧化膜以及微納米級的凹凸結構,還可改變其表面親疏水性。這使得激光處理鈦合金表面技術有更大的推廣空間,例如商用的彩色圖標、彩色防偽碼等,既可改變表面顏色,使之具有區分性和美觀性,還因疏水性能而具備自清潔性,提高自身表面的耐污染性能和耐腐蝕性能。
3.5 激光打標著色應用
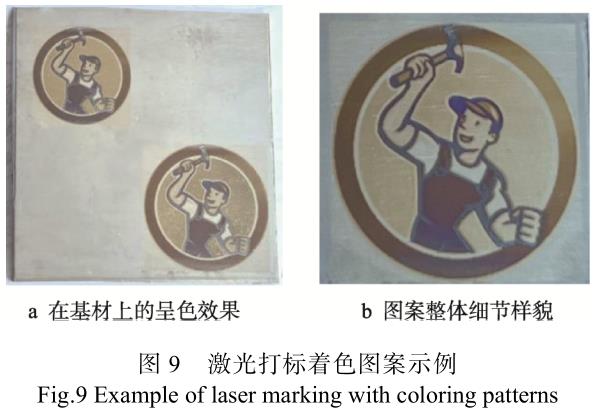
如圖 9 所示,根據圖 2 展現的著色規律在 TB5表面制作了圖案,證實了激光打標著色實際應用于金屬包裝的可行性。在圖 9 中可用肉眼觀測到不同位置具有不同的顏色特征,由于激光處理工藝參數的唯一性,顯然可將該技術形成的特有顏色特征用于區分正規與假冒商標的產品。其次,不同色塊的潤濕性特征也有不同的接觸角,用戶可以根據潤濕性的不同來判斷是否為正品,更進一步的增強產品的防偽功能。由此根據已測試的實驗數據可以在金屬包裝表面打標任何具有顏色圖案的形狀,并且激光打標著色工藝相較于傳統激光打標技術具有以下優點:一是在鈦合金表面激光著色使用色彩變化來代替傳統單一深度式標記形式的激光打標,更具實用性;二是鈦合金激光表面著色使用功率小,避免因為傳統打標的應力集中而造成包裝的破損。
4、 結語
本文通過調節納秒激光的功率、頻率、掃描速度、掃描間距等參數,在 TB5 鈦合金表面通過激光打標著色技術得到了不同顏色樣本與處理后金屬表面潤濕性之間的關系。證明了通過調節激光參數集可同時改變金屬的著色效果以及潤濕性。主要結論如下:
1)納秒激光掃描速度是影響鈦合金表面氧化膜著色效果的重要因素之一。隨著掃描速度的增加,可以直接觀察到顏色呈現變化趨勢。同時,由 SEM 可以觀察到樣品表面粗糙度的增加,氧化的程度會加劇且其過程會更不均勻。由于掃描速度的變化能影響氧化反應的速率和均勻性,因此在鈦合金表面激光打標著色工藝中,合理控制掃描速度具有重要意義。
2)不同掃描速度、掃描間距下的表面潤濕性不同。其中當掃描速度為 500、600 mm/s,激光掃描間距為 5、7、13 μm 時,其潤濕性均為疏水性,可通過激光著色實現具有不同顏色特征、不同潤濕性能的商標圖案用于金屬包裝的防偽。
參考文獻:
[1]JANGSOMBATSIRI W, PORTER J D. Laser Direct-Part Marking of Data Matrix Symbols on Carbon Steel Sub-strates[J]. Journal of Manufacturing Science and Engi-neering, 2007, 129(3): 583-591.
[2]LI C L. OFAT Experimental Study of Laser Direct-Part Marking of Data Matrix Symbols on Titanium Alloys[J].Advanced Materials Research, 2014, 915: 1027-1031.
[3]LEONE C, GENNA S, CAPRINO G, et al. AISI 304 Stainless Steel Marking by a Q-Switched Diode Pumped Nd: YAG Laser[J]. Journal of Materials Processing Technology, 2010, 210(10): 1297-1303.
[4]DYWEL P, SZCZESNY R, DOMANOWSKI P, et al.Structural and Micromechanical Properties of Nd: YAG Laser Marking Stainless Steel (AISI 304 and AISI 316)[J]. Materials, 2020, 13(9): 2168.
[5]GOUNARIS E, CASSIOPPO D, DENNEY P. La-ser-Generated Crack-Like Features for Fatigue Testing[C]//International Laser Safety Conference. Laser Institute of America: AIP Publishing, 2009: 133-140.
[6]LANGLADE C, VANNES A B, KRAFFT J M, et al.Surface Modification and Tribological Behaviour of Ti-tanium and Titanium Alloys after YAG-Laser Treat-ments[J]. Surface and Coatings Technology, 1998, 100:383-387.
[7]高鴻志. 金屬表面激光著色質量評價及彩色條碼標刻技術研究[D]. 濟南: 山東大學, 2019.
GAO H Z. Study on Laser Coloring Quality Evaluation and Color Bar Code Marking Technology of Metal Sur-face[D]. Ji'nan: Shandong University, 2019.
[8]耿影. 彩色直接部件標記的激光著色穩定性和圖像重構技術研究[D]. 濟南: 山東大學, 2021.
GENG Y. Study on Laser Coloring Stability and Image Reconstruction Technology of Color Direct Component Marking[D]. Ji'nan: Shandong University, 2021.
[9]SKOWRO?SKI ?, ANTO?CZAK A J, TRZCINSKI M,et al. Optical Properties of Laser Induced Oxynitride Films on Titanium[J]. Applied Surface Science, 2014,304: 107-114.
[10] 陸治國. 中國激光近 10 年的應用發展[J]. 中國激光,1984(10): 577-583.
LU Z G. Application and Development of Laser in China in Recent 10 Years[J]. Chinese Journal of Lasers,1984(10): 577-583.
[11] 張玲玲, 袁麗萌, 陳媛, 等. 激光誘致不銹鋼彩色標識工藝研究[J]. 應用激光, 2017, 37(1): 111.
ZHANG L L, YUAN L M, CHEN Y, et al. Research of the Process of Laser-Induced Color Marking on Stain-less Steel[J]. Applied Laser, 2017, 37(1): 111.
[12] 殷延蕊, 王翰章, 盧景琦. 能量注量對鈦板激光著色的顏色變化影響研究[J]. 激光與紅外, 2023, 53(1): 27-33.
YIN Y R, WANG H Z, LU J Q. Study on the Effect of Energy Fluence on Color Change of Laser Coloring of Titanium Plate[J]. Laser & Infrared, 2023, 53(1): 27-33.
[13] CUI C, HU J, YANG Y, et al. Formation of Nano-Sized Films on the Surface of Pure Al by Nd: YAG Pulsed Laser Irradiation[J]. Lasers in Engineering, 2009,19(1/2): 21-30.
[14] 張明鯤, 王新輝, 梁治國, 等. TC4 鈦合金激光織構表面的潤濕性和耐腐蝕性研究[J]. 西安石油大學學報(自然科學版), 2023, 38(5): 111-117.
ZHANG M K, WANG X H, LIANG Z G, et al. Study on Wettability and Corrosion Resistance of Laser Texturing Surface of Superwetting Titanium Alloy[J]. Journal of Xi'an Shiyou University (Natural Science Edition),2023, 38(5): 111-117.
[15] WENZEL R N. Resistance of Solid Surfaces to Wet-ting by Water[J]. Industrial & Engineering Chemistry,1936, 28(8): 988-994.
[16] LIN Z, WANG Y, WANG D N, et al. Porous Structure Preparation and Wettability Control on Titanium Im-plant[J]. Surface and Coatings Technology, 2013, 228:131-136.
[17] MARDARE D, MANOLE A, YILDIZ A, et al. Pho-toinduced Wettability of Titanium Oxide Thin Films[J].Chemical Engineering Communications, 2011, 198(4/6):530-540.
