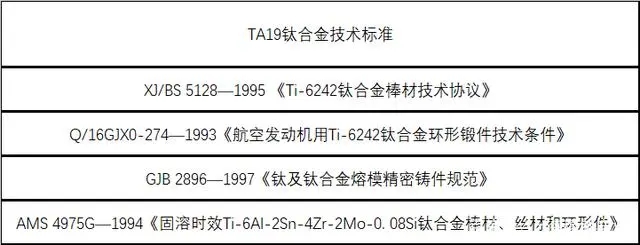
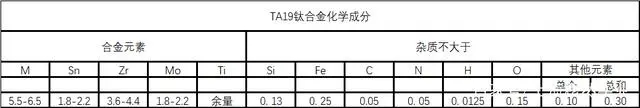
3、TA19化學成分
4、TA19熱處理制度
1)雙重退火
棒材和鍛件:970℃,lh,空冷+595℃,8h,空冷;板材:900℃,10-30min,空冷+790℃,15min,空冷。
2)三重退火(板材)
900℃,10-30min,空冷+ 790℃,15min,空冷+595℃,2h,空冷。
3)去應力退火
480-650℃,1-4h,空冷或爐冷。
4)普通退火(鑄件)
700-800℃,1-2h,空冷或爐冷。
5)熱等靜壓處理(鑄件)
900±10℃,100-110MPa,2h,隨爐冷至250℃以下出爐。
6)去應力退火(鑄件)
580-620℃,1-2h,空冷或爐冷。
5、TA19熔煉與鑄造工藝
制造棒材的鑄錠應經過三次真空自耗電極電弧爐熔煉。選用0-2級小顆粒海綿鈦、Mo-Al中間合金、Ti-Sn中間合金和Al-Si中間合金以及純鋁和海綿鋯制備自耗電極。采用經兩次真空自耗熔煉后制備的重熔電極,在真空自耗電弧凝殼爐中,采用重力澆注或離心澆注方法鑄造。鑄型采用熔模精密鑄造型殼、搗實(石墨)型和機加工石墨型。
6、TA19應用概況與特殊要求
TA19鈦合金在我國已用于制造航空發動機壓氣機機匣。合金在 540 ℃熱暴露1000h仍有良好的熱穩定性能。航空航天工業用的Ⅰ、Ⅱ類鑄件必須經過熱等靜壓處理,一般用途鑄件只需退火處理。
7、TA19耐腐蝕性能
TA19合金具有良好的耐腐蝕性能。然而,對熱鹽應力腐蝕也存在著一定的敏感性,而且具有在室溫鹽水溶液環境中裂紋試祥的延遲斷裂。該合金對鹽應力腐蝕比TA14合金更敏感,但比TC4、TA11和TA7合金敏感性小。
8、TA19鑄造性能
合金中含有AI和Sn,具有良好的鑄造性能,易于成形,無熱裂傾向。可在適宜于澆鑄鈦合金的鑄型中鑄造各種不同形狀、尺寸、壁厚的異形鑄件。
9、TA19焊接性能
TA19合金可進行點焊、縫焊、鎢極氬弧焊和電子束焊。鎢極氬弧焊的接頭強度系數可達100%,但焊接區的塑性不高。
10、TA19零件熱處理工藝
為了消除由于零件機械加工、板材成形、焊接等形成的內應力可采用去應力退火。退火溫度為480-650℃,保溫時間為1-4h,這取決于零件或制件的復雜性和內應力來源。
普通鑄件一般采用普通退火或去應力退火。航空航天工業用Ⅰ、Ⅱ類鑄件必須經過熱等靜壓處理,然后進行退火或去應力退火。
11、TA19鈦合金使用建議
推薦選用TA19鈦合金制造航空發動機的機匣等結構件。
 |
 |
 |
 |
 |
 |
寶雞市利泰有色金屬有限公司
地址:寶雞市寶鈦路中段高架橋下東南側
電話:0917-3388692
手機:13809174611 ,15191732211 ,15829405144