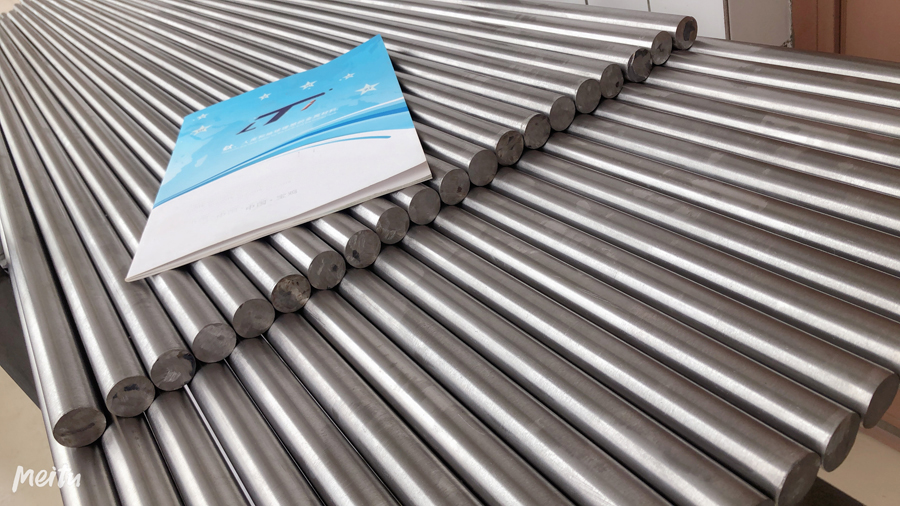
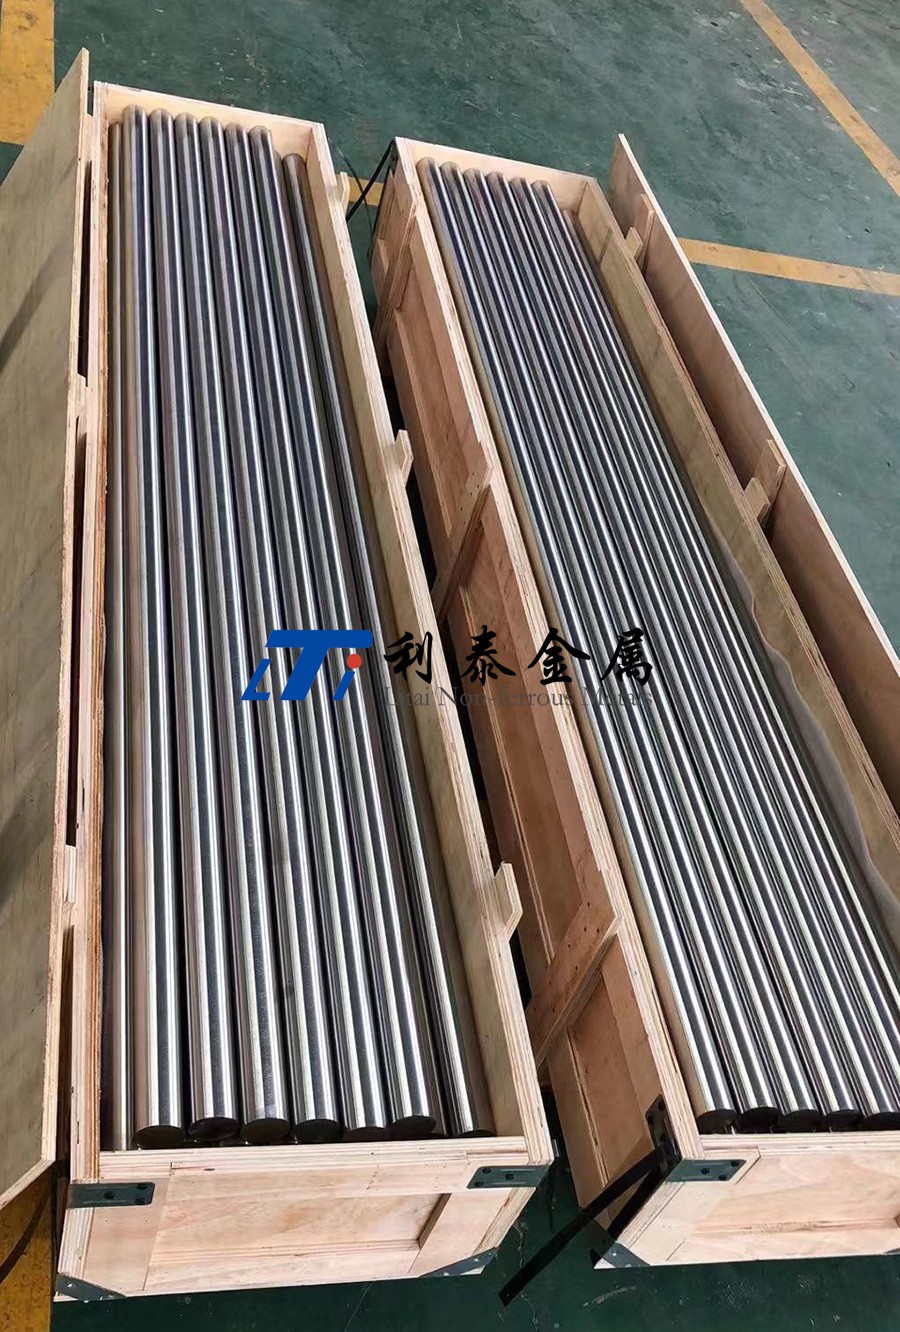
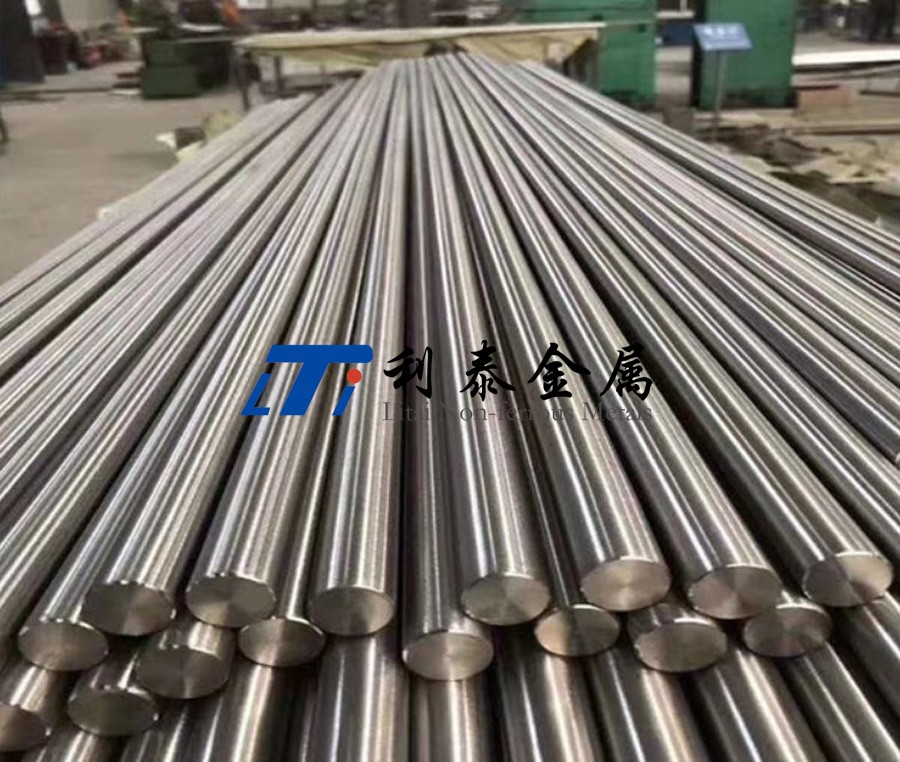
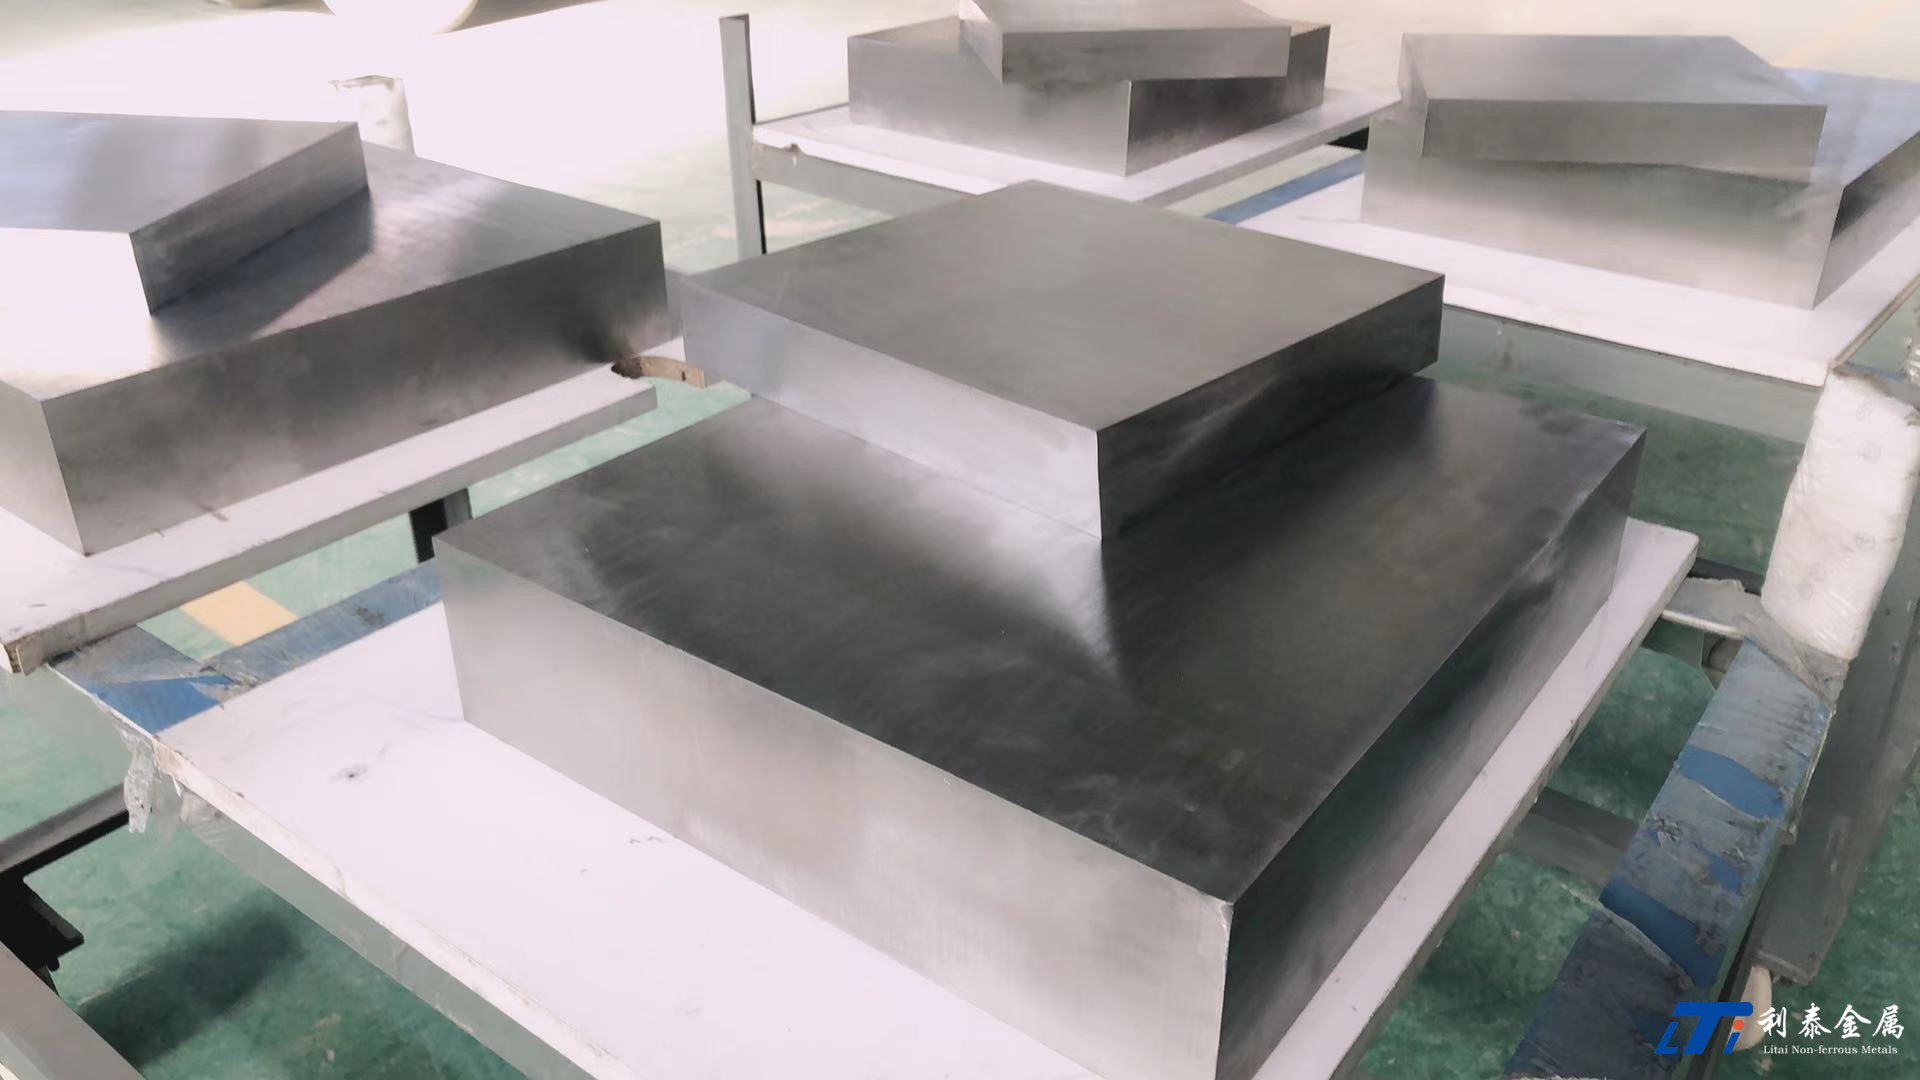
產品相冊
 |
 |
 |
 |
 |
 |
 |
 |
 |
 |
鈮金屬的平均晶粒尺寸優選為150μm或更小,更優選為100μm或更小,最優選為2550μm。晶粒尺寸控制在2550μm范圍內時,濺射速率可穩定在300~400nm/min,靶材利用率優化至85%以上。此外,濺射靶材中每個鈮晶粒的晶粒直徑應在平均晶粒直徑的0.1~10倍范圍內,相鄰晶粒的尺寸比也應在0.1~10倍范圍內,這有助于大幅抑制巨大粉塵顆粒的產生。
晶粒取向(織構)直接影響濺射速率的一致性和薄膜厚度的可控性。鈮濺射靶材的理想織構要求包括:
主織構類型:具有初級或混合(111)型織構,同時(100)型織構含量最小,且在整個靶材厚度方向上基本不存在(100)織構帶。
均勻織構:(100)和(111)取向晶粒的恒定混合,通過提供更可預測的濺射速率來控制薄膜厚度。中間退火用于在整個靶材厚度和面積范圍內(包括中心區域)建立均勻織構。
(100)織構帶控制:(100)極圖在任意5%增量厚度內的中峰強度應控制在較低水平,確保織構的均勻性。
高[111]型織構含量:采用大加工率高溫擠壓工藝,可使鈮棒在擠壓過程中發生動態再結晶,使晶粒充分破碎,降低鑄錠芯部與邊緣的晶粒大小差異,保證晶粒取向一致,最終獲得70%以上的[111]型織構。
濺射靶材用鈮棒的致密性直接影響濺射過程中的顆粒產生和靶材壽命。要求材料完全致密,無氣孔、縮孔和夾雜物。致密均勻的結構可保證濺射速率穩定。成品需進行超聲檢測,確保無內部缺陷。
| 性能指標 | 典型值 | 濺射工藝意義 |
|---|---|---|
| 密度 | 8.57 g/cm3 | 理論密度,靶材致密性基準 |
| 熔點 | 約2468°C | 高溫濺射環境穩定性 |
| 熱導率(20°C) | 約53.7 W/(m·K) | 散熱效率,防止靶面過熱 |
| 電阻率(20°C) | 0.125 Ω·mm2·m?1 | 磁控濺射靶材導電性參考 |
| 線膨脹系數 | 7.3×10??/K | 與基片匹配性評估 |
| 標準編號 | 標準名稱 | 適用范圍 |
|---|---|---|
| ASTM B392 | 鈮和鈮合金棒、桿和線標準規范 | 現行版本B392-26,涵蓋R04200(Type 1)、R04210(Type 2)等四個等級 |
| GB/T 14842-2007 | 鈮及鈮合金棒材 | 國內標準,對應Nb1、Nb2牌號 |
ASTM B392-26涵蓋四個等級的鍛造鈮和鈮合金棒材、棒材和線材:R04200-Type 1(反應堆級非合金鈮)、R04210-Type 2(商業級非合金鈮)、R04251-Type 3(含1%鋯的反應堆級鈮合金)以及R04261-Type 4(含1%鋯的商業級鈮合金)- 。
濺射靶材用鈮棒的采購,建議在技術協議中增加以下靶材行業特定要求:
純度等級確認:明確3N5(99.95%)或4N(99.99%)等級
晶粒尺寸實測數據:逐批次提供平均晶粒尺寸及分布均勻性數據
織構類型要求:明確(111)型織構含量和(100)織構帶控制標準
氣體雜質實測值:O、C、N的ppm級實測數據
超聲檢測報告:確保無內部氣孔和夾雜物
1. 真空電子束熔煉(EBM)
以高純鈮條為原料,在高真空條件下進行多次電子束熔煉,將O、N、C等間隙元素和金屬雜質降至ppm級。熔煉次數、真空度和冷卻水溫度的控制直接決定后續靶材的純度水平和織構演變。
2. 高溫擠壓開坯
將鈮錠在900~1100°C溫度下擠壓成棒坯,控制擠壓比大于7。大加工率高溫擠壓使鈮棒在擠壓過程中發生動態再結晶,使晶粒充分破碎,降低鑄錠芯部與邊緣的晶粒大小差異,保證晶粒取向一致。
3. 鐓鍛整形
將鈮棒加熱至500~700°C均溫后,使用空氣錘鐓鍛整形為板坯,控制前兩道次鐓鍛的加工率≥30%。鐓鍛的主要目的是破碎鑄態晶粒,引入冗余變形,改善微觀組織的均勻性。
4. 中間退火
將板坯進行中間退火,退火溫度為900~1100°C,保溫時間為1~2小時。中間退火用于消除加工硬化,為后續軋制提供良好的塑性條件。
5. 軋制成形
將退火后的板坯進行軋制,控制前兩道次的加工率單道次大于35%,后續軋制加工率大于20%。冷軋在垂直于和平行于起始鈮棒軸線的兩個方向上交替進行,以建立均勻的織構。
6. 成品真空退火——核心組織調控工序
將軋制后的成品在真空條件下進行再結晶退火。成品退火后晶粒尺寸小于100μm,晶粒取向一致,晶粒大小分布均勻,有利于提高濺射膜的質量。鈮金屬的退火溫度和時間需精確控制,以獲得完全再結晶的均勻等軸晶組織和理想的織構類型。
7. 校平、機加工與檢測
退火后的坯料進行校平、機加工至成品尺寸,并進行晶粒度檢驗、織構分析和超聲檢測。
晶粒尺寸精確調控:通過擠壓比、鐓鍛加工率、軋制變形量和退火制度的協同優化,實現25~50μm的目標晶粒尺寸
織構類型控制:通過交替方向鐓鍛和交叉軋制建立均勻的織構,控制(111)型織構含量和(100)織構帶的分布
氣體雜質ppm級控制:O、C、N的精確控制是減少濺射薄膜顆粒缺陷的前提
三軸一致性保障:大尺寸靶材制造中,確保整個濺射面(包括中心區域)的性能一致性
在集成電路銅互連技術中,鈮薄膜用作銅與硅之間的阻擋層,防止銅原子向硅中擴散。濺射靶材是制備鈮阻擋層的關鍵耗材。鈮濺射靶材適合形成作為鋁互連襯里材料的Nb膜。
鈮靶材用于制備平板顯示器件中的導電薄膜。某柔性OLED生產線采用的鈮銅復合靶材,通過精確調控鈮含量至38%~42%,使電極層的方阻降低至2.5Ω/□以下,同時保持90%以上的可見光透過率,在持續8小時的濺射作業中表現出優異的熱穩定性- 。
鈮靶材用于制備具有高熱穩定性和光學性能的涂層,如反射鏡、濾光片等。鈮鍍層通過陽極氧化或磁控濺射工藝可呈現藍、紫、金等豐富色彩,同時具備耐腐蝕、高硬度和生物相容性,廣泛應用于高端手表、珠寶、電子產品及醫療美容器械的裝飾鍍層。
鈮靶材用于制備太陽能電池中的透明導電層和光吸收層等功能層。鈮靶材也用于大面積鍍膜,如太陽能和燃料電池應用。
鈮靶材用于制備電子器件的功能性薄膜,如傳感器和顯示器件等。
隨著超導量子計算、超導探測器和低溫電子器件的持續發展,對高性能鈮薄膜的需求將增加,并推動高純鈮靶材應用擴展。量子計算用超導量子比特中,鈮薄膜是構建transmon qubit的核心結構材料。未來全球金屬鈮靶材市場將向更高純度、更低雜質、更均勻晶粒及更高靶材利用率方向發展。
下游客戶對薄膜一致性、顆粒控制、尺寸精度和批次穩定性的要求將進一步提高,大尺寸、定制化及綁定式靶材需求也將增長。未來競爭重點將集中于高純鈮原料保障、熔煉提純能力、組織控制、精密加工和高端客戶認證,同時供應鏈本地化和關鍵材料自主保障將成為行業的重要發展方向。
鈮靶材在極紫外光刻和光子芯片制造中的應用前景廣闊。薄膜鈮酸鋰光子芯片的快速發展,帶動了對高純鈮靶材的需求增長。
| 應用場景 | 推薦純度 | 關鍵指標 |
|---|---|---|
| 標準半導體阻擋層 | 3N5(99.95%) | O≤200ppm,C≤50ppm |
| 先進半導體互連 | 4N(99.99%) | O≤100ppm,晶粒≤50μm |
| 平板顯示導電層 | 3N5~4N | 織構均勻性,批次一致性 |
| 光學鍍膜/裝飾鍍膜 | 3N~3N5 | 成本優先,純度滿足基礎要求 |
| 超導/量子器件 | 4N5~5N | 極限純度,痕量金屬雜質控制 |
要求供應商提供逐批次的化學成分全譜分析報告,重點核查O、C、N三項間隙元素的ppm級實測值,以及Ta、W、Fe、Si等金屬雜質的含量。氧含量需控制在200ppm以下,碳含量需控制在50ppm以下。
晶粒尺寸:平均晶粒尺寸≤150μm,優選25~50μm
晶粒均勻性:單個晶粒直徑為平均晶粒直徑的0.1~10倍
織構類型:(111)型織構含量≥70%,(100)織構帶控制在最低水平
組織狀態:完全再結晶,均勻等軸晶
是否具備真空電子束熔煉能力(≥2次熔煉,決定純度水平)
是否具備鍛造/擠壓開坯能力(決定晶粒破碎效果)
是否具備真空退火設備(決定再結晶組織和織構控制)
是否具備晶粒度檢測、織構分析和超聲檢測能力
是否具備濺射靶材行業供貨經驗
濺射靶材對鈮棒的批次一致性要求極高。建議在首批采購時進行小批量驗證,確認純度、晶粒尺寸、織構類型和超聲檢測結果全部達標后,再建立長期供應關系。對于半導體應用,還需驗證濺射速率穩定性和薄膜顆粒缺陷水平。
Q1:濺射靶材用鈮棒與普通純鈮棒(Nb2)的核心區別是什么?
A:核心區別在微觀組織控制精度和純度等級。普通純鈮棒(Nb2/R04210)關注化學成分達標和力學性能,而濺射靶材用鈮棒在此基礎上還要求精確控制晶粒尺寸(25~50μm)、織構類型((111)型織構含量≥70%)和致密性。這些微觀組織參數直接決定最終濺射靶材的濺射速率穩定性、薄膜均勻性和靶材利用率,是靶材用鈮棒區別于一般工業級鈮棒的核心技術門檻。
Q2:濺射靶材用鈮棒的理想晶粒尺寸是多少?
A:平均晶粒尺寸優選為150μm或更小,更優選為100μm或更小,最優選為25~50μm。晶粒尺寸控制在25~50μm范圍內時,濺射速率可穩定在300~400nm/min,靶材利用率可優化至85%以上。此外,晶粒尺寸的均勻性同樣關鍵——單個晶粒直徑應為平均晶粒直徑的0.1~10倍,相鄰晶粒的尺寸比也應在0.1~10倍范圍內,這有助于抑制濺射過程中巨大粉塵顆粒的產生。
Q3:什么是織構?為什么它對鈮濺射靶材如此重要?
A:織構是指多晶材料中晶粒取向的擇優分布。鈮濺射靶材的理想織構要求為:具有初級或混合(111)型織構,(100)型織構含量最小,且在整個靶材厚度方向上不存在(100)織構帶。均勻的織構((100)和(111)取向晶粒的恒定混合)能提供更可預測的濺射速率,從而精確控制沉積薄膜的厚度。通過交替方向鐓鍛和交叉軋制,可獲得70%以上的[111]型織構。
Q4:采購濺射靶材用鈮棒時,氧含量應該控制在什么水平?
A:氧含量需控制在200ppm以下。氧在濺射過程中會以氧化物形式析出,成為薄膜中的顆粒缺陷源,同時影響薄膜的電阻率。鉭含量需控制在3000ppm以下,且鉭含量在整個靶材中的分布偏差應控制在±30%以內,氧含量的分布偏差應控制在±80%以內。
Q5:濺射靶材用鈮棒的主要加工工藝流程是什么?
A:核心工藝流程為:真空電子束熔煉(≥2次)→高溫擠壓開坯(900~1100°C,擠壓比>7)→鐓鍛整形(500~700°C,前兩道次加工率≥30%)→中間退火(900~1100°C,1~2h)→軋制(交叉軋制,單道次加工率>35%)→成品真空退火(獲得完全再結晶組織和目標織構)→校平→機加工→檢測。大加工率高溫擠壓使鈮棒在擠壓過程中發生動態再結晶,使晶粒充分破碎,降低鑄錠芯部與邊緣的晶粒大小差異。
Q6:什么是三軸一致性?為什么它對大尺寸鈮靶材很重要?
A:三軸一致性是指濺射靶材在三個坐標軸方向上的微觀組織和性能的均勻程度。對于大尺寸鈮靶材,中心區域與邊緣區域在鍛造和軋制過程中經歷的應變歷史不同,容易導致晶粒尺寸和織構的差異。通過交替方向鐓鍛、交叉軋制和中間退火,可在整個靶材厚度和面積范圍內(包括中心區域)建立均勻的織構,從而保證整個濺射面的性能一致性。
Q7:鈮靶材在半導體芯片制造中起什么作用?
A:在集成電路銅互連技術中,鈮薄膜用作銅與硅之間的阻擋層,防止銅原子向硅中擴散。鈮靶材通過磁控濺射工藝在硅片上沉積納米級鈮薄膜,能有效提升集成電路的導電性和耐腐蝕性。適用于形成作為鋁互連襯里材料的Nb膜。
Q8:采購濺射靶材用鈮棒時,需要哪些質量證明文件?
A:核心文件包括:①化學成分全譜分析報告(重點為O、C、N的ppm級實測值及Ta、W、Fe、Si等金屬雜質);②晶粒度檢驗報告(平均晶粒尺寸及分布均勻性數據);③織構分析報告((111)型織構含量和(100)織構帶控制數據);④超聲檢測報告(確保無內部氣孔和夾雜物);⑤力學性能報告(退火態抗拉強度≥125MPa,延伸率≥25%)。建議要求供應商提供逐批次的成分和晶粒度實測數據。
Q9:鈮濺射靶材的市場前景如何?
A:QYResearch調研顯示,2025年全球金屬鈮靶材市場規模約為1.18億美元,預計2032年將達到1.76億美元,2026-2032期間年復合增長率為6.0%。未來全球金屬鈮靶材市場將向更高純度、更低雜質、更均勻晶粒及更高靶材利用率方向發展。隨著超導量子計算、超導探測器、先進半導體和低溫電子器件的持續發展,對高性能鈮薄膜的需求將增加,并推動高純鈮靶材應用擴展。
Q10:如何驗證濺射靶材用鈮棒是否適合我的濺射工藝?
A:建議采取四步驗證:①核查成分與組織報告——確認O、C、N的ppm級實測值、晶粒尺寸和織構類型在目標范圍內;②驗證微觀組織均勻性——通過金相檢驗確認晶粒尺寸分布和織構均勻性;③小批量試制——用樣品鈮棒制備靶材并進行濺射試驗,測試濺射速率穩定性、薄膜均勻性和顆粒缺陷水平;④批次一致性驗證——連續采購3~5批次,確認不同批次鈮棒制備的靶材性能波動在可接受范圍內。對于半導體應用,還需驗證濺射薄膜的電阻率和阻擋層性能。
|
|
|
|
|
|
|
|
|
|
寶雞市利泰有色金屬有限公司
地址:寶雞市寶鈦路中段高架橋下東南側
電話:0917-3388692
手機:13809174611 ,15191732211 ,15829405144