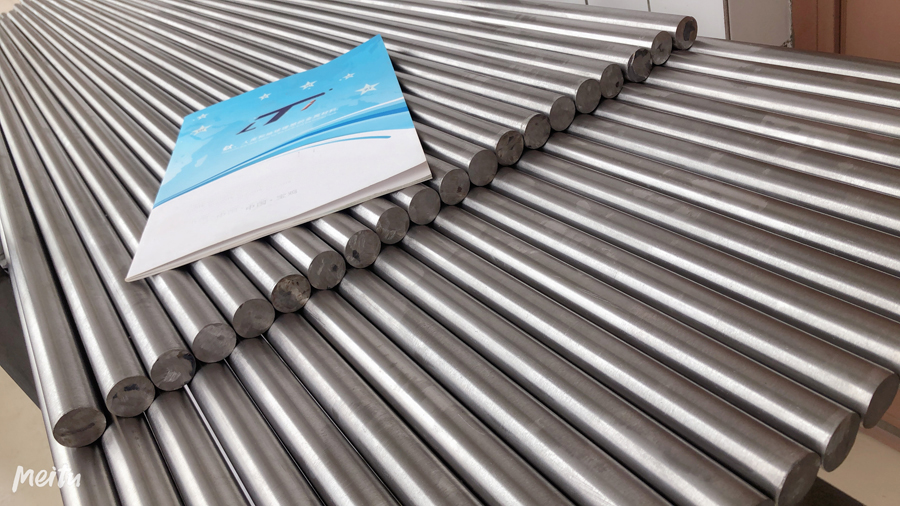
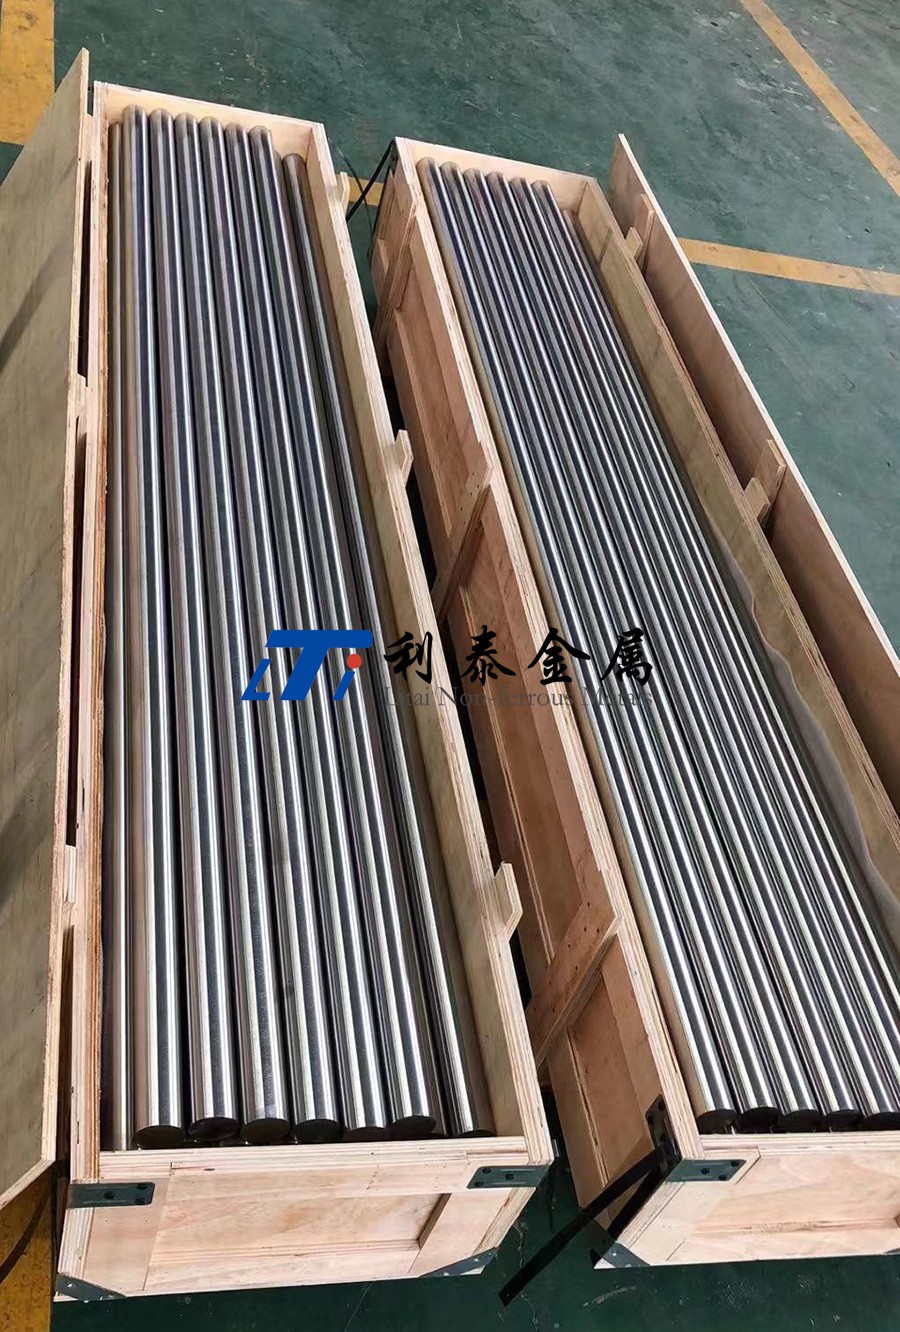
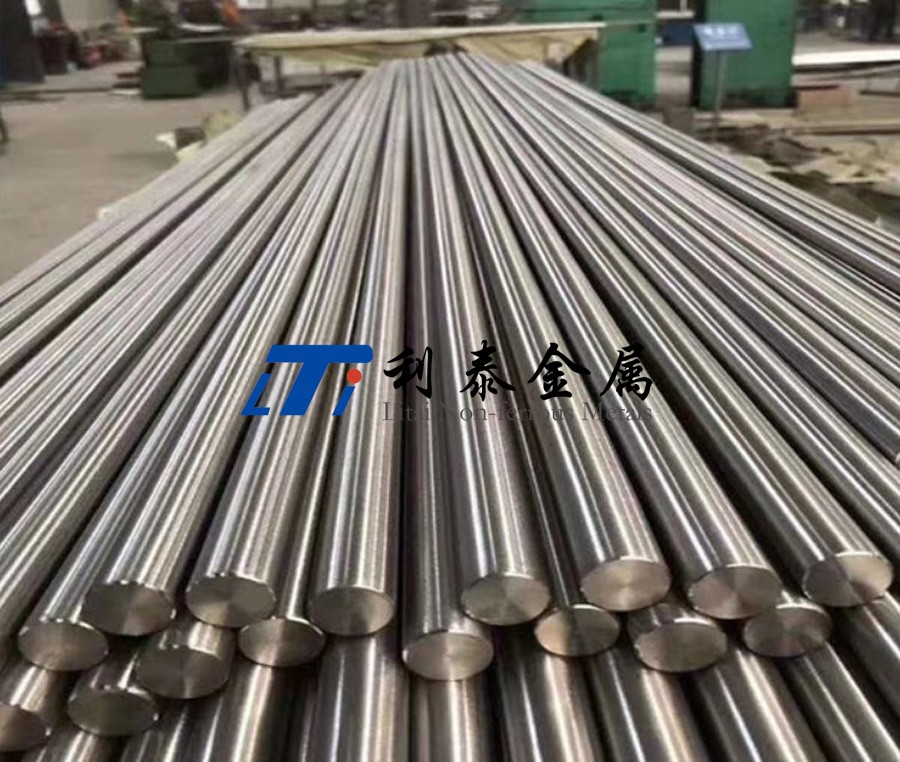
| 性能指標 | 標準值 |
|---|---|
| 極限抗拉強度 | ≥125 MPa |
| 屈服強度(2%偏移) | ≥73 MPa |
| 延伸率 | ≥25% |
鈮的強度不高但塑性極好,這是它能拉拔加工至0.15~0.4 mm直徑細絲的結構基礎。電容器引線需要足夠的機械強度和柔韌性,以承受后續自動機械加工和連接操作的考驗。粉末冶金法得到的鈮引線硬度大于由鈮合金得到的電容器級引線。
| 性能指標 | 典型值 | 電容器工藝意義 |
|---|---|---|
| 密度 | 8.57 g/cm3 | 僅為鉭(16.6 g/cm3)的一半,同等體積用材更少 |
| 熔點 | 約2468°C | 高于電容器燒結溫度(通常1000~1400°C) |
| 電阻率(20°C) | 0.125 Ω·mm2·m?1 | 引線導電性參考 |
| 線膨脹系數 | 7.3×10??/K | 與鉭粉燒結體的匹配性 |
| 標準編號 | 標準名稱 | 適用范圍 |
|---|---|---|
| ASTM B392 | 鈮和鈮合金棒、桿和線標準規范 | 現行版本B392-26,涵蓋R04200(Type 1)、R04210(Type 2)等四個等級 |
| GB/T 14842-2007 | 鈮及鈮合金棒材 | 國內標準,對應Nb1、Nb2牌號 |
| GB/T 26062-2010 | 鈮及鈮合金絲材 | 國內鈮絲標準,電容器引線用鈮絲參考標準 |
電容器用鈮棒的采購,建議在技術協議中增加以下電容器行業特定要求:
純度等級確認:明確99.95%或99.99%純度等級
關鍵雜質實測值:O、C、N、Fe、Ni、Cr、Si的ppm級實測數據
引線漏電性能驗證:要求供應商提供基于模擬電容器工藝的漏電測試數據
細絲拉拔性能:確認鈮棒可拉拔至目標引線直徑(0.15~0.4 mm)而不產生缺陷
燒結結合力:提供與鉭粉或NbO粉燒結后的結合力測試數據
1. 真空電子束熔煉(EBM)
以鈮條為原料,在高真空條件下進行多次電子束熔煉,將O、N、C等間隙元素和金屬雜質降至ppm級。電容器級鈮棒對Fe、Ni、Cr等腐蝕性金屬雜質的控制要求尤為嚴格。
2. 鍛造/擠壓開坯
將鈮錠在900~1100°C下鍛造或擠壓開坯,破碎鑄態晶粒,為后續拉拔加工提供均勻細小的晶粒組織。
3. 拉拔加工——核心成形工序
鈮棒經多道次拉拔加工至目標引線直徑(0.15~0.4 mm)。以Nb-1Zr合金為例,典型加工流程為:鈮合金經軋制擠壓制成5 mm的鈮合金線,再通過模具反復拉拔使線徑變細,最終獲得目標線徑0.4 mm的鈮合金線并卷繞收取。拉拔過程中需進行中間退火以消除加工硬化。
4. 真空退火
成品在不低于10?3 Pa真空條件下進行再結晶退火。鈮在空氣中從230°C開始氧化,300°C以上的所有熱過程必須在真空或惰性氣氛中進行。
5. 成品清洗與檢驗
表面應無裂紋、折疊、氣孔、夾雜物和殘留氧化物,確保引線與鉭粉燒結時的結合質量。
粉末冶金法鈮引線制備:電容器級引線可通過粉末冶金法制備。典型工藝為:氫化鈮錠或鈮棒并研磨,制造粒度小于約150微米的粉末,使粉末脫氫和脫氧,將低氧鈮粉與硅添加劑粉末混合,通過冷等靜壓將粉末壓成坯條,將坯條熱機械加工成棒狀。該方法制備的引線具有改進的強度和硬度。
復合引線結構:鉭電容器引線可采用鈮芯+鉭層復合結構。以鈮(99% Nb-1% Zr)棒為芯材,外包裹12層鉭箔,組裝后裝入銅包套,加熱至870°C進行擠壓,再經多道次拉拔至目標直徑。該結構利用鉭層抑制晶粒長大,同時利用鈮芯提供強度和成本優勢。
燒結工藝匹配:鈮引線在約1150°C及以上的燒結溫度下,其漏電值滿足通常適用于電容器級鈮引線的標準規格。燒結過程中,引線需與鉭粉或NbO粉形成良好的冶金和電氣結合。
鈮引線用于替代傳統鉭引線,在鉭電容器陽極連接中實現漏電流改善約33%和原材料成本降低。隨著電容器小型化的發展,在最小的電容器中引線價值幾乎占電容器總價值的50%,鈮引線的成本優勢更加顯著。
NbO電容器使用NbO陽極和NbO陽極引線,陽極引線通常由Ta或Nb絲制成。NbO電容器具有比電容高、漏電流小、ESR低,制作的電容器失效后不燃燒或爆炸的優勢。鈮棒經拉拔加工為鈮絲后,作為陽極引線嵌入NbO粉壓制體中。
鈮及鈮鋯合金絲材被大量用于制造高壓鈉燈的電極和引線部件,利用鈮的高熔點和耐高溫性能滿足鈉燈的工作環境要求。
在固體電解電容器中,鈮引線用于陽極引出線的連接。鈮引線形成的陽極引出線與鉭粉燒結體的結合力增強,有利于降低ESR和漏電流。
與鉭相比,鈮資源豐富、價格穩定,而且金屬鈮的大部分性能與鉭相近,因此許多鉭電容器生產商一直在研究開發鈮電容器。NbO電容器具有比電容高、漏電流小、ESR低,失效后不燃燒或爆炸的優勢,隨著NbO粉制備工藝的成熟,鈮引線的需求將持續增長。
隨著電容器小型化趨勢的持續推進,引線在電容器總價值中的占比不斷提升,對鈮引線的直徑精度和表面質量要求越來越高。高CV電容器的發展對引線的強度和漏電性能提出了更高要求,粉末冶金法鈮引線和鈮合金引線將成為重要技術方向。
電容器級鈮引線在汽車電子、AI服務器等新興領域的需求快速增長。AI服務器鉭電容、含鈮鋰電池等新興需求正在推動鈮材料供需格局發生顯著變化。
| 電容器類型 | 對鈮棒/鈮絲的核心要求 | 推薦牌號 |
|---|---|---|
| 鉭電容器陽極引線 | 純度≥99.95%,O≤200ppm,Fe+Ni+Cr≤200ppm | Nb1/Nb2 |
| NbO電容器陽極引線 | 純度≥99.95%,低硅含量,燒結結合力好 | Nb1/Nb2 |
| 高壓鈉燈電極 | 純度≥99.95%,耐高溫性能 | Nb-1Zr |
| 高強度引線應用 | 拉伸強度和硬度改進 | Nb-1Zr或粉末冶金鈮引線 |
電容器級鈮棒的化學成分核查需達到ppm級精度,重點關注O、C、N、Fe、Ni、Cr、Si七項,每項均需提供實測值。氧含量需控制在200ppm以下,Fe+Ni+Cr總量優選200ppm以下,硅含量需嚴格控制以抑制漏電流。
漏電性能:要求供應商提供基于模擬電容器工藝的漏電測試數據
拉拔性能:確認鈮棒可拉拔至目標引線直徑(0.15~0.4 mm)
燒結結合力:要求提供與鉭粉或NbO粉燒結后的結合力測試數據
力學性能:退火態抗拉強度≥125 MPa,延伸率≥25%
是否具備真空電子束熔煉能力(決定間隙元素和金屬雜質控制水平)
是否具備細絲拉拔加工能力(0.15~0.4 mm直徑)
是否具備電容器行業供貨經驗
能否根據客戶電容器工藝定制雜質元素內控標準
電容器對鈮引線的批次一致性要求極高。建議在首批采購時進行小批量驗證,用樣品鈮棒制備引線并裝配電容器,測試漏電流、ESR和燒結結合力達標后,再建立長期供應關系。
Q1:鉭鈮電容器用鈮棒與普通鈮棒的核心區別是什么?
A:核心區別在純度控制精度和引線性能要求。普通鈮棒關注化學成分達標和力學性能,而電容器用鈮棒在此基礎上還要求嚴格控制Fe、Ni、Cr等腐蝕性金屬雜質(總量優選≤200ppm)和硅含量,因為這些雜質會直接影響電容器漏電流和耐壓性能。此外,電容器用鈮棒需具備拉拔至0.15~0.4 mm細絲的加工性能和與鉭粉/NbO粉的燒結結合力。
Q2:鈮引線相比鉭引線有哪些優勢?
A:鈮引線相比鉭引線的核心優勢包括:①漏電流改善約33%——使用鉭引線的電容器漏電流平均為15 μA,使用鈮引線的電容器漏電流平均為10 μA;②原材料成本更低——鈮的資源豐富、價格穩定,密度僅為鉭的一半;③燒結結合力增強——鈮具有相對較低的熔點,陽極引線與鉭粉的結合力得到增強,ESR和LC特性得到改善。
Q3:NbO電容器中鈮引線起什么作用?
A:NbO電容器使用NbO陽極和NbO陽極引線,陽極引線通常由Ta或Nb絲制成。鈮引線作為陽極引出線,將NbO陽極與外部電路連接。NbO電容器具有比電容高、漏電流小、ESR低,制作的電容器失效后不燃燒或爆炸的優勢。
Q4:電容器級鈮棒中最關鍵的雜質控制指標是什么?
A:氧含量、Fe+Ni+Cr總量和硅含量是電容器級鈮棒最關鍵的控制指標。氧含量影響引線與鉭粉燒結結合力和漏電流,需控制在200ppm以下;Fe、Ni、Cr等腐蝕性金屬雜質會嚴重影響電容器性能,優選總量控制在200ppm以下;硅含量需嚴格控制——引線中硅含量低時,裂紋發生等不易產生,漏電流的發生被抑制。
Q5:電容器引線用鈮棒的典型加工流程是什么?
A:核心流程為:真空電子束熔煉(≥2次)→鍛造/擠壓開坯→拉拔加工(多道次,中間退火)→真空退火(再結晶)→成品清洗與檢驗。以Nb-1Zr合金為例,典型加工流程為:鈮合金經軋制擠壓制成5 mm線材,再通過模具反復拉拔使線徑變細,最終獲得目標線徑0.4 mm的鈮合金線。電容器引線最終直徑可小至0.15~0.4 mm。
Q6:什么是粉末冶金法鈮引線?有什么優勢?
A:粉末冶金法鈮引線是通過氫化鈮錠或鈮棒并研磨制造低氧鈮粉,將鈮粉與硅添加劑粉末混合后經冷等靜壓壓成坯條,再經熱機械加工制成的引線。該引線的硬度大于由錠冶金得到的電容器級引線,并且在約1150°C及以上的燒結溫度下,其漏電值滿足電容器級引線的標準規格。
Q7:鈮引線在什么燒結溫度下性能最佳?
A:鈮引線在約1150°C及以上的燒結溫度下,其漏電值滿足通常適用于電容器級鈮引線的標準規格。鈮的熔點(約2468°C)遠高于電容器燒結溫度,在燒結過程中不會熔化。在1150°C和以上的燒結溫度,來源于熔融工藝的純鈮線的漏電值較低。鈮合金如鈮-鋯合金比熔融工藝得到的純鈮線拉伸強度好,并且該合金在1150°C以上具有可接受的漏電值。
Q8:采購電容器級鈮棒時,需要哪些質量證明文件?
A:核心文件包括:①化學成分全譜分析報告(重點為O、C、N、Fe、Ni、Cr、Si的ppm級實測值);②純度證明(99.95%或99.99%);③力學性能報告(退火態抗拉強度≥125 MPa,延伸率≥25%);④漏電性能測試報告(基于模擬電容器工藝);⑤細絲拉拔性能驗證報告(確認可拉拔至目標直徑)。建議要求供應商提供逐批次的成分實測數據。
Q9:鈮引線的交貨規格有哪些?
A:電容器用鈮棒常見交貨直徑為φ3.0~φ100mm,經拉拔加工后可制成直徑0.15~0.4 mm的鈮絲。鈮絲可卷繞供貨,也可根據客戶需求切成適當長度的引線。交貨狀態推薦真空退火態,以獲得均勻的再結晶組織和良好的拉拔塑性。
Q10:如何驗證電容器級鈮棒是否適合我的電容器工藝?
A:建議采取四步驗證:①核查成分報告——確認O、Fe+Ni+Cr總量、Si等關鍵元素在標準范圍內;②驗證引線加工性能——用樣品鈮棒拉拔至目標引線直徑,確認無裂紋和缺陷;③小批量裝配測試——用樣品引線裝配電容器,測試漏電流、ESR和燒結結合力;④批次一致性驗證——連續采購3~5批次,確認不同批次鈮棒制備的電容器性能波動在可接受范圍內。
寶雞市利泰有色金屬有限公司
地址:寶雞市寶鈦路中段高架橋下東南側
電話:0917-3388692
手機:13809174611 ,15191732211 ,15829405144