根據其特點,確定該產品的加工流程如下:
領料→劃線→數控鏜→車工→超聲波→深孔→數控車→車銑→吹砂→去應力回火→數控車→數控鏜→鉗工→清洗→稱重→總檢→滲透檢查→噴丸→吹砂→成檢→防護入庫
3、機加工藝
根據車架橫梁的產品結構[回轉體],結合其制造精度要求和設備現狀,在模鍛設計時,新增工藝圓凸臺,用于深孔加工,涉及的主要制造設備包括深孔鉆鏜床、數控車床和數控加工中心或車銑復合,工藝制造技術包括深孔鉆鏜工藝、車削工藝、鉗工技術和數控加工,實現產品的制造根本在于制造技術的支持,在于刀具的優化選擇和工藝參數的匹配。
3.1刀具對比選擇
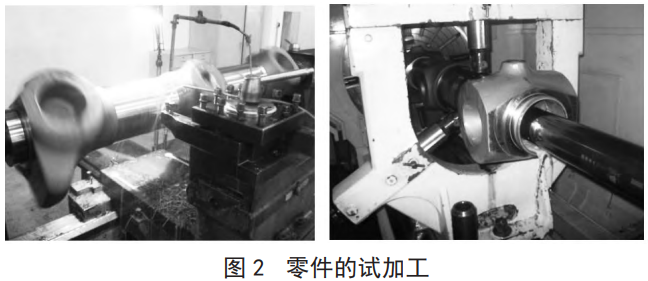
根據Ti55531材料的性能,參考使用TC18比較成熟的切削參數,選擇不同刀具的原材料,幾何形狀[影響表面質量、排屑效果、刃口強度、毛刺、振刀等]進行試切加工,根據刃口壽命確定合適加工Ti55531材料的刀具。圖2所示。
在相同的切削參數下使用不同刀具的加工對比如表1、表2.
表1 相同切削參數不同刀具情況下車削加工對比數據
| 切削參數 | 刀具使用壽命t[min] | |||
| 轉速s /[r/min] | 進給f /[mm/d | 切深a, /mm | DNMG150604MS [KC5510] | DNMG441-PP DCMT11T304-SM [IC907] [GC 1030] |
| 60 r/min | 0.2 mm/r | 0.5~1 mm[粗] 0.2~0.5mm[精] | 30-40 min | 40~50 min 20~30 min |
表2 相同切削參數不同刀具情況下銑削加工對比數據
| 切削參數 | 刀具使用壽命t[min] | ||||
| 轉速s /[r/min] | 進給f /[mm/d] | 切深ap /mm | R210-140614E-MM [GC 104O] | FTP LNHT 1006ER [GC 1040] | P26335-R25 [WSM35] |
| 150 r/min | 300 mm/r | 1mm | 80~110 min | 120~150 min | 30~50 min |
在相同的切削參數下,從表1中可以看出,車刀DNMG441-PP比車刀 DNMG150604MS和車刀DCMT11T304-SM的刃口壽命要長一些。從表2中可以看出,銑刀FTP LNMT 1006ER比銑刀R210-140614E-MM和銑刀P26335-R25的刃口壽命要長1倍多。
依據以上結論并結合實際加工情況,去除余量主要最大的加工方法是銑削和車削,因此,車削時主要選擇車刀 DNMG441-PP,銑削時粗加工主要選擇銑刀FTP LNMT 1006ER.
3.2切削參數合理選用
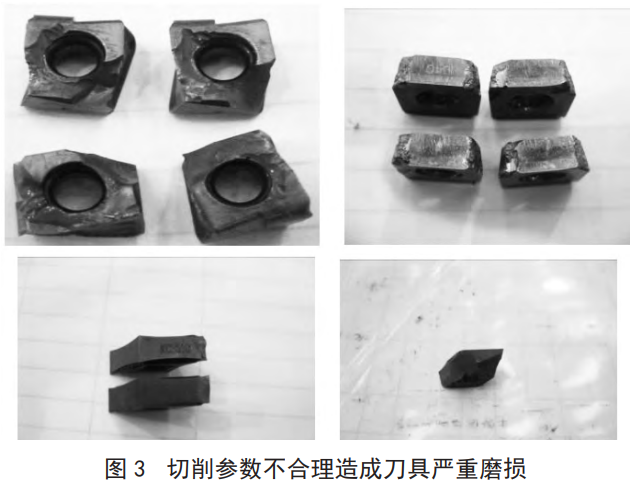
在對Ti55531材料進行試切加工過程中,若切削參數選擇的不合理,刀具就會磨損的相當嚴重,見圖3所示。
為了能較快地得到合理的切削參數,借鑒了與其材料性能相近的TC18的切削參數進行對比。表3、表4和表5分別使用同一款刀具在Ti55531材料進行切削參數對比。
表3車削的切削參數對比
| 進給量/[mm/d] | 切削時間/h |
| 0.05 | 2.1 |
| 0.1 | 1.8 |
| 0.15 | 1.2 |
| 0.2 | 0.6 |
| 0.05 | 1.9 |
| 0.1 | 1.6 |
| 0.15 | 0.9 |
| 0.2 | 0.4 |
| 0.05 | 1.7 |
| 0.1 | 1.3 |
| 0.15 | 0.9 |
| 0.2 | 0.4 |
| 0.05 | 1.5 |
| 0.1 | 1.1 |
| 0.15 | 0.8 |
| 0.2 | 0.3 |
| 0.05 | 1.4 |
| 0.1 | 1 |
| 0.15 | 0.7 |
| 0.2 | 0.3 |
| 0.05 | 1.1 |
| 0.1 | 0.7 |
| 0.15 | 0.5 |
| 0.2 | 0.2 |
表4端銑刀的切削參數對比
| 零件材料 | 轉速 /[r/min] | 切深/mm | 切寬/mm | 進給量 /[mm/min] | 切削 時間/h |
| 1.5 | 600 | 1.5 | |||
| 15~50 | 400 | 1.8 | |||
| 300 | |||||
| 120 | 1 | 600 | 1.7 | ||
| 15~50 | 400 | 1.9 | |||
| 300 | 2.1 | ||||
| 1.5 | 600 | 1.1 | |||
| 15~50 | 400 | 1.5 | |||
| 300 | 1.7 | ||||
| Ti55531 | 150 | 1 | 600 | 1.5 | |
| 15~50 | 400 | 1.7 | |||
| 300 | 2 | ||||
| 180 | 1.5 | 600 | 0.4 | ||
| 15~50 | 400 | 0.7 | |||
| 300 | 1.1 | ||||
| 1 | 600 | 0.6 | |||
| 15~50 | 400 | 1 | |||
| 300 | 1.4 |
表5表5球頭銑刀的切削參數對比
| 零件材料 | 轉速 /[r/min] | 切深/mm | 切寬/mm | 進給量 /[mm/min] | 切削 時間/h |
| Ti55531 | 100 | 2.1 | |||
| 400 | 0.5~1.5 | 0.8~1.2 | 160 | 2 | |
| 260 | 1.8 | ||||
| 200 | 2 | ||||
| 600 | 0.5~1.5 | 0.8~1.2 | 250 | 1.9 | |
| 350 | 1.7 | ||||
| 200 | 1.9 | ||||
| 800 | 0.5~1.5 | 0.8~1.2 | 300 | 1.3 | |
| 400 | 1 |
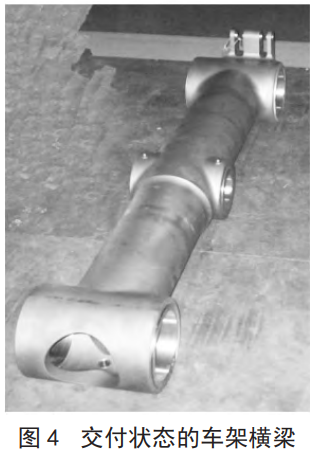
從表3、表4和表5及實際加工時發現,車削時切削深度不應大于1mm,否則刀具的刀尖極易崩裂,同時也發現加工Ti55531的切削用量都要比加工TC18的切削用量低。因此經過試切后,得到了表6所示的較合理的切削參數。根據該參數,加工完成了合理的車架橫梁,如圖4所示。通過工藝驗證,外形的粗加工和半精加工時間約在20天。
表6車削、銑削參數
| 切削類型 | 切削速度 | 切削深度 | 進給量 | |
| 車削 | 車外圓 | 28~50 m/min | 0.2~1 mm | 0.05~0.15 mm/r |
| 鏜內孔 | 25~45 m/min | 0.2~1mm | 0.05~0.15 mm/r | |
| 銑削 | 粗加工 | 20~30 m/min | 0.5~1.5 mm | 200~400mm/min |
| 精加工 | 35~55 m/min | 0.3~1mm | 150~350 mm/min |
4、結論
在優選刀具的基礎上,作了大量的轉位刀具切削試驗,初步掌握了Ti55531鈦合金新型材料的高效加工技術,加深了對材料加工特性認識,選擇了適合于Ti55531鈦合金高效加工的刀具,摸索出可轉位刀具加工Ti55531鈦合金的合理切削參數,降低了生產成本,提高了生產效率。
參考文獻:
[1]官杰,劉建榮,雷家峰.TC18鈦合金的組織和性能與熱處理制度的關系[J].材料研究學報,2009,23[1]:77.
[2]周澤華.金屬切削原理[M].廣州:華南理工大學,1984.
[3]趙永慶.國內外鈦合金研究的發展現狀及趨勢[D].西安:西北有色金屬研究院,2009.
[4]付艷艷,惠松驍,葉文君,等.冷卻速度對VST55531鈦合金的纖維組織和力學性能的影響[D].北京:北京有色金屬研究總院,2010.
(注,原文標題:Ti55531鈦合金車架橫梁機械加工工藝研究_施曉穎)
