采用CMT-WAAM工藝和LCMT-WAAM工藝制備Ti80合金堆積體,用電火花線切割切出Ti80合金試驗試樣,選用砂紙對試樣表面進行打磨、拋光。采用金相顯微鏡(MS900BD)對Ti80鈦合金微觀組織進行觀測,采用顯微CT儀(SKYSCAN1272)對試樣進行掃描,觀測兩種工藝下Ti80合金的孔缺陷分布情況,采用萬能拉伸機(CMT5205)對拉伸試樣進行力學性能試驗,采用掃描電鏡(ApreoS HiVac)對試樣斷口形貌進行分析。
1.3取樣方式
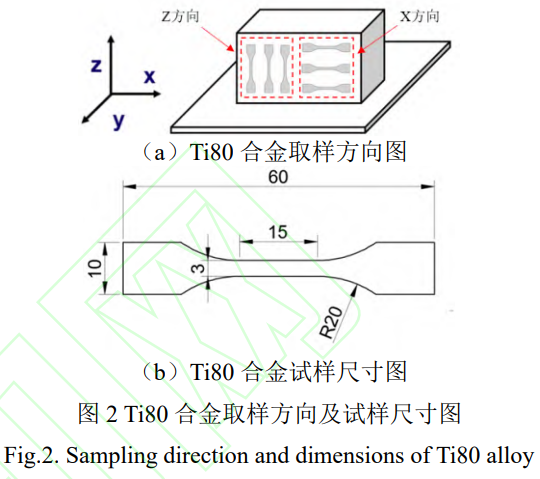
在兩種工藝制備的Ti80合金中,沿平行于沉積方向(X方向)和垂直于沉積方向(Z方向)各取3個試樣,取樣示意圖及試樣尺寸見圖2。對12個試樣進行編號,見表2。
表2室溫拉伸試樣編號
Tab.2 Specimen identification for room-temperature tensile tests
| 工藝 | 掃描方向 | 編號 | ||
| LCMT-WAAM | X方向 | 1-1 | 1-2 | 1-3 |
| LCMT-WAAM | Z方向 | 2-1 | 2-2 | 2-3 |
| CMT-WAAM | X方向 | 3-1 | 3-2 | 3-3 |
| CMT-WAAM | Z方向 | 4-1 | 4-2 | 4-3 |
2、試驗結果與分析
2.1微觀組織
圖3為CMT-WAAM工藝Ti80合金微觀組織。CMT-WAAM工藝Ti80合金X方向的微觀組織由等軸狀初始α相、β相和針狀馬氏體α相組成,見圖3a;在熱循環的影響下,初始α相轉變為β相,初始α相的比例和尺寸都減小,從而形成了初始α相、少量針狀α相和β相的混合物[15];CMT-WAAM工藝Ti80合金Z方向的顯微組織由針狀α相、α'相和少量β相組成,見圖3b。在增材過程中,初始α相和針狀α相轉變為β相,在隨后的快速冷卻過程中部分β相通過無擴散轉變為針狀 α ′相,而隨著冷卻速率降低,其余大部分β相通過擴散轉變為針狀α相[16]。CMT-WAAM工藝使用電弧作為熱源時能量輸入高,會導致熔池的熱流方向單一,熱量主要沿沉積方向傳導,鈦合金的成形過程中,晶粒的生長方向和熱流方向一致,在Z方向上形成大量柱狀晶,而層間熱循環不足以有效打斷柱狀晶連續生長,導致強織構形成[17],從而造成X和Z方向的微觀組織差異較大。同時,由于熱傳導路徑不同,X方向熱量更容易散向周圍空氣,而Z方向上冷卻速率較慢[18],進一步加劇了微觀組織組織的各向異性。
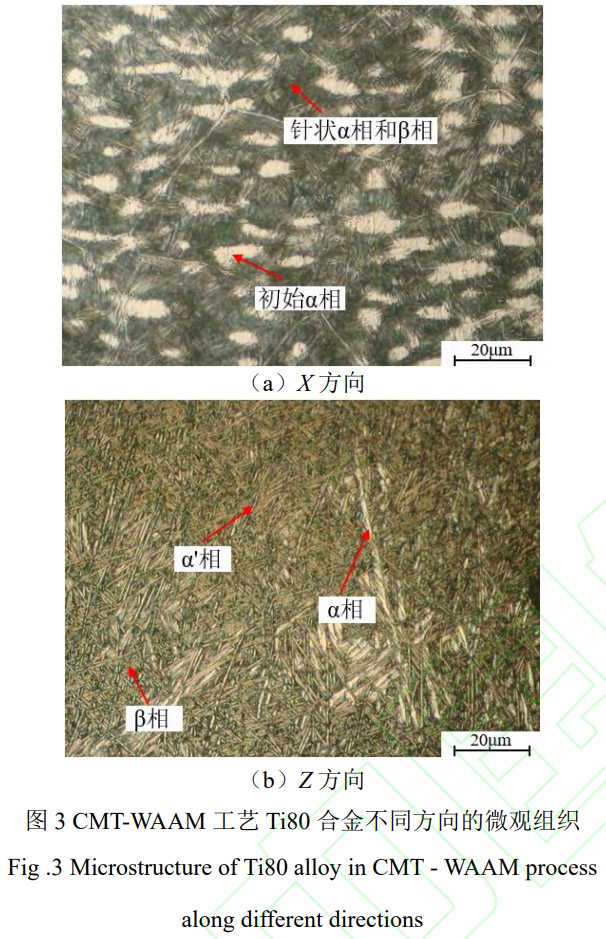
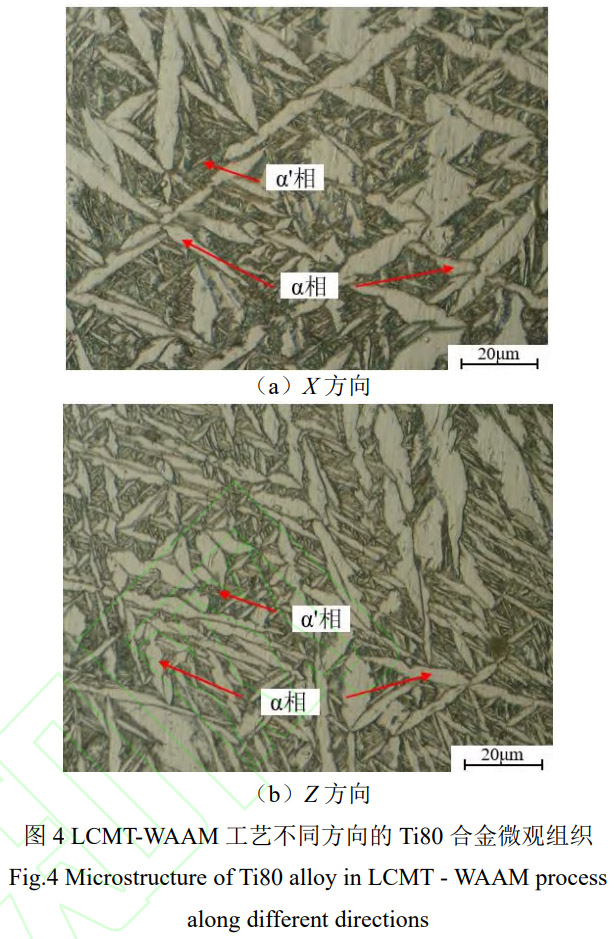
圖4為LCMT-WAAM工藝Ti80合金微觀組織圖。可以看出,顯微組織均呈現為網籃組織,且晶粒粗大,由長條狀α相和針狀馬氏體α'相組成。LCMT-WAAM工藝制備的Ti80合金在X和Z方向上的組織特征和尺寸更加接近,這是由于在激光和電弧的雙熱源作用下,改變了熔池溫度場和流動場的分布,激光的高能量密度與快速冷卻效應促使晶體在多方向上成核,打破了單一方向柱狀晶的連續生長趨勢[19]。在復合熱源的作用下,熔池經歷更為復雜的熱循環過程,局部重熔與再凝固過程發生更加頻繁,促進了等軸晶的形成進而削弱了織構強度,LCMT-WAAM工藝有效改善微觀組織的各向異性[20]。
2.2孔缺陷分析
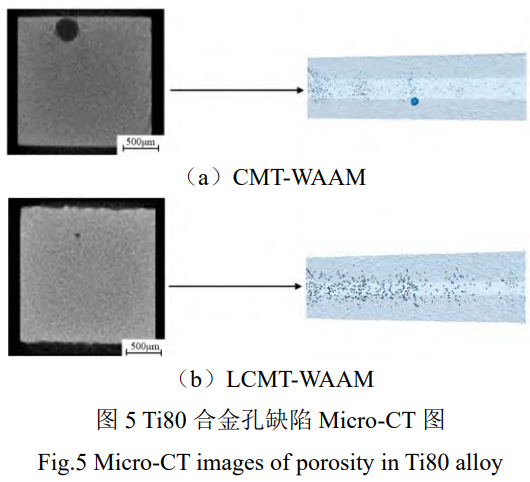
圖5為兩種工藝制備的Ti80合金的Micro-CT圖,左邊陰影圖片為Ti80合金試樣合金橫截面掃描圖,將所有截面掃描圖進行重構得到鈦合金試樣局部的三維重構圖。圖5a可以看出,在CMT-WAAM工藝試樣中存在較大的孔缺陷,三維重構圖中發現孔缺陷在試樣的中部位置,由于CMT-WAAM工藝中單一熱源的作用,熔池溫度分布不均勻,容易產生局部過熱或冷卻過快的區域,導致氣體未及時逸出而形成孔缺陷[21];圖5b可以看出,LCMT-WAAM工藝在激光和電弧雙熱源的作用下,熔池溫度更高且更均勻,局部溫度梯度減小,熔池對流和攪拌效應加強,促進熔池內氣體有效排出,因而材料中的孔缺陷體積減小[22]。鈦合金材料中較大的孔缺陷會破壞材料的連續性,使有效承載面積減小,在受力時容易在孔缺陷處產生應力集中,導致材料的力學強度下降,同時在受到沖擊或振動時,裂紋更容易在孔周圍萌生和擴展,使鈦合金的韌性降低,抵抗斷裂的能力減弱。
2.3力學性能分析
圖6和圖7分別為LCMT-WAAM工藝、CMT-WAAM工藝制備的 Ti80合金在 X和 Z方向的應力-應變曲線及力學性能數據。可以看出,CMT-WAAM工藝制備的 Ti80合金在抗拉強度和屈服強度均略高于 LCMT-WAAM工藝,伸長率相近,但CMT-WAAM工藝 Ti80合金力學性能的各向異性大,會導致材料的安全性降低,疲勞功能下降。采用下式對兩種工藝制備 Ti80合金的各向異性值進行計算:
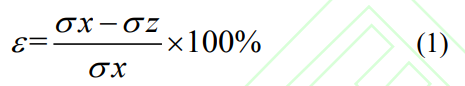
式中, σx為 X方向強度; σz為 Z方向強度; ε為各向異性值。兩種工藝制備的Ti80合金各向異性值見表3。可以看出,采用 LCMT-WAAM工藝制備的 Ti80合金在抗拉強度、屈服強度和伸長率的各向異性均低于CMT-WAAM工藝,分別降低了5.0%、2.5%和26.3%,有效降低了Ti 80合金力學性能的各向異性。在激光和電弧的復合熱源下,引起了更強的熔池流動與對流攪拌,抑制了單一方向柱狀晶的生長 [23],削弱了鈦合金的織構強度,使鈦合金在 X和 Z方向上的組織更均勻,進而使兩個方向上的力學性能更加接近,鈦合金材料力學性能的各向異性降低。
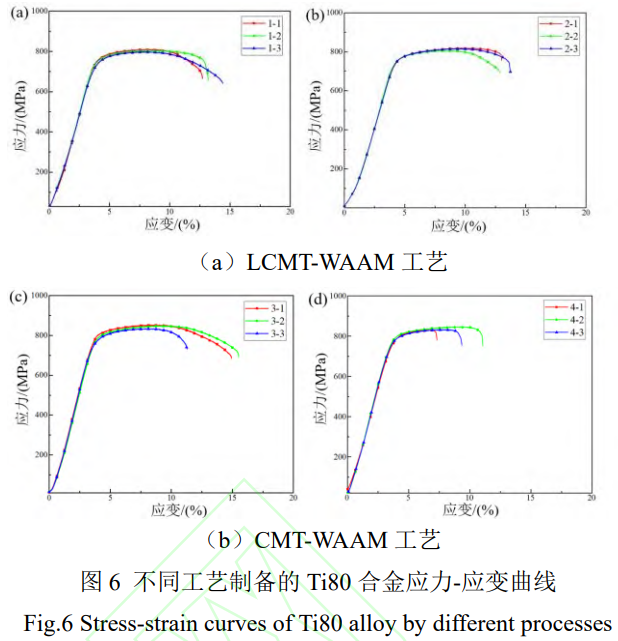
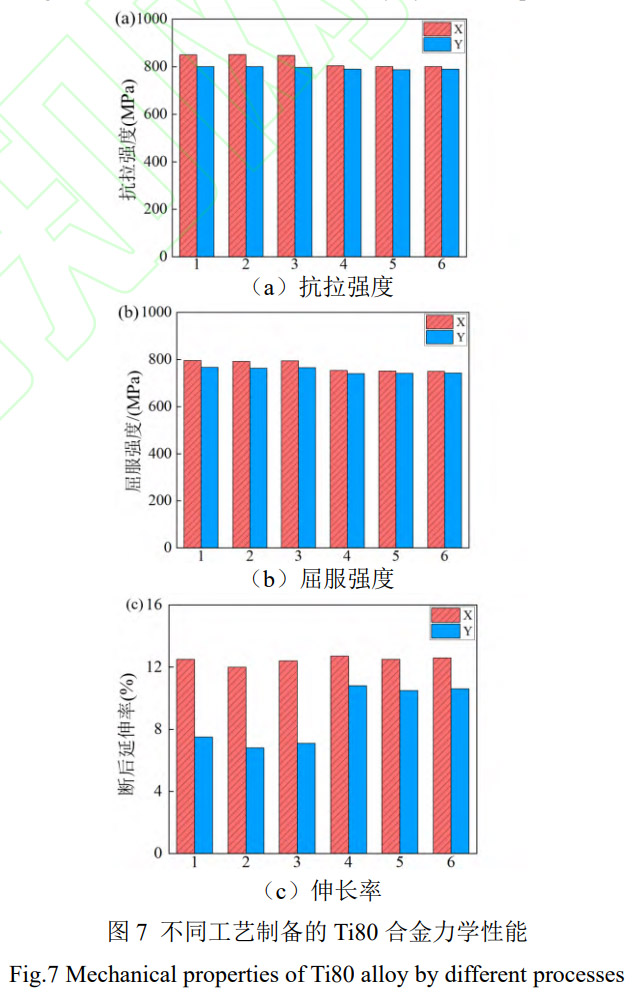
表3 Ti80合金力學性能
Tab.3 Mechanical properties of Ti80 alloy
| 方向 | 抗拉強度 /MPa) | εu (%) | 屈服強 度/MPa | εy (%) | 伸長 率/% | εe (%) | |
| X | 850 | 795 | 12.3 | ||||
| CMT- | 6.3 | ||||||
| WAAM | Z | 800 | 765 | 3.8 | 7.2 | 41.5 | |
| X | 800 | 750 | 12.5 | ||||
| LCMT- WAAM | 1.3 | 1.3 | 15.2 | ||||
| Z | 790 | 740 | 10.6 |
2.4斷口形貌分析
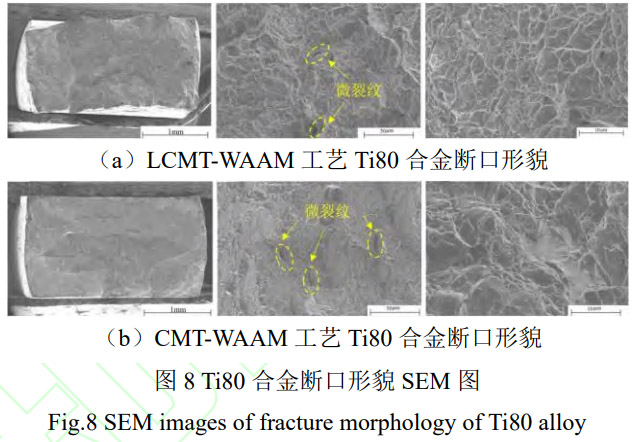
圖8通過掃描電鏡(SEM)觀察了兩種不同工藝下試樣的斷口形貌圖。可以發現,兩組試樣都有明顯的韌窩和明亮的白色撕裂棱,呈現出典型的微孔聚集型韌性斷裂的微觀特征,即在外部載荷力的作用下,微孔洞形核、長大、聚集,最終相互連接,導致試樣斷裂。同時,在試樣中發現了微裂紋,這些微裂紋是由拉伸過程引發的二次裂紋,微裂紋的萌生和擴展會加速拉伸試樣的失效,但它也會吸收部分拉伸能量并提高塑性[24]。LCMT-WAAM工藝的復合熱源在成形過程中顯著改善了熔池的熱流場和凝固條件,延緩材料微裂紋的萌生與擴展,使試樣在拉伸過程中能承受更大的塑性變形,從而形成更深且密集的韌窩,這表明LCMT-WAAM工藝制備的Ti80合金具有更好的塑性變形能力,這與室溫拉伸試驗結果相符。
3、結論
(1)采用CMT-WAAM工藝制備Ti80合金,在微觀組織上的各向異性明顯,在X方向上組織由等軸狀初始α相、β相和針狀馬氏體α相組成,Z方向上組織由針狀α相、α'相和少量β相組成,而采用LCMT-WAAM工藝制備的Ti80各向異性有效降低,由長條狀α相和針狀馬氏體α'相組成。
(2)采用CMT-WAAM工藝Ti80合金材料中存在體積較大的孔缺陷,孔缺陷會破壞材料的連續性,LCMT-WAAM工藝Ti80合金材料孔缺陷體積減小,降低了UTS/YS/EI的各向異性并改善均勻性,而強度略有降低。
(3)采用CMT-WAAM工藝Ti80合金微觀組織的各向異性造成力學性能的各向異性顯著,力學性能的各向異性值均偏高,而LCMT-WAAM工藝Ti80合金的各向異性值有效降低。
(4)兩種工藝制備的Ti80合金的斷裂方式均為韌性斷裂,LCMT-WAAM工藝Ti80合金韌窩深且密集,塑性變形能力更強。
參考文獻
[1]孫澤文,劉華初.以新質生產力推進海洋經濟高質量發展:理論意蘊與實踐路徑[J].湖南社會科學,2025(1):50-57.
[2]張濱,田達,宋竹滿,等.深潛器耐壓殼用鈦合金保載疲勞服役可靠性研究進展[J].金屬學報,2023,59(6):713-726.
[3]霍國敬,戰春鳴,梁園華,等.淺析鈦合金在海洋工程中的應用[J].真空,2025,62(1):78-85.
[4]常輝,董月成,淡振華,等.我國海洋工程用鈦合金現狀和發展趨勢[J].中國材料進展,2020,39(Z1):585-590,557-558.
[5]MURR L E, GAYTAN S, CEYLAN A, et al.Characterization of titanium aluminide alloy components fabricated by additive manufacturing using electron beam melting[J]. Acta Materialia,2010,58(5):1 887-1 894.
LI R, XIONG J, LEI Y. Investigation on thermal stress evolution induced by wire and arc additive manufacturing for circular thin-walled parts[J].Journal of Manufacturing Processes, 2019, 40:59-67.
GU J, DING J, WILLIAMS S W, et al. The strengthening effect of inter-layer cold working and post-deposition heat treatment on the additively manufactured Al-6.3Cu alloy[J].Materials Science and Engineering, 2016, A651:18-26.
WILLIAMS S W, MARTINA F, ADDISON A C,et al. Wire+ arc additive manufacturing[J].Materials science and technology, 2016, 32(7):641-647.
LIN Z, SONG K, YU X. A review on wire and arc additive manufacturing of titanium alloy[J].Journal of Manufacturing Processes, 2021, 70:24-45.
[10]YU B, WANG P, LIU Y, et al. Anisotropic characterization of wire-arc additive manufacturing Ti-5Al-2Sn-2Zr-4Mo-4Cr alloy:Influence of texture and microstructure[J].Materials Science and Engineering, 2025, A927:148020.
[11]黃健康,吳昊盛,于曉全,等.鈦合金電弧增材制造工藝及微觀組織調控的研究現狀[J].材料導報,2023,37(14):101-106.
[12]CHEN Y, FU J, ZHOU L, et al. Effect of heat treatment on microstructure and mechanical properties of titanium alloy fabricated by laser-arc hybrid additive manufacturing[J]. Coatings,2024,14(5):614.
[13]YANG Y, JIN X, LIU C, et al. Residual stress,mechanical properties, and grain morphology of Ti-6Al-4V alloy produced by ultrasonic impact treatment assisted wire and arc additive manufacturing[J]. Metals, 2018,8(11):934.
[14]KANG K, LIU Y,REN H,et al. A novel magnetic field assisted powder arc additive manufacturing for Ti60 titanium alloy: Method, microstructure and mechanical properties[J]. Additive Manufacturing,2024,83:104065.
[15]DINGLF,ZHANGYP,ZENGZB,et al.Effects of dwell time and peak stress on low cycle fatigue deformation of Ti6321 alloy and its mechanism[J]. Materials Science and Engineering, 2025,A940:148 584.
[16]LIU D, LEE B, BABKIN A, et al. Research progress of arc additive manufacture technology[J]. Materials,2021,14:1415.
[17]WAINWRIGHT J, WILLIAMS S, DING J.Refinement of Ti-6Al-4V prior-β grain structure in the as-deposited condition via process control during wire-direct energy deposition[J]. Additive Manufacturing,2023,74:103712.
[18]OU W, KNAPP G, MUKHERJEE T, et al. An improved heat transfer and fluid flow model of wire-arc additive manufacturing[J]. International Journal of Heat and Mass Transfer, 2021, 167:120835.
[19]WANG L, SHI B, CAI X, et al. Microstructure distribution characteristics of LMD-WAAM hybrid manufacturing Ti-6Al-4V alloy[J]. Optics& Laser Technology,2023,165:109567.
[20]CHEN Z, LIANG Y, LI C, et al. Hybrid fabrication of cold metal transfer additive manufacturing and laser metal deposition for Ti-6Al-4V: the microstructure and dynamic/static mechanical properties[J].Materials,2024,17(8):1862.
[21]HARIBASKAR R, KUMAR T S.Defects in metal additive manufacturing: Formation,process parameters, postprocessing, challenges,economic aspects, and future research directions[J]. 3D Printing and Additive Manufacturing,2024,11(4):1629-1655.
[22] CAI C, HE Y, XIE J, et al. Porosity suppression mechanism analysis in narrow-gap oscillating laser-MIG hybrid welding of aluminum alloys based on keyhole stability and molten pool flow behavior[J]. Journal of Materials Research and Technology,2024,32:502-518.
[23]FU Y, DEMIR A G, GUO N. Additive manufacturing of Ti-6Al-4V alloy by micro-laser metal wire deposition with pulsed wave emission:processability and microstructure formation[J].The International Journal of Advanced Manufacturing Technology,2023,126(5):2693-2711.
[24]WCISLIK W, LIPIEC S. Void-induced ductile fracture of metals: experimental observations[J].Materials,2022,15(18):6 473.
(注,原文標題:CMT_LCMT電弧熔絲增材Ti80合金力學性能研究)
