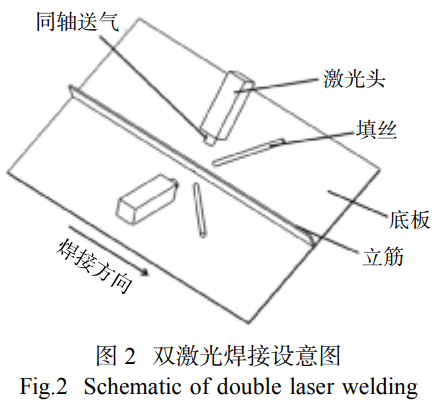
采用兩臺KUKA機械手臂,機械手臂前端固定帶有同軸送氣保護裝置的激光焊接頭,保護氣體為氬氣,以防止焊接過程中熔池被氧化。激光發生器為兩臺IPG激光器,激光通過光纖傳導至激光焊接頭并通過同軸保護氣管射出到待焊工作表面,如圖2所示。
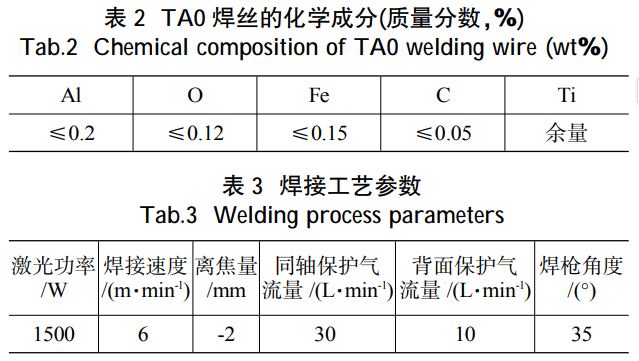
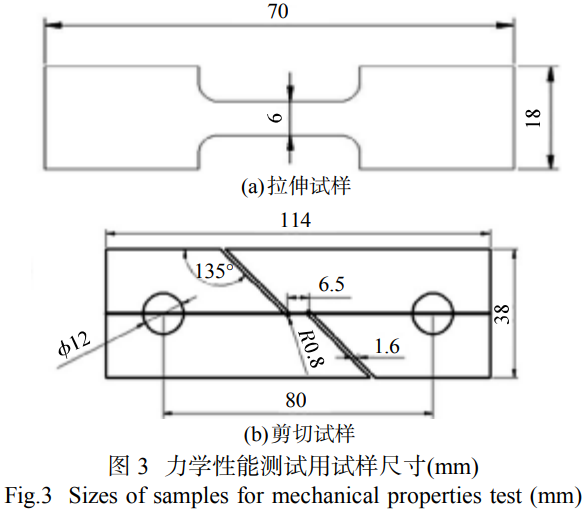
為了避免焊接時由于飛濺造成材料損失導致的咬邊,采用填絲方式,焊絲為準1.2mm的TA0鈦合金焊絲,化學成分見表2。焊接過程中,采用填絲在前、激光在后的焊接模式,焊接參數見表3。焊接完成后,沿T型接頭橫截面取金相試樣和拉伸試樣,之后將T型接頭立筋去除后采用激光切割制取剪切試樣,各試樣尺寸如圖3所示。拉伸試驗包括室溫拉伸以及550、650、750℃的高溫拉伸測試,剪切試驗在室溫條件下進行。金相試樣用水砂紙磨拋,采用專用化學試劑腐蝕后,在金相顯微鏡下觀察其組織。
2、試驗結果與討論
2.1接頭焊縫宏觀形貌
圖4為Ti55鈦合金雙激光焊接T型接頭的表面形貌。可以看出接頭表面成形均勻連續,一致性較好,接頭表面寬度約為1.8mm。
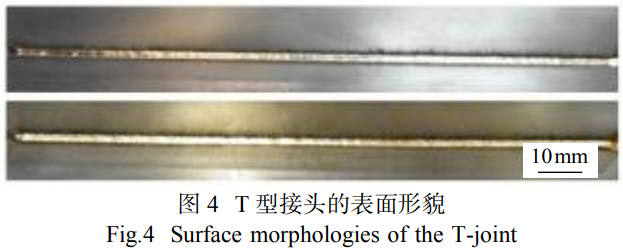
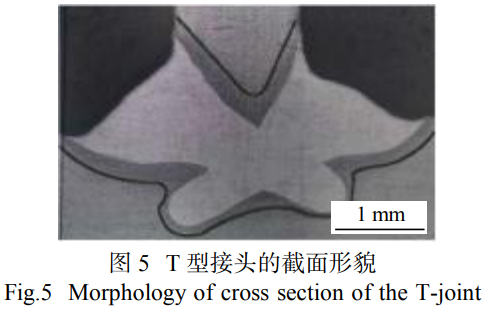
圖5為Ti55鈦合金雙激光焊接T型接頭的截面形貌。可以看出,兩側焊道呈“V”型,以立筋中心線為軸線對稱分布,且兩側焊道在立筋下部出現交集,焊道整體未出現咬邊、未焊透及氣孔缺陷。焊道可以分為母材區、熱影響區和熔合區,其中熔合區的微觀結構與母材區的明顯不同。焊道整體中心熔合區的面積遠大于焊道周圍熱影響區的面積,這主要是由于T型接頭激光焊接時高度集中的激光熱源能量向熔深方向的傳導性強于向熔池周邊的傳導性,熱源離開后熔池快速冷卻,熱量迅速散失,沒有更多的熱量支持熔池周邊組織進行相變。
2.2接頭微觀組織
為了進一步分析接頭組織,對Ti55鈦合金T型接頭的各區域組織進行觀察,如圖6所示,其中圖6(a)為熱影響區(HAZ)組織,圖6(b)~(d)分別對應圖6(a)中的B~D區。與母材組織相比,近母材側熱影響區組織的為晶粒細小的等軸晶,由初生的α、次生α和β相組成。這主要是由于激光焊接熱源能量密度高,離焊道較遠的近母材熱影響區溫度低于β轉變溫度(990℃),大量的初生α相未發生相變保留下來,而部分α相轉變為β相,在冷卻過程中,次生α相從β相中析出。隨著距焊道中心的距離減小,晶粒尺寸逐漸增大,β相數量減少。同時還可以看出近母材熱影響區域組織中夾雜有大顆粒的稀土析出物。
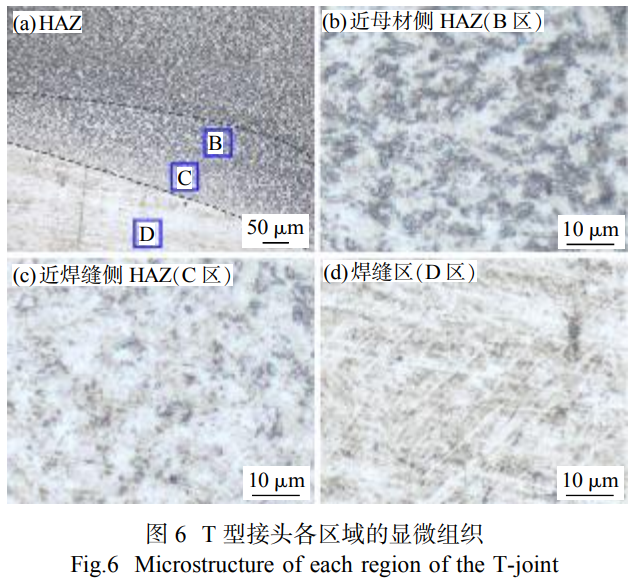
靠近焊縫側的熱影響區內,由于鈦合金的導熱率較低,且焊接時該區域溫度高于β轉變溫度,與近母材側熱影響區相比,在高溫時段的停留時間更長,α相完全轉變為β相。在隨后冷卻過程中,α相從β相中析出,然而近α鈦合金含有Al、Zr等α相穩定元素,溶質的擴散距離較短,因此,大部分β相通過擴散轉變為針片狀α相,而在更靠近熔合區域,冷卻速率更快,導致β相轉變為α'相,且彌散分布著稀土析出物。
焊縫區由針片狀α相和馬氏體α'相組成,兩者尺寸均高于熱影響區的尺寸。在焊縫冷卻過程中液態金屬首先發生β轉變,然后以高速率冷卻,β晶粒發生相變,最終形成了焊縫中的針片狀α相和馬氏體α'相形貌[13-14]。
2.3接頭力學性能
圖7為T型接頭的拉伸測試結果。從圖7可知,在不同溫度下拉伸時,T型接頭的斷裂部位均在母材處,說明接頭的力學性能不低于母材,隨著拉伸測試環境溫度的升高,接頭的抗拉強度逐漸降低,而伸長率逐漸上升。室溫、550、650、750℃拉伸時,接頭的抗拉強度分別為1172、708、555、297MPa,接頭的伸長率分別為9.72%、4.3%、27.44%、54.48%。
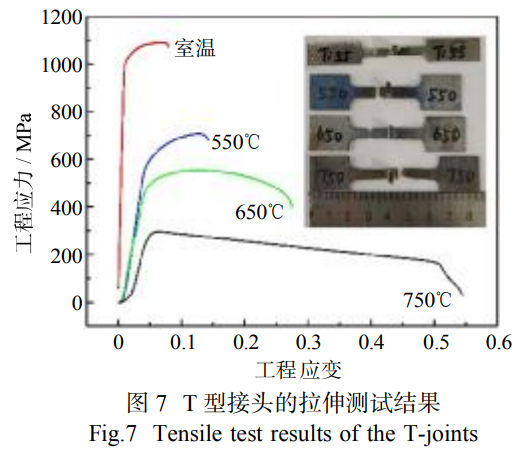
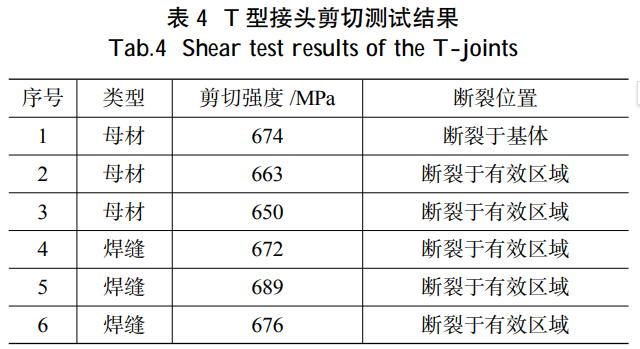
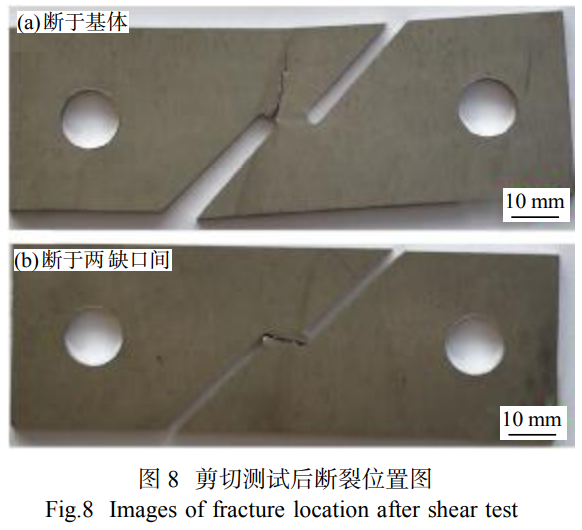
表4為鈦合金T型接頭與母材的剪切測試結果,可以看出接頭的剪切性能均高于母材的。還可以看出,其中一母材的剪切斷裂位置在基體處,如圖8(a)所示,而其余母材與焊縫的斷裂均位于有效斷裂位置,即沿兩缺口之間斷裂,如圖8(b)所示。Ti55接頭的平均剪切強度為679MPa,比母材斷裂在有效區域的平均值657MPa增加了3.3%。這是由于焊后T型接頭雖然經過打磨去立筋,但仍有部分焊道留在底板上,組織中存在α與α'相,使接頭的剪切性能略有升高。
3、結論
(1)Ti55鈦合金T型接頭表面成形良好,橫截面沒有發現焊接缺陷,且接頭可以分為熔合區、熱影響區與母材區三部分,且接頭的熔合區寬度遠大于熱影響區寬度。
(2)從母材到熔合區,焊接過程中接頭各區域所經歷的最高溫度逐漸增加,冷卻速度也逐漸增加,則晶粒尺寸逐漸增大,β相逐漸減少,而針狀的α相與α'相逐漸增多。
(3)隨著拉伸溫度的升高,T型接頭抗拉強度逐漸降低,伸長率逐漸升高。接頭去除立筋后的平均剪切強度比母材的平均剪切強度約高3.3%。
參考文獻:
[1] 王會東,付和國,韓穎杰,等. 大型雙曲率非等厚 TC4 鈦合金壁板整體 SPF/DB 成形工藝及優化 [J]. 鍛壓技術,2022,47(1):75-80.
[2] 薛克敏,汪會干,解修明,等.Ti55 整體壁板電脈沖輔助壓彎成形失穩研究 [J]. 稀有金屬材料與工程,2021,50(5):1787-1794.
[3] 王清江,劉建榮,楊銳,等. 高溫鈦合金的現狀與前景[J]. 航空材料學報,2014,34(4):1-26.
[4] Liu Zhangguang, Li Peijie, Xiong Liangtong, et al.High-temperature tensile deformation behavior and microstructure evolution of Ti55 titanium alloy[J].Materials Science and Engineering A,2017,680(5):259-269.
[5] 左從進,李晉煒,余偉,等.高溫鈦合金 Ti55 與 Ti60 電子束焊接頭力學性能[J].焊接學報,2011,32(4):103-106.
[6] 梅文佳,張云浩,高福洋,等.Ti700sr 高溫鈦合金 TIG 焊接接頭組織及性能研究[J].材料開發與應用,2021,36(4):72-75.
[7] 陳素明,趙安安,姜毅,等.TC4 鈦合金激光填絲焊工藝參數對焊縫宏觀成形的影響[J].中國激光,2021,48(14):74-80.
[8] 史吉鵬,劉艷梅,黃成杰,等. 鈦合金薄壁 T 型件雙作用激光焊接填絲狀態對焊縫成形的影響 [J]. 熱加工工藝,2021,50(11):30-34.
[9] 許飛,陳哲源,黃忠利,等. 選區熔化成形鈦合金的光纖激光焊接接頭組織[J].熱加工工藝,2019,48(32):163-166.
[10] 蘆偉,馬旭頤,鞏玥,等. 光束擺動對鋁合金激光搭接焊縫成形及組織影響[J].應用激光,2022,42(1):9-14.
[11] 陳建勛,吳清財,王雷,等. 鈦合金鎖底接頭激光組織及性能研究[J].應用激光,2021,41(4):710-714.
[12] 段愛琴,蘇彥東,張鵬.Ti55 激光焊接工藝研究[C]// 第九屆全國焊接會議論文集. 哈爾濱: 黑龍江人民出版社,1999:766-769.
[13] 張秉剛,陳國慶,郭棟杰,等. 高溫鈦合金 Ti55/Ti60 真空電子束焊接[J].焊接學報,2009,30(12):5-8.
[14] Chen Min, Yu Bingbing, Guo Ruipeng, et al.Electron beam welding of a novel nearαhigh temperature titanium alloy power compact: effect of post-welding heat treatment on tensile properties [J].Journal of Materials Research and Technology,2010,10(5):153-163.
(原文標題:Ti55鈦合金雙激光焊接T型接頭組織與力學性能研究)
