3. 制粉工藝與鈦棒參數映射
參數關系:
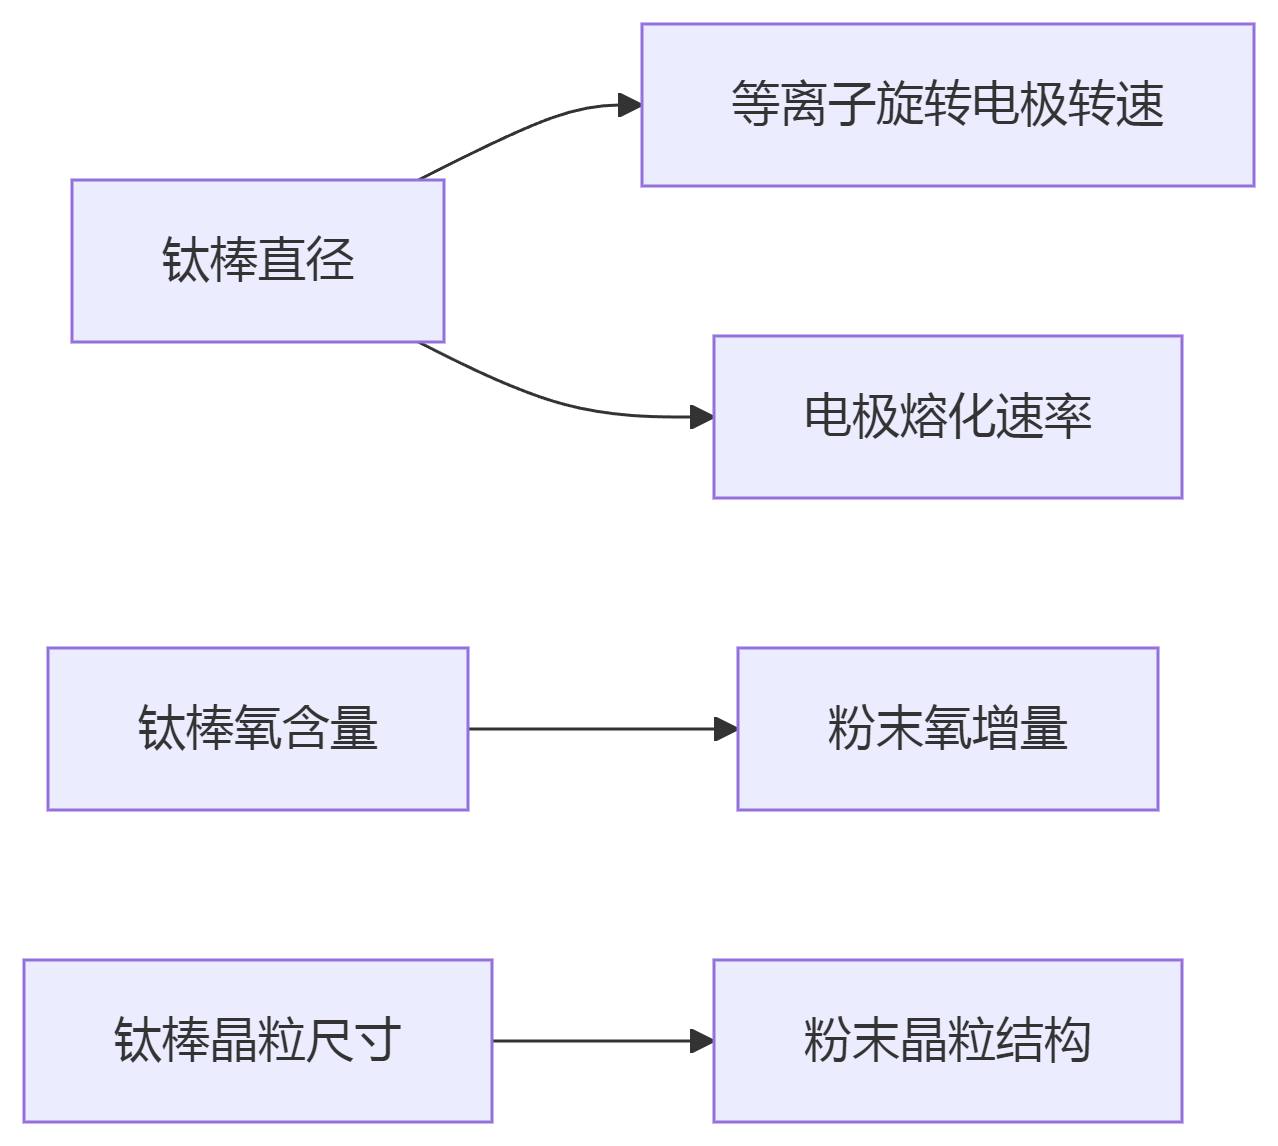
鈦棒直徑Φ70mm → PREP轉速15,000rpm → 粉末粒度15-53μm
氧含量800ppm → 等離子霧化后氧增量200ppm → 最終粉末1000ppm
4. 制粉鈦棒行業標準
| 標準體系 | 核心要求 | 檢測方法 |
| ASTM B988 | 棒材表面粗糙度Ra≤3.2μm | 白光干涉儀 |
| AMS 4992 | 橫向低倍組織無縮孔 | 超聲波探傷(靈敏度Φ0.8mm) |
| GB/T 3620.1 | 成分偏差Al±0.5%、V±0.3% | ICP-OES |
| ISO 5832-3 | 生物醫用棒氫含量≤50ppm | 惰性氣體熔融法 |
5. 技術突破與成本優化
| 技術痛點 | 傳統方案 | 2023年創新方案 | 效益提升 |
| 細粉收率低 | 提高轉速(能耗↑) | 超音速氣體輔助破碎 | <50μm粉收率↑40% |
| 空心粉缺陷 | 降低熔化速率(產能↓) | 電磁懸浮熔滴控制 | 空心率<0.01% |
| 氧污染控制 | 氬氣保護(純度99.999%) | 液態錫氧捕獲技術 | 氧增量↓30% |
| 棒材利用率 | 車削加工(損耗15%) | 近凈成形熔煉 | 材料利用率>95% |
6. 產業化應用案例
| 應用領域 | 鈦棒規格 | 制粉工藝 | 終端產品性能 |
| 航空發動機葉片 | Φ120mm Ti-6Al-4V(VAR) | PREP | 疲勞強度>600MPa @10?周次 |
| 骨科植入物 | Φ60mm Ti-6Al-4V ELI(冷床爐) | EIGA | 孔隙率65% ±5% |
| 燃料電池雙極板 | Φ80mm純鈦(HDH) | 水霧化 | 接觸電阻<5mΩ·cm2 |
| 衛星支架 | Φ100mm Ti-5Al-2.5Sn(粉末冶金) | 等離子霧化 | 比剛度>35GPa/(g/cm3) |
7. 國內外技術代差分析
| 維度 | 國內水平(2023) | 國際先進水平 | 差距量化 |
| 大直徑棒材 | Φ150mm(寶鈦) | Φ300mm(VSMPO) | 單重差2.1倍 |
| 成分均勻性 | Al含量波動±0.8% | ±0.3%(ATI) | Cpk值差0.5 |
| 細粉收率 | 15-53μm粉占45% | 53%(AP&C) | 差距8個百分點 |
| 缺陷檢測 | UT探傷Φ1mm | Φ0.4mm(德國KK) | 靈敏度差60% |
8. 未來技術路線圖
| 時間節點 | 技術方向 | 目標參數 | 產業影響 |
| 2025 | 單晶鈦棒制備 | 晶界密度<0.1/mm2 | 提升疲勞壽命50% |
| 2027 | 智能鈦棒 | 嵌入光纖傳感(應變監測) | 實時工藝優化 |
| 2030 | 月壤鈦棒 | 原位還原(TiO?→Ti) | 太空制造基礎 |
| 2035 | 超導鈦棒 | 臨界溫度>10K(氮化鈦復合) | 磁懸浮打印 |
3D打印制粉鈦棒正向超大尺寸、超高純凈、功能集成方向發展,建議重點突破單晶鈦棒制備與在線成分監測技術,同時布局太空原位資源利用等戰略領域。短期內可通過近凈成形熔煉降低棒材成本,中期需建立鈦棒-粉末-打印件全流程數據庫,長期應參與國際標準制定以提升產業話語權。
