試驗采用的焊接路徑控制設備為六軸機械手臂,在機械手臂末端固定有激光焊接頭,激光焊接頭與激光發生器之間通過柔性光纖連接,用于激光能量傳輸,且在激光頭上還集成有填絲用的送絲嘴,送絲嘴與送絲機之間通過送絲管連接,其中激光器為 IPG YLS-4000-ECO 型光纖激光器,焦距為300 mm,送絲機為Fronius Kd7000型送絲機。
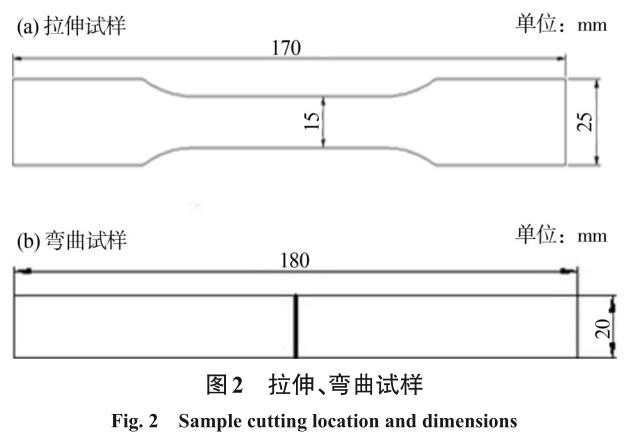
焊接完成后,采用線切割方法制取拉伸測試與彎曲測試等力學性能試樣,拉伸和彎曲試樣尺寸如圖 2 所示。沿焊道制取底板尺寸為 15 mm×20 mm的金相試樣,在自動磨拋機上依次采用400#、800#、1500#以及2000#的水砂紙進行金相試樣磨拋,之后采用 10%HF+30%HNO3+60%H2O 的金相組織液腐蝕焊縫組織,時長為30 s。
2 、試驗結果分析
2.1 焊接接頭微觀組織成因與分析
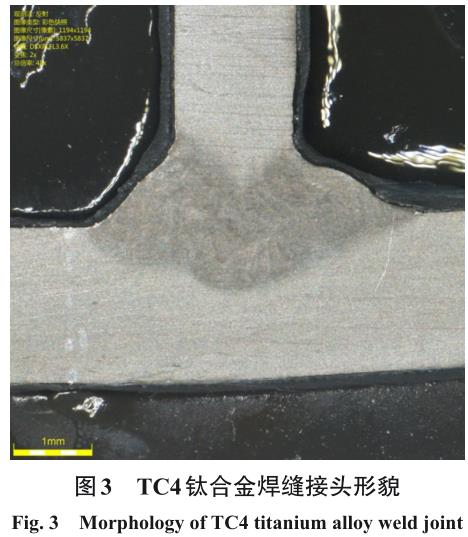
雙光束激光焊TC4合金T形接頭宏觀形貌如圖3 所示。可以看出,焊接接頭成形良好,T 形接頭兩側的焊道在焊道底部形成了有效搭接,且接頭未出現未熔合、氣孔和咬邊等缺陷。接頭可分為焊縫區、熱影響區以及母材區三個區域。由于激光熱源能量密度集中度高、焊接速度較快,T形接頭兩側各自的焊縫均呈現出深而窄的接頭形貌,其焊縫區寬度約為1~1.5 mm,焊縫組織加強筋側熱影響區寬度約為250 μm,底板側的熱影響區厚度約為200 μm。
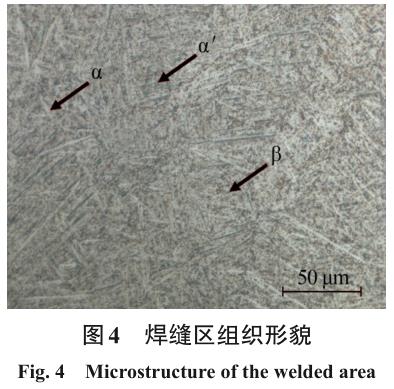
T形接頭焊縫區的高倍金相組織形貌如圖4所示。焊縫熔化區主要由粗大的等軸晶組成,且等軸晶內部是以α相為基體以及在基體上呈網籃狀分布的少量針狀馬氏體α' 相,此外,還有少量的α+β相。這主要是由于焊縫區為接頭的熔化區,直接接收到熱源的熱輸入,焊接能量較高。同時針狀馬氏體 α'相的形成需要有較快的冷卻條件,在快速冷卻過程中高溫的 β 相來不及均勻化轉變為 α 相,而發生擴散切變形成α' 相。然而熔化區高的熱輸入減緩了β相的轉變速度,降低了 α' 相的形核能力,形成 α 相。
而在β相轉變形成α相的同時,仍然會有部分高溫β相發生快速冷卻形成α' 相,而所形成的α' 相在高溫的作用下逐漸長大。
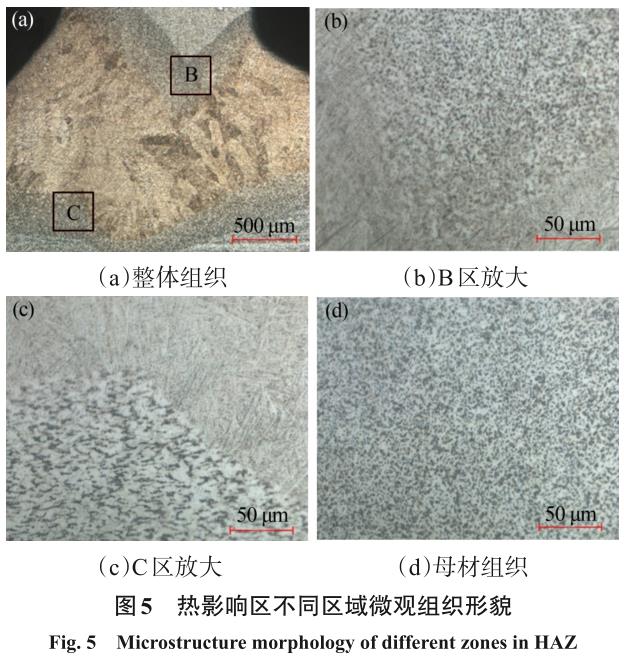
接頭整體組織形貌、接頭上部焊縫交叉處與下部焊縫交叉處的熱影響區以及接頭母材區的組織形貌如圖5所示。從接頭整體組織形貌(見圖5a)可以看出,隨著距焊縫中心距離的增加,接頭組織的晶粒尺寸逐漸減小。相較于原始母材組織形貌(見圖 5d),圖 5a 中 B 區所對應的接頭上部交叉區熱影響區組織發生了組織轉變,這是由于該區組織受到焊接熱循環的作用,該區域溫度遠高于鈦合金的組織轉變溫度(980~995 ℃)而發生 β 轉變,在熱源離開后的熔池凝固過程中,該區域熱量相對于焊縫處熱量較小,冷卻速度較快,因此最終形成由少量的針狀α' 相和初生α相的組織特點。C區對應的接頭下部交叉區熱影響區相較于上部交叉處的熱影響區,其組織晶粒尺寸明顯增加,且 α 相明顯增加,α' 相明顯減少,這主要是由于下部交叉處熱影響區受到兩次焊接熱循環的影響,且激光焊接的能量密度較高,向焊縫熔深方向所傳遞的熱量遠遠大于向四周傳遞的熱量,因此相對于上部交叉部的熱影響區,在下部交叉部位的熱影響區所獲得的焊接熱量也較大,因此晶粒組織較大,且抑制了α' 相生成,結果形成大量的α相等軸組織。
2.2 力學性能分析
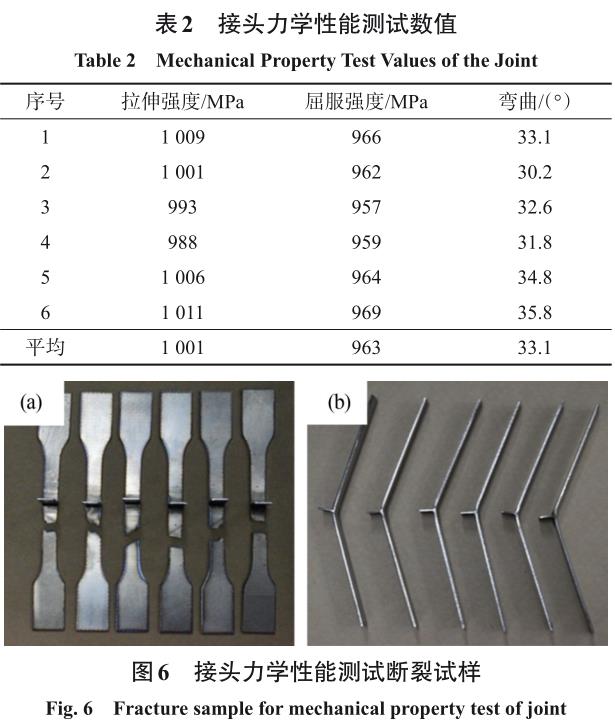
焊接接頭力學性能的測試結果如表 2 所示,接頭的測試斷裂位置如圖6所示。可以看出接頭拉伸試驗均斷裂于母材區,對各力學性能測試結果求平均值,抗拉強度均值為 1 001 MPa,與母材相當,屈服強度均值為963 MPa,彎曲角度均值為33.1°。從測試結果可以看出,接頭的力學性能均可滿足其使用性能,接頭性能可靠。
2.3 典型件焊接
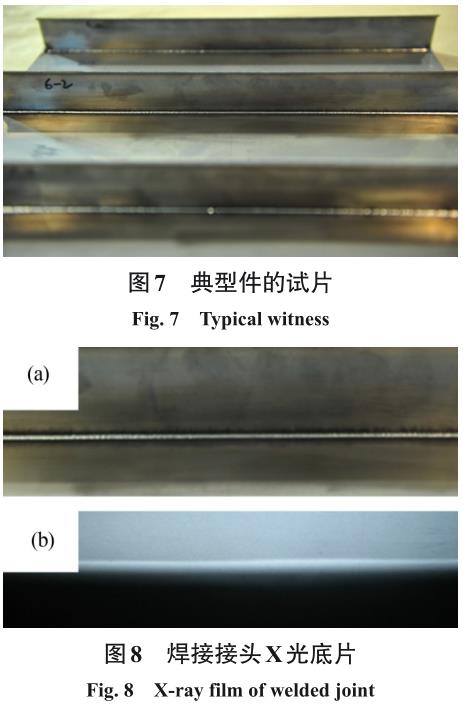
基于上述 1.5 mm⊥2 mm 的 TC4 鈦合金 T 形接頭雙光束焊接工藝試驗結果,采用相同工藝參數對1.5 mm⊥2 mm 組合的鈦合金典型驗證構件進行焊接,焊前采用與試片同樣的去污去雜處理,典型構件如圖 7 所示。之后對典型件接頭進行 X 光檢測,結果如圖8所示,可以看出接頭內部質量良好,沒有產生裂紋與氣孔等缺陷,滿足產品的使用要求。
3、 結論
(1)TC4 鈦合金 T 形接頭經過雙光束焊接后接頭可以分為母材區、熱影響區、焊縫區三部分。
(2)接頭的微觀組織顯示,焊縫區域主要為以α相為基體以及在基體上面呈網籃狀分布的少量針狀馬氏體α' 相,在上部熱影響區交叉區為少量的針狀 α' 相以及初生 α 相,下部熱影響區交叉區為 α 相等軸組織。
(3)接頭力學性能顯示,抗拉強度與母材相當,平均彎曲角度為33.1°,典型件焊接頭內部質量沒有裂紋與氣孔缺陷。
參考文獻:
[1] 楊清福,曾才有,張宇鵬,等. 大厚度TC4鈦合金窄間隙焊接接頭組織性能研究[J]. 電焊機, 2023, 53(8):8-15.
YANG Q F,ZENG Y C,ZHANG Y P,et al. Effect of Large-Thickness TC4 Titanium alloy Narrow Gap Weld Structure on Mechanical Properties of Joint[J]. Electric Welding Machine,2023,53(8):8-15.
[2] 鄒吉鵬,黃瑞生,武鵬博,等. TC4鈦合金低真空20kW激光焊接特性研究[J]. 電焊機, 2023, 53(8):28-35.
ZOU J P,HUANG R S,WU P B,et al. Study on Low Vacuum 20kW Laser Welding Characteristics of TC4 Titanium Alloy[J]. Electric Welding Machine, 2023,53(8):28-35.
[3] 趙曉龍,王彬,鞏水利,等. 2.0 mm厚TC4鈦合金激光焊接接頭組織與力學性能研究[J]. 熱加工工藝,2017,46(9):209-211.
ZHAO X L,WANG B,HE E G,et al. Effect of multiple heat treatments on the microstructure and properties of TC4 titanium alloy laser welding joint[J]. Applied La‐ser,2020,40(5):831-835.
[4] 陳素明,趙安安,姜毅,等 . TC4 鈦合金激光填絲工藝參數對焊縫宏觀成形的影響[J]. 中國激光, 2021, 48(14):74-80.
[5] 史吉鵬,劉艷梅,黃成杰,等 . 鈦合金薄壁 T 型件雙作用激光焊接填絲狀態對焊縫成形的影響[J]. 熱加工工藝,2021,50(11):30-34.
SHI J P,LIU Y M,HUANG C J,et al. Effect of filler wire state on weld formation during double-laser weld‐ing of titanium alloy thin-wall T joint[J]. Hot Working Technology, 2021, 50(11): 30-34.
[6] 王紅陽,張永操,祝美麗,等. 鈦合金T形結構激光-電弧復合焊接成形工藝[J]. 電焊機,2016,46(3):14-18.
WANG H Y,ZHANG Y C,ZHU M L,et al. Laser-arc hybrid welding of titanium alloy T-shaped joint appear‐ance[J]. Electric Welding Machine,2016,46(3):14-18.
[7] 馬旭頤,段愛琴,蘆偉,等 . Ti-6Al-4V 合金雙光束激光焊接 T 形接頭拉伸過程特征[J]. 焊接學報, 2019,40(2):91-97.
MA X Y,DUAN A Q,LU W,et al. Characteristics of tensile process in double-sided laser beam welded T-joints of Ti-6Al-4V alloy[J].Transactions of the China Welding Institution,2019,40(2):91-97.
[8] 王祥賀,史吉鵬,韓穎杰,等 . 鈦合金 T 形件雙激光焊接力學性能與組織研究[J]. 應用激光,2023(1):1-6.
WANG X H,SHI J P,HAN Y J,et al. Study on the me‐chanical properties and microstructure of double laser welding of titanium alloy T-joint[J]. Applied Laser,2023(1):1-6.
[9] 占小紅,趙艷秋,陳帥,等 . 輕合金 T 型結構雙激光束雙側同步焊接技術研究進展[J]. 航空制造技術,2020,63(11):20-31.
ZHAN X H,ZHAO Y Q,CHEN S,et al. Research prog‐ress on double laser-beam bilateral synchronous weld‐ing of T-joints for light alloy[J]. Aeronautical Manu‐facturing Technology,2020,63(11):20-31.
[10] 王學東,何恩光,陳俐,等 . 拘束條件對薄板 T 形接頭雙光束激光焊接變形的影響[J]. 焊接學報,2016,37(3):101-105.
WANG X D,HE E G,CHEN L,et al. Influence con‐straint on welding deformation of T joint welded by dual-beam laser[J]. Transactions of the china welding institution,2016,37(3):101-105.
[11] 馬旭頤,段愛琴,蘆偉,等 . Ti-6Al-4V 合金雙光束激光焊接 T 形接頭拉伸過程特征[J]. 焊接學報, 2019,40(2):91-97.
MA X Y,DUAN A Q,LU W,et al. Characteristics of tensile process in double-sided laser beam welded T-joint of Ti-6Al-4V alloy[J]. Transactions of the china welding institution,2019,40(2):91-97.
